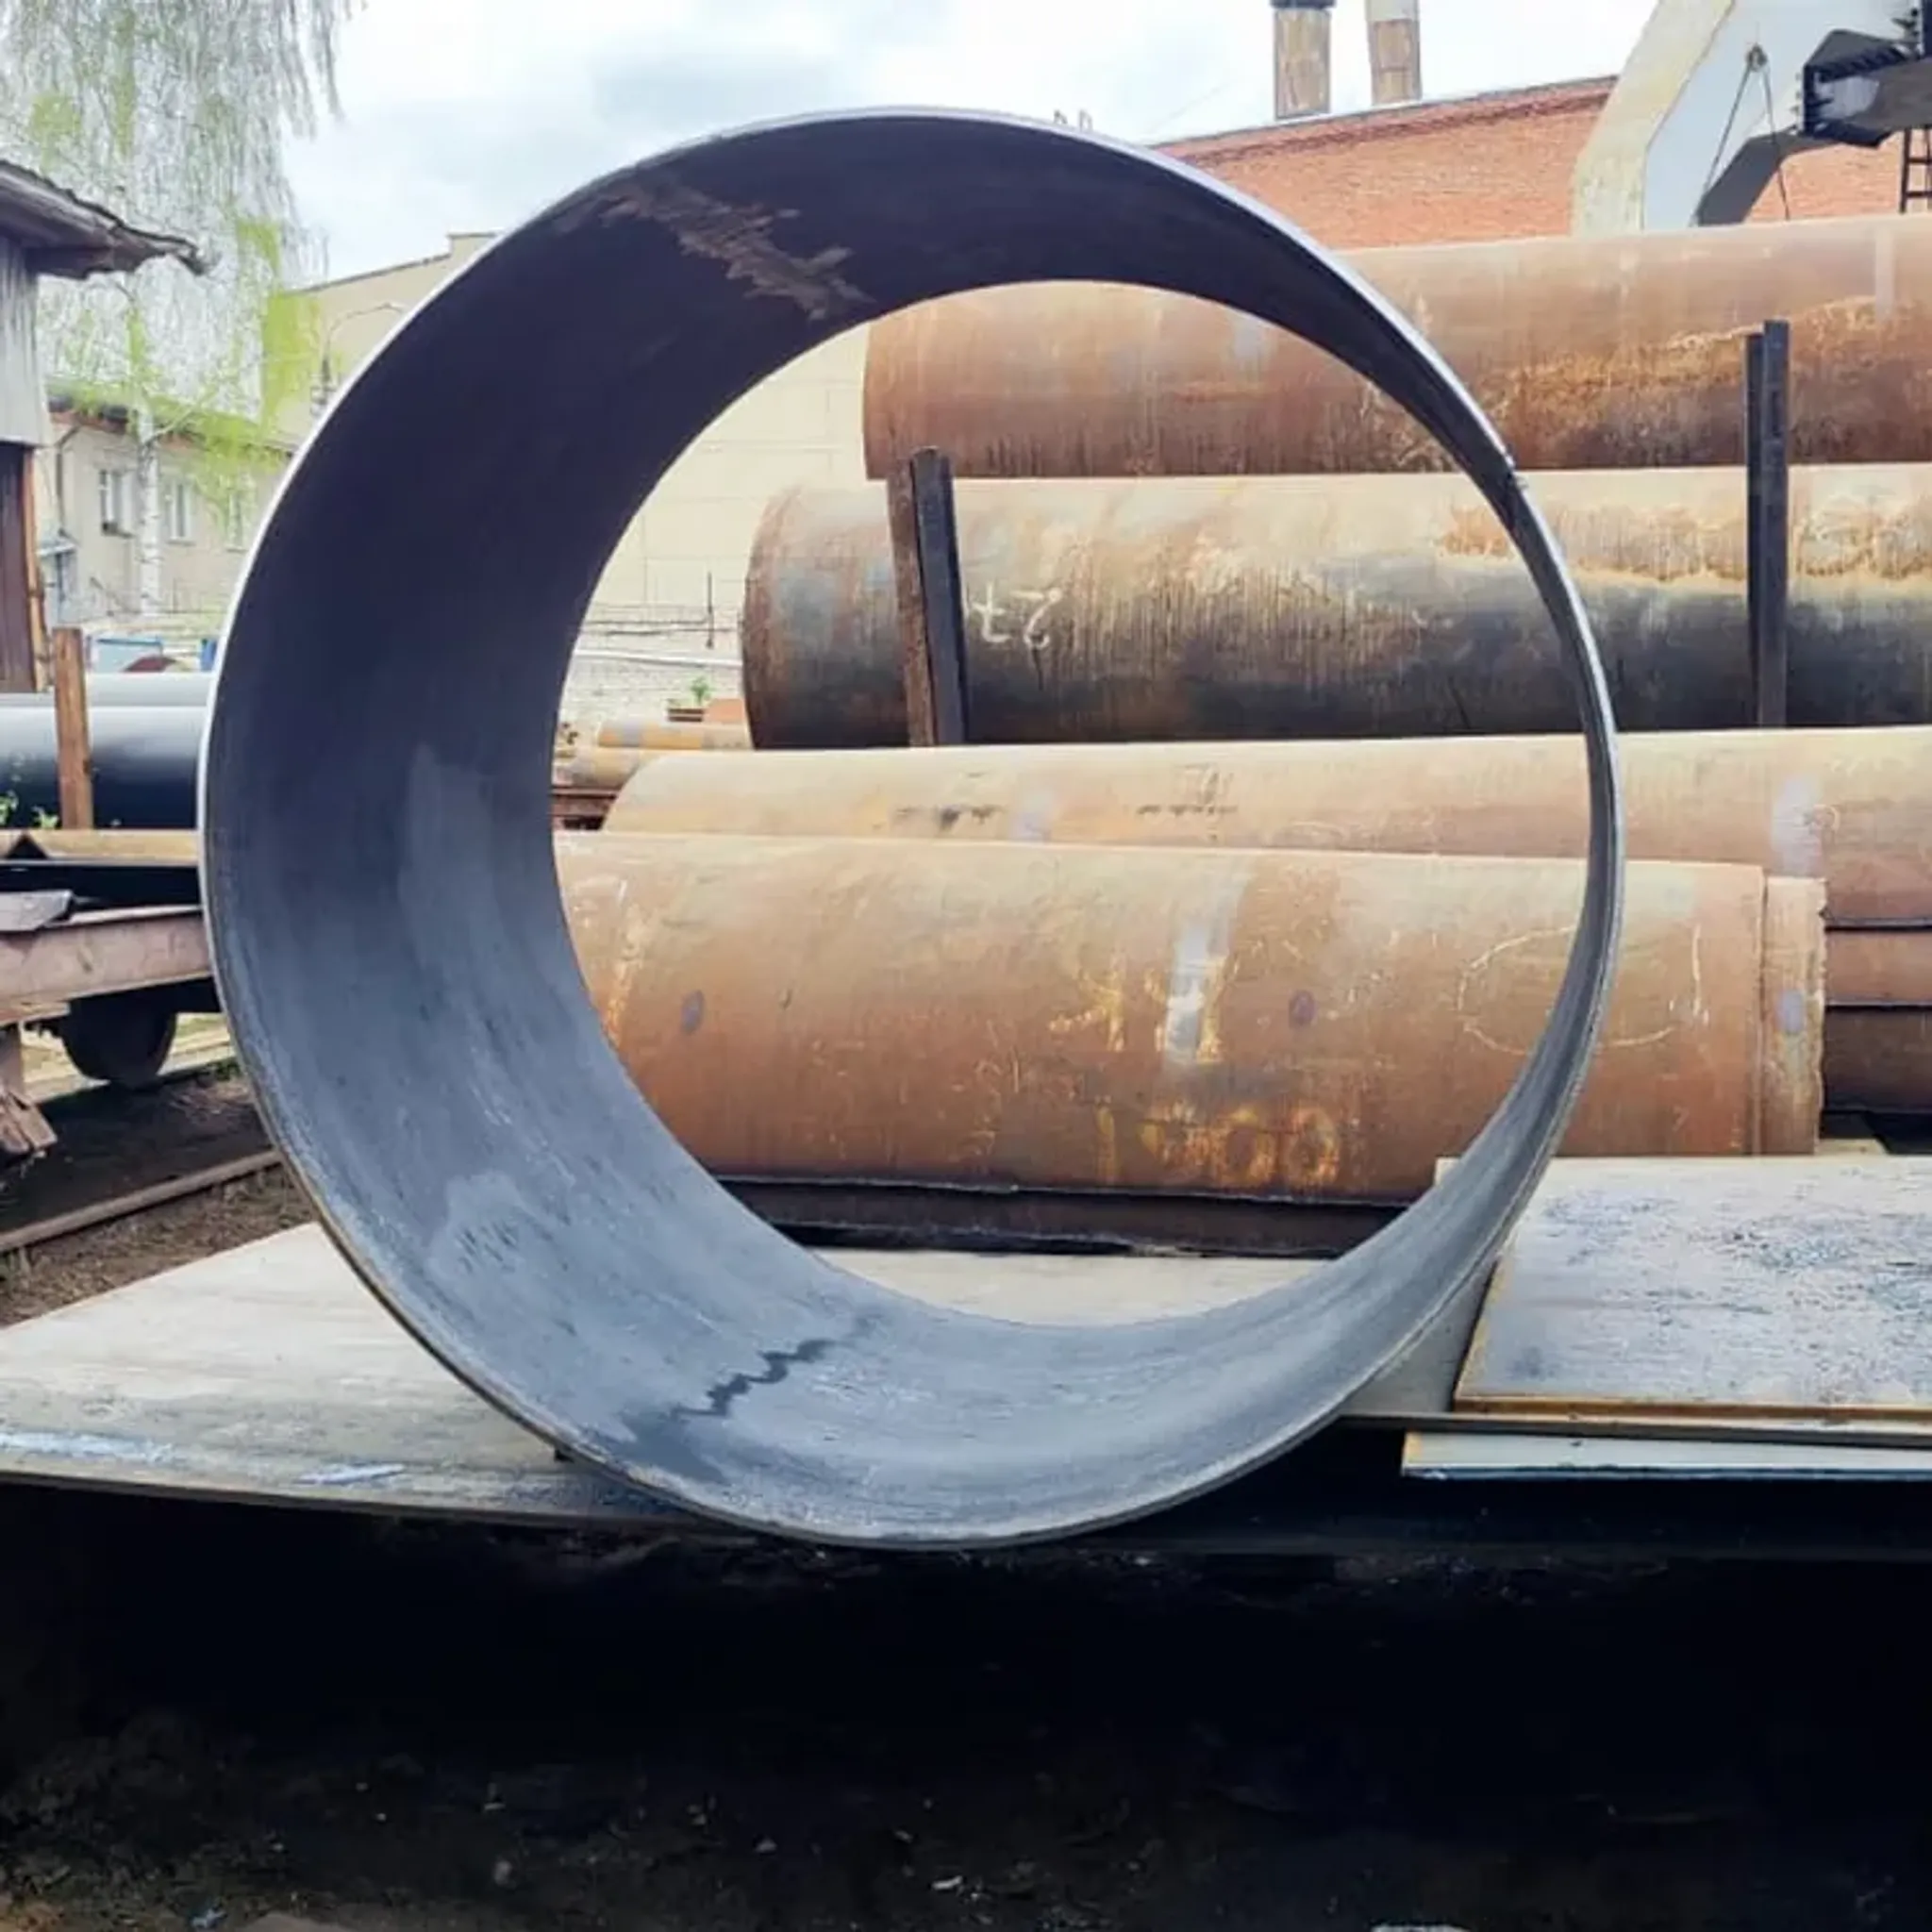
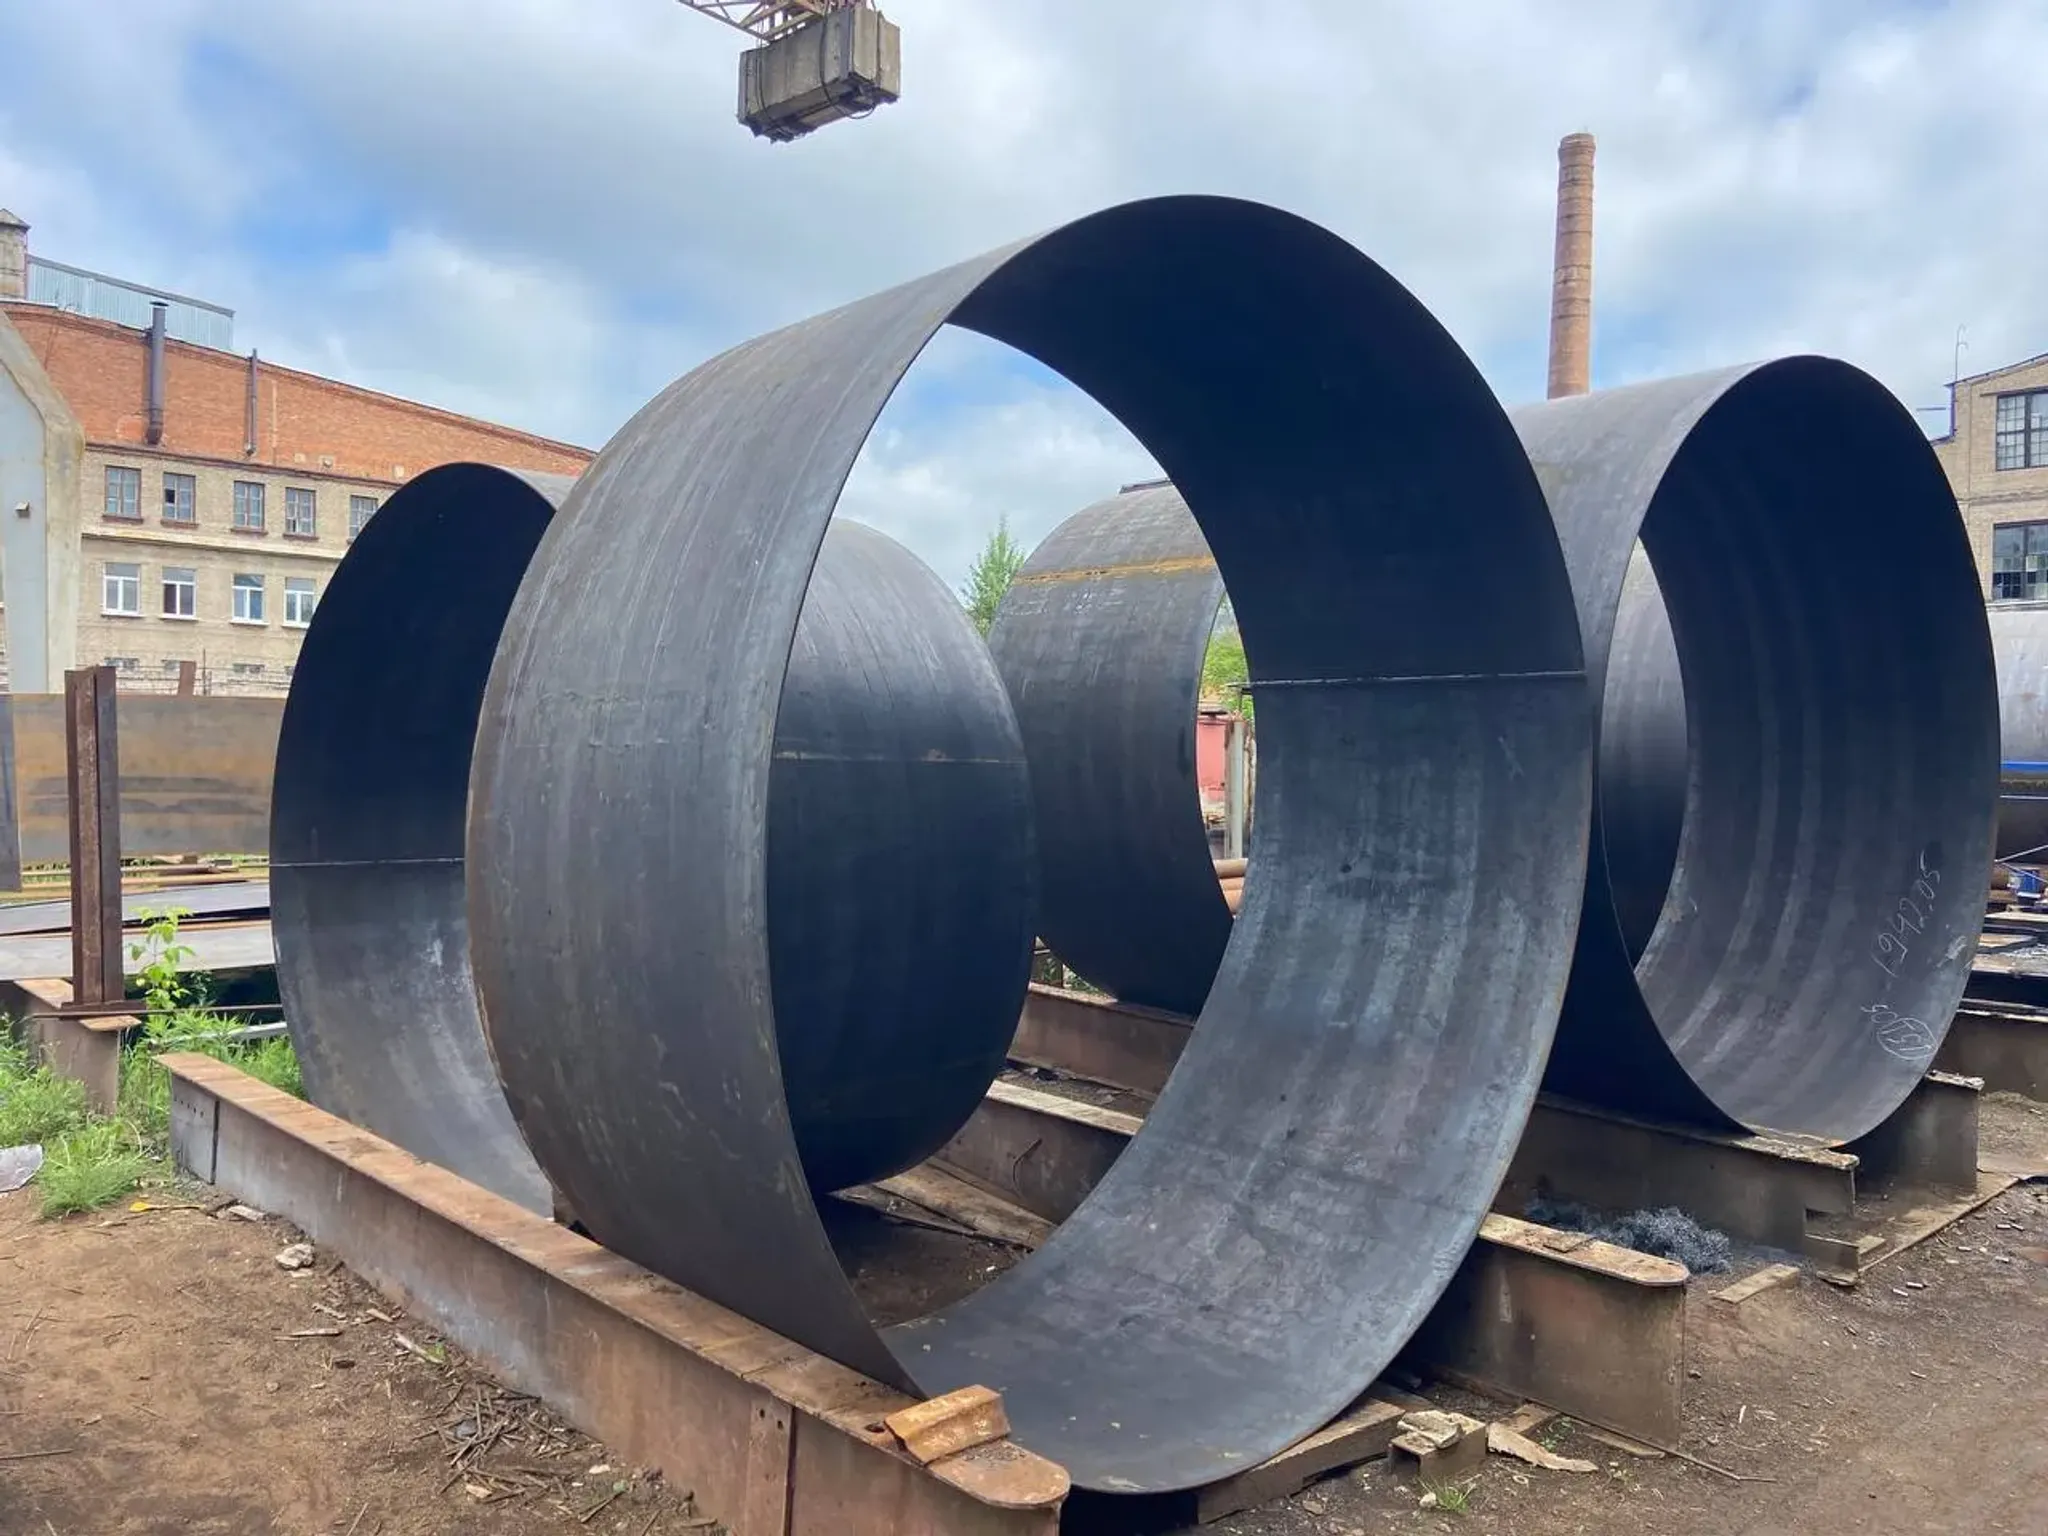
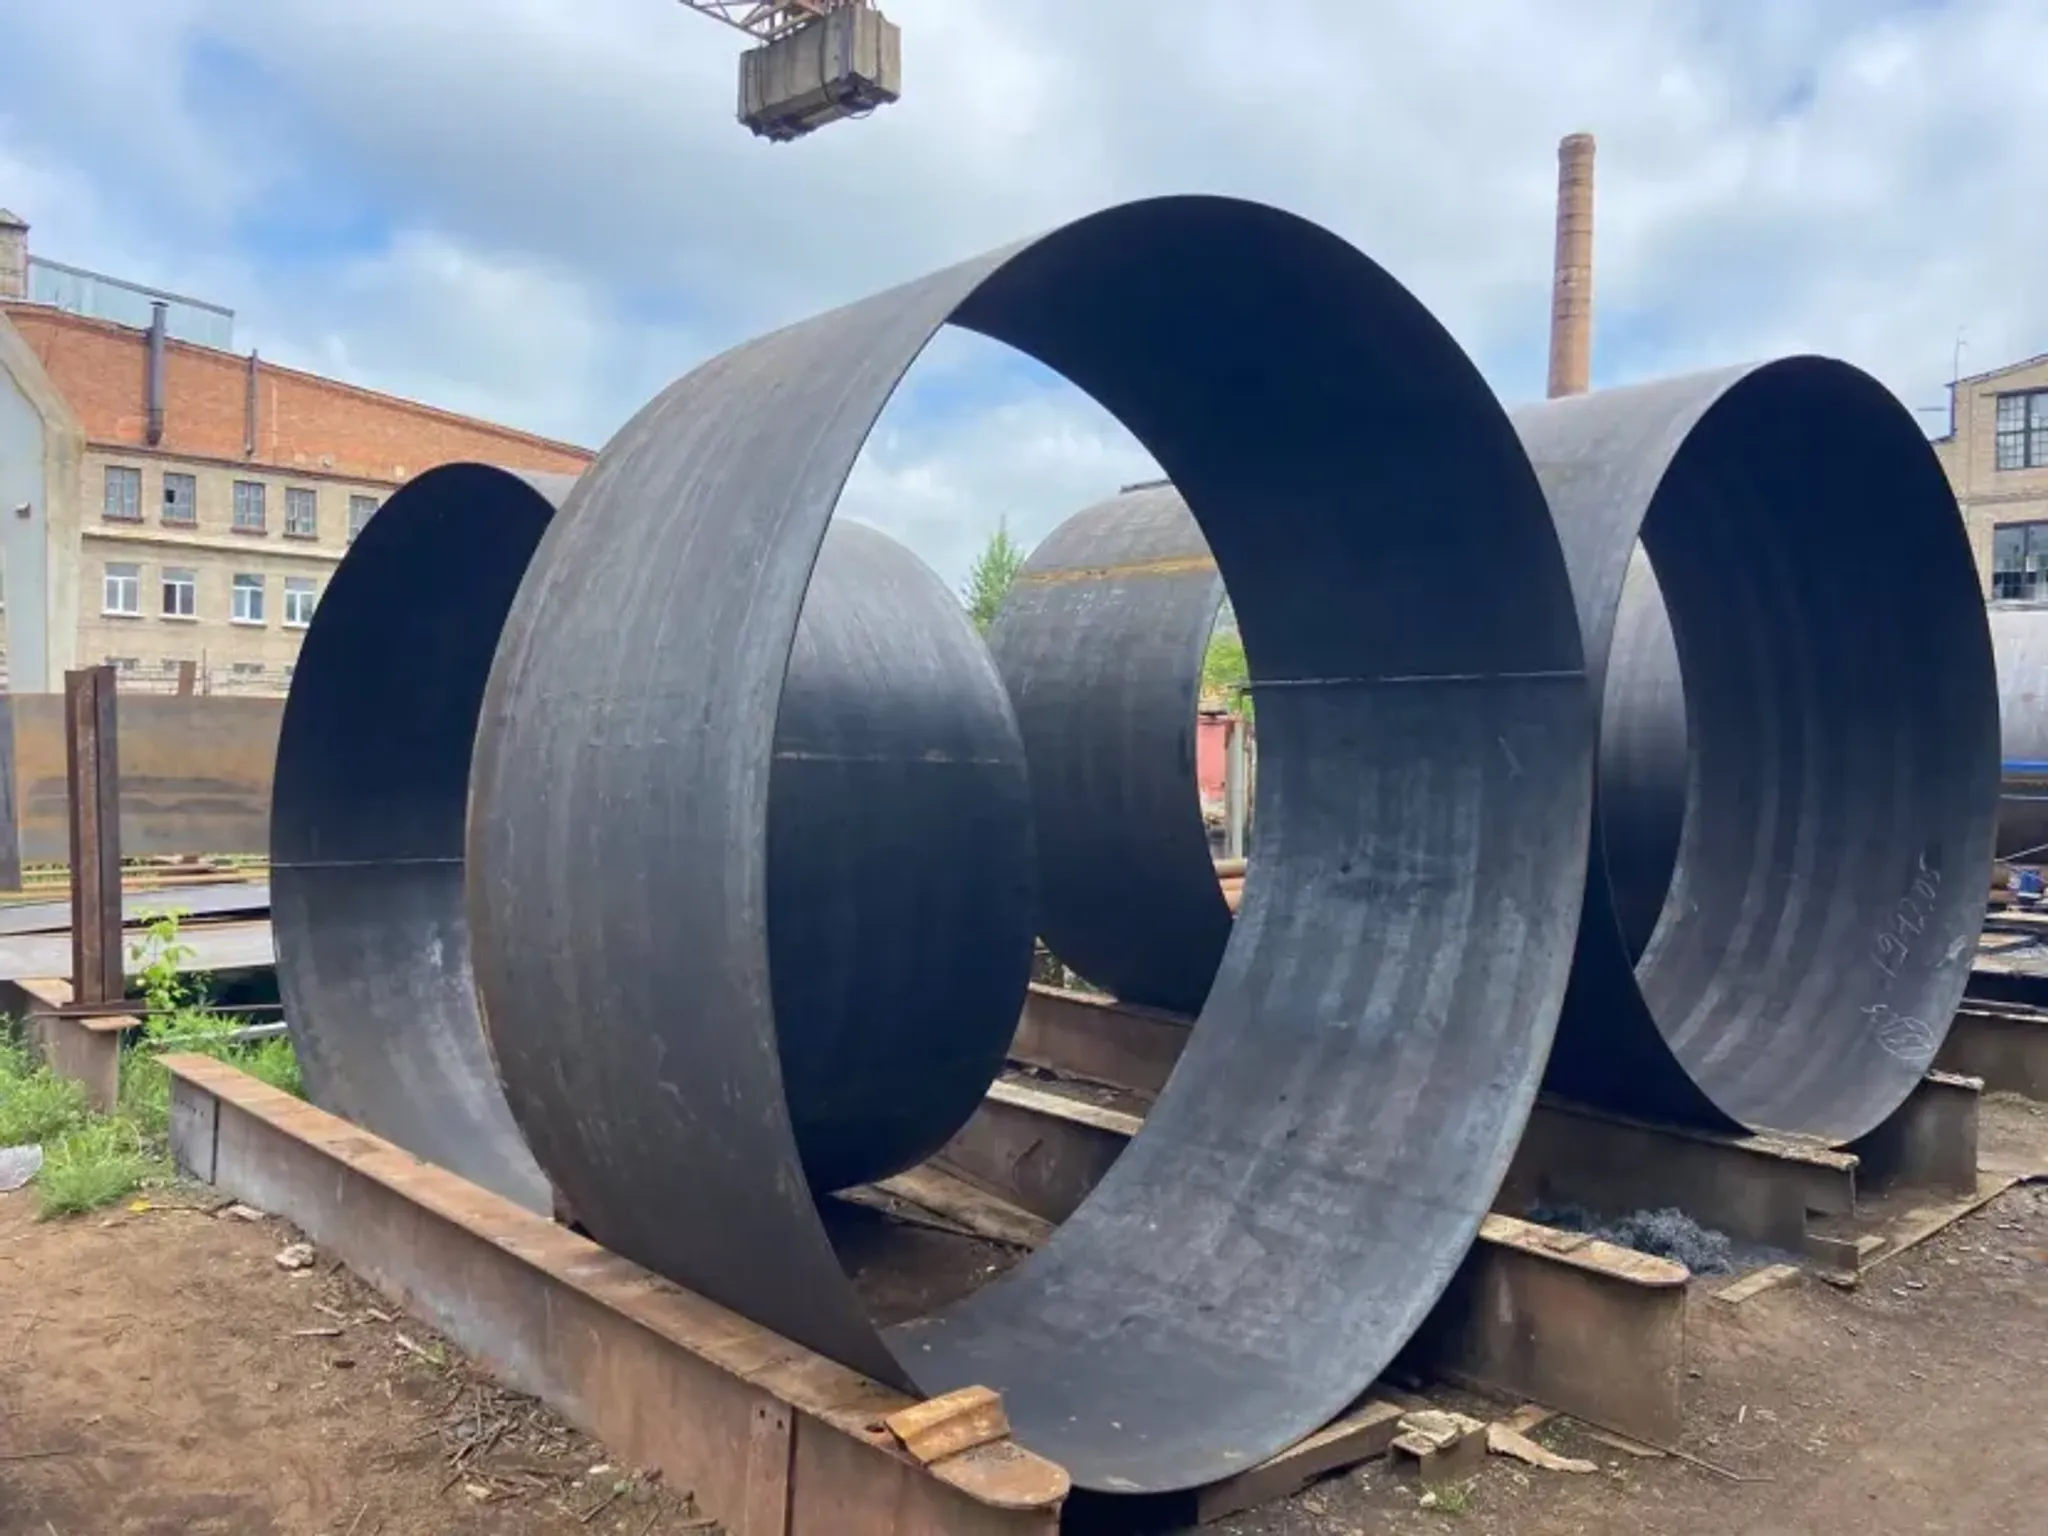
Изготавливаем цилиндрические, конические и сферические обечайки из стали и нержавейки по вашему чертежу, эскизу или техническому заданию. Работаем от одного изделия — для опытного производства, замены вышедшей из строя детали или серийной партии. Расчёт выполняется по переданным параметрам: диаметру, толщине, марке материала и требованиям к оснастке.
Технические параметры и возможности производства
Параметр | Значение |
|---|---|
Диаметр | 200–3000 мм |
Толщина стенки | 2–50 мм |
Длина | до 3000 мм; при необходимости — разрезное кольцо со сваркой на объекте |
Виды | цилиндрические, конические, сферические |
Материалы | Ст3сп/Ст3пс, 09Г2С (в т.ч. кат. 15), 16ГС, 12Х18Н10Т, 10Х17Н13М2 (AISI 316), АМг3, АМг5 |
Дополнительная оснастка | фланцы, штуцеры, крышки, опоры, кольца жёсткости — по чертежу, рассчитываются отдельно |
Кольца жёсткости | Ø400–2000 мм, толщина стенки 2–8 мм |
Стандарты | ГОСТ 14249-89, ASME VIII, EN 13445 |
Минимальная партия | от 1 штуки |
Срок изготовления | 3–15 рабочих дней; +5–7 дней при заказе с кольцами жёсткости из спецсталей |
Основание для расчёта | чертёж, эскиз или параметры заказчика |
Сочетание собственных вальцев, листогибов и сварочного оборудования MIG/MAG позволяет выполнять полный цикл — от раскроя листа до контроля швов — без передачи работ на сторону. Складской запас листового металла снижает себестоимость и сокращает время ожидания.
Где применяются изделия
Обечайка — основной конструктивный элемент корпусного оборудования. Её применяют там, где нужна замкнутая цилиндрическая или коническая оболочка под давление, агрессивную среду или механические нагрузки.
Нефтегазовый сектор. Предприятия Волго-Уральского нефтегазоносного бассейна, в том числе работающие в Ульяновской области, стабильно нуждаются в толстостенных обечайках для резервуаров хранения, сепараторов и колонного оборудования. Здесь востребованы марки 09Г2С (кат. 15) и 16ГС, работающие при низких температурах и повышенном давлении. Подробнее о том, где применяются обечайки в резервуарном и аппаратурном оборудовании, — в отдельном материале.
Агропромышленный комплекс. Элеваторы, зерносушилки и силосы — крупнотоннажное оборудование с корпусами из углеродистой стали Ст3 и 09Г2С. Аграрный сектор Ульяновской области входит в число ведущих в Поволжье, что формирует устойчивый региональный спрос на обечайки для ёмкостного и зернового оборудования.
Пищевая промышленность и виноделие. Для варочных котлов, ферментёров, танков брожения и пастеризаторов требуется тонкостенная нержавеющая обечайка из 12Х18Н10Т или 10Х17Н13М2 (AISI 316). Регион располагает мясоперерабатывающими комбинатами, молочными производствами и — что характерно для Ульяновской области — винодельческим сектором, где к санитарным ёмкостям предъявляются высокие требования.
Авиастроение и машиностроение. Авиастроительный кластер региона формирует спрос на обечайки из алюминиевых сплавов АМг3 и АМг5, изготавливаемых по конструкторской документации заказчика. Работаем по переданному чертежу; специфику допусков и требований согласовываем до запуска в производство.
Энергетика и инфраструктура. Котельные обечайки для ТЭЦ, тепловых пунктов и локальных котельных; корпусные элементы оборудования водоподготовки. Материалы и геометрия — по рабочей документации.
Материалы и выбор исполнения
Материал / марка | Когда выбирают | Что учитывать |
|---|---|---|
Ст3сп / Ст3пс | Конструкционные задачи, нейтральные среды, невысокое давление | Не предназначена для работы при отрицательных температурах |
09Г2С (в т.ч. кат. 15) | Ёмкости и аппараты под давлением, холодный климат, нефтегаз | Кат. 15 — для оборудования, работающего при −40 °С и ниже |
16ГС | Нефтегазовое и химическое оборудование | Близка по характеристикам к 09Г2С, применяется по требованиям проекта |
12Х18Н10Т | Пищевая промышленность, фармацевтика, пищевые среды | Устойчивость к межкристаллитной коррозии, санитарное исполнение |
10Х17Н13М2 (AISI 316) | Агрессивные среды, кислоты, хлориды, виноделие | Повышенная коррозионная стойкость по сравнению с 12Х18Н10Т |
АМг3 / АМг5 | Авиационное и машиностроительное производство, лёгкие конструкции | Работа только по конструкторскому чертежу заказчика |
Сталь 20, 35, 40Х, 30ХГСА, биметалл | Специальные конструкции, кольца жёсткости | Срок производства увеличивается на 5–7 дней |
Если вы работаете с обечайками по чертежу и уже определили марку в КД — передайте её в запросе. Если нет — укажите среду эксплуатации, давление и температурный диапазон: поможем выбрать подходящий вариант.
При выборе материала важно учитывать среду эксплуатации, влажность, температуру и требования к изделию. Подробное сравнение марок лучше рассматривать отдельно.
Как проходит изготовление
Производственный цикл выполняется полностью на собственном оборудовании — от листа до готового изделия.
Вы передаёте чертёж, эскиз или параметры (диаметр, длина, толщина, марка материала, оснастка).
Мы рассчитываем стоимость и согласовываем техническое задание.
Раскрой листового металла со складского запаса.
Вальцовка или гибка заготовки по заданному радиусу.
Сварка продольного шва (MIG/MAG); приварка фланцев, штуцеров, колец жёсткости — если предусмотрено чертежом.
Контроль швов: визуальный — стандартно; УЗК или радиография — по запросу.
Оформление документации: паспорт качества, сертификаты на сталь, протоколы НК — по запросу.
Срок — от 3 до 15 дней в зависимости от габаритов, сложности и наличия дополнительной оснастки. Если нужны обечайки нестандартных размеров — диаметром свыше стандартного транспортного габарита — изготавливаем разрезное кольцо со сваркой непосредственно на объекте.
Заказ для Ульяновской области
Для расчёта нам нужен чертёж или, как минимум, три параметра: диаметр, толщина стенки, марка материала. Если есть требования к оснастке или документации — укажите их сразу, это влияет на срок и итоговую стоимость.
Условия отгрузки и логистику обсуждаем индивидуально: схема и сроки зависят от габаритов, веса и удобного для вас способа получения. Работаем с ИП и юридическими лицами — безналичный и наличный расчёт.
Что влияет на стоимость
Фактор | Как влияет на расчёт |
|---|---|
Диаметр | Больший диаметр — больше материала и трудоёмкость формовки |
Толщина металла | Прямо влияет на расход металла и режимы сварки |
Марка материала | Нержавейка и алюминий дороже углеродистой стали; спецмарки — дольше в производстве |
Сложность геометрии | Конические и сферические обечайки сложнее цилиндрических |
Объём партии | Серийный заказ снижает удельную стоимость за счёт раскроя и настройки оборудования |
Требования по документации / контролю | УЗК, радиография, дополнительные протоколы рассчитываются отдельно |
Дополнительная оснастка | Фланцы, штуцеры, кольца жёсткости — отдельная позиция в расчёте |
Точный расчёт возможен после получения чертежа или технического задания. Укажите параметры — ответим по стоимости и срокам.
FAQ
Можно ли заказать одну штуку?
Да. Работаем от одного изделия — без ограничений по минимальной партии.
Какие размеры вы изготавливаете?
Диаметр от 200 до 3000 мм, длина до 3000 мм, толщина стенки от 2 до 50 мм. Для крупногабаритных изделий, не умещающихся в транспортный габарит, изготавливаем разрезное кольцо со сваркой на объекте.
По каким стандартам ведётся изготовление?
ГОСТ 14249-89, ASME VIII и EN 13445. Если у вас есть требования по конкретному стандарту — укажите при оформлении заявки.
Какие документы передаются вместе с заказом?
В комплект входят паспорт качества и сертификаты на сталь. Протоколы неразрушающего контроля (УЗК, радиография) — по запросу.
Можно ли приварить фланцы, штуцеры или кольца жёсткости?
Да, по вашему чертежу. Это рассчитывается отдельно. Для колец жёсткости: диаметр изделия 400–2000 мм, толщина стенки 2–8 мм.
Какой срок изготовления?
От 3 до 15 дней. Для заказов с кольцами жёсткости из специальных марок сталей (40Х, 30ХГСА и др.) срок увеличивается на 5–7 дней.
С кем вы работаете?
С ИП и юридическими лицами. Принимаем безналичный и наличный расчёт.
Что нужно для запуска расчёта?
Передайте чертёж, эскиз или укажите параметры: диаметр, толщину стенки, марку материала, длину, требования к оснастке и документации. Можно воспользоваться онлайн-калькулятором развёртки, чтобы предварительно рассчитать геометрию изделия.