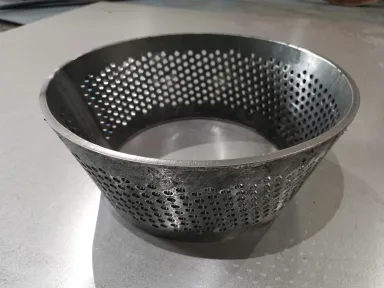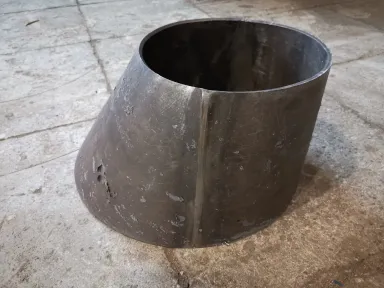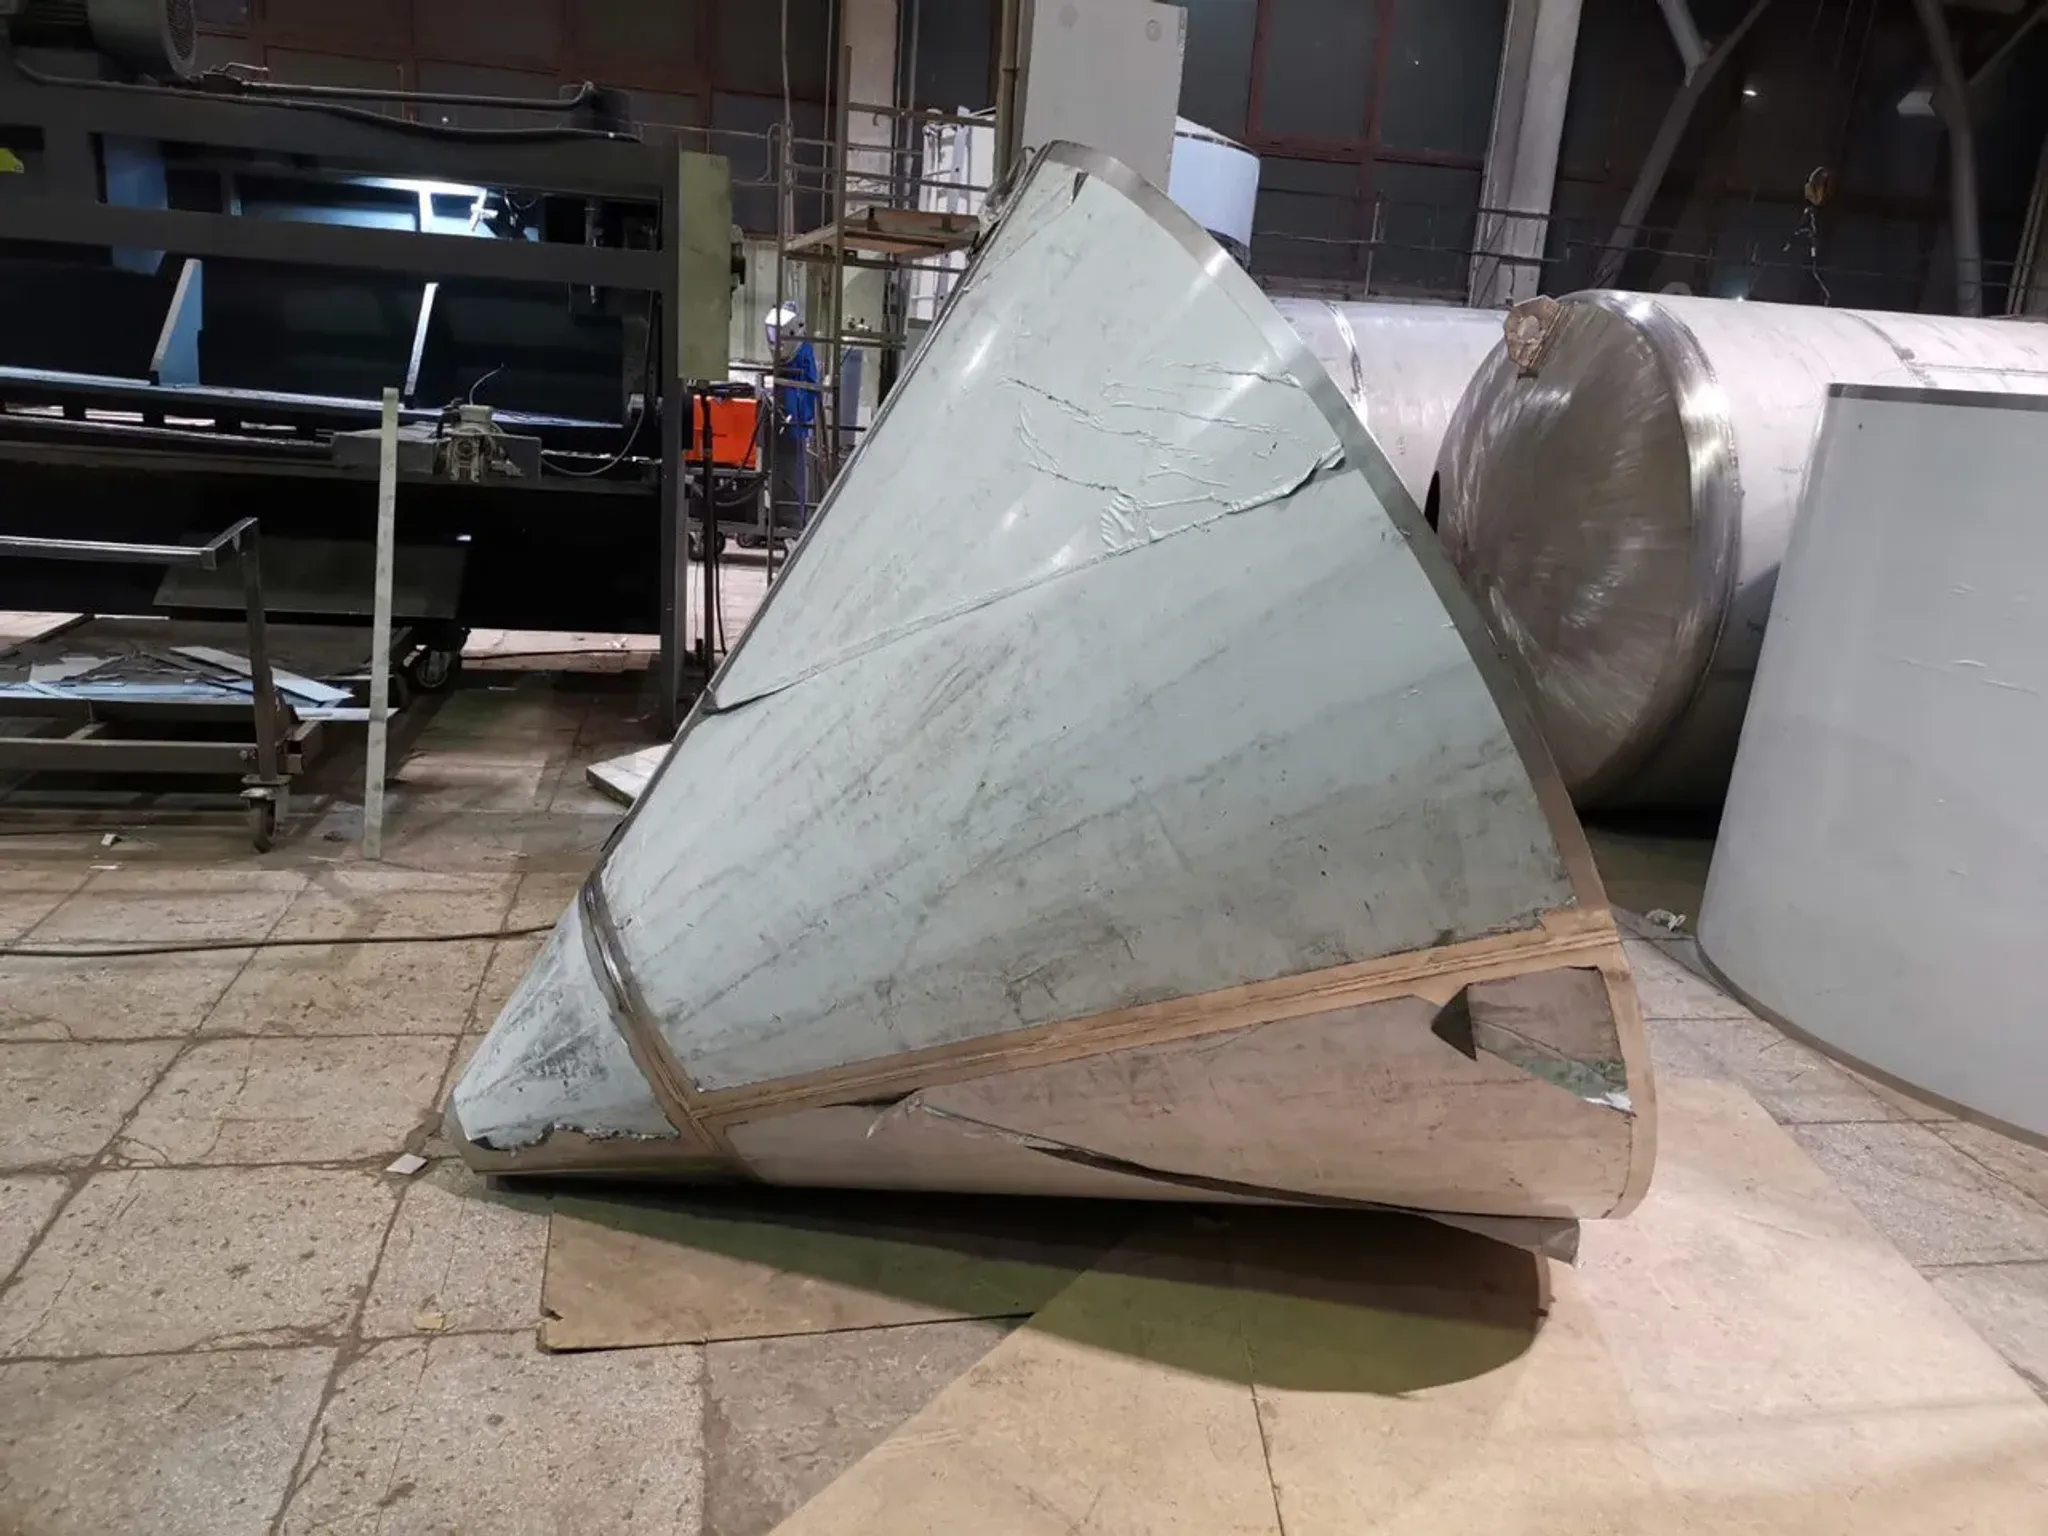
В резервуаростроении и производстве корпусного оборудования конические обечайки являются высокоточными элементами, определяющими соосность аппаратов. Критические параметры — это не только диаметры оснований, но и угол наклона образующей, который влияет на гидравлическое сопротивление и напряженно-деформированное состояние (НДС) узла.
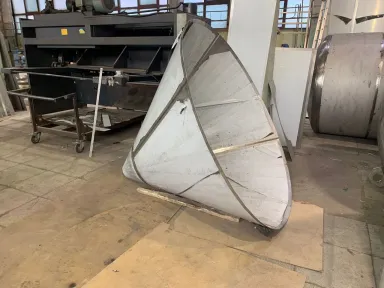
Для производства конусов из листового металла применяется холодная или горячая вальцовка с предварительным расчетом развертки. Выбор схемы деформации зависит от относительной толщины (s/D) и пластических характеристик стали.
1. Расчет развертки: от геометрии к сектору
Базой для изготовления служит плоская заготовка. Для усеченного конуса развертка представляет собой кольцевой сектор с углом α (альфа) и радиусами внешней и внутренней дуг.
Ключевые расчетные зависимости (в текстовом виде):
Длина образующей L = sqrt( H^2 + (R - r)^2 ), где H — высота, R и r — радиусы большего и меньшего оснований.
Угол сектора α = 360° × (R / L_внеш) (также может вычисляться через отношение длин окружностей).
Припуск на деформацию: Для толщин от 6 до 16 мм при холодной вальцовке припуск на кромку составляет 1,5–2,5 мм на сторону (для компенсации утонения). Для сталей 09Г2С и 10Х17Н13М2 (нержавейка) коэффициент пружинения (springback) закладывается в коррекцию радиуса гиба.
Для сложных переходных конусов (эксцентричных) используется триангуляция (разбивка на треугольники), где шаг разбивки зависит от допуска на плавность перехода (обычно не более 5° на сектор).
Ищите где изготовить стальные конусы? Обращайте к нам!👉 Подробнее о производстве конусов.
2. Раскрой и подготовка кромок
Точность раскроя определяет качество стыковки шва. В зависимости от толщины металла выбирается метод резки:
Толщина, мм | Рекомендуемый метод | Качество кромки (шероховатость Rz) |
|---|---|---|
0.5 – 4 | Лазерная резка (N2 или O2) | <= 40 мкм (без заусенца) |
5 – 20 | Плазменная резка (HD-плазма) | <= 80 мкм (требуется зачистка) |
20 – 100 | Газовая (кислородная) резка | <= 160 мкм (обязательная фаска 30–35°) |
Важно: При раскрое учитывается направление проката листа. Ось максимальной пластичности должна совпадать с направлением вальцовки (перпендикулярно шву), чтобы избежать трещин на наружной растянутой зоне при гибке.
3. Вальцовка на валковых станах: кинематика процесса
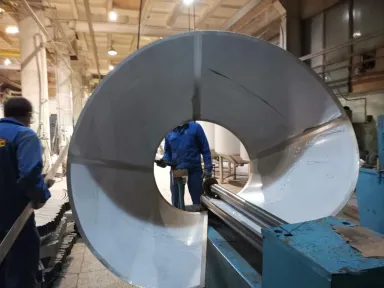
В отличие от цилиндрических обечаек, при вальцовке конуса верхний вал устанавливается под углом к нижним (эксцентриситет). Это создает градиент деформации: больший радиус развертки (диаметр) проходит большее расстояние за один оборот, чем меньший.
Технические режимы (пример для стали Ст3сп):
Температура среды: до -20°C (холодная гибка не допускается при пластичности менее 22%).
Коэффициент трения: применяется подача СОЖ для снижения наклепа.
Количество проходов: от 3 до 8. Первый проход — задающий (10–15% от полной деформации), финишный — калибрующий.
Контроль в процессе: На 3-валковых станах добиваются полного прилегания шаблона (контрольной линейки) по всей длине образующей. Зазор между шаблоном и поверхностью детали не должен превышать 1/1000 длины образующей согласно требованиям к корпусам сосудов, работающих под давлением (ПБ 03-576-03).
4. Сварка и термоправка
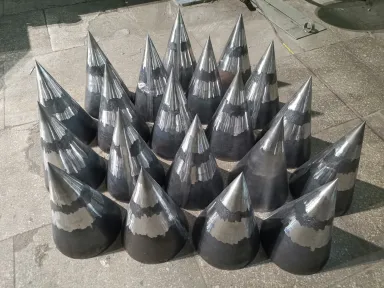
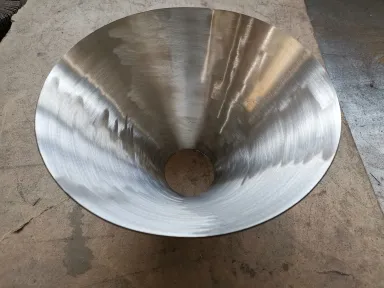
После вальцовки образуется продольный стык. Для толстостенных конусов (толщина более 12 мм) выполняется разделка кромок V-образного типа с притуплением 2–3 мм.
Режимы сварки (ручная дуговая покрытыми электродами УОНИИ-13/55):
Сила тока: 100–120 А на 1 мм толщины (для корневого шва).
Скорость сварки: 6–10 м/ч.
Обязательный этап: Местная термическая обработка (отпуск) зоны сварного шва для снятия остаточных напряжений, вызванных неравномерной пластической деформацией. Температура отпуска для низкоуглеродистых сталей — 600–650°C с выдержкой 2,5 минуты на каждые 10 мм толщины.
5. Типология конусных изделий и критерии выбора
Тип конструкции | Признак | Критический допуск | Применение |
|---|---|---|---|
Прямой круговой | Вершина лежит на оси | Угол конусности +-0.5° | Циклоны, бункеры-накопители |
Усеченный | Две параллельные плоскости оснований | Соосность оснований <= 2 мм | Переходы в трубопроводах (DN 200–1200) |
Эксцентричный | Смещение осей оснований | Параллельность образующих | Для асимметричных соединений с насосным оборудованием |
Сварной с фланцами | Наличие отбортовки | Плоскостность торца <= 1.5 мм | Днища фильтров и емкостей под давлением до 1.6 МПа |
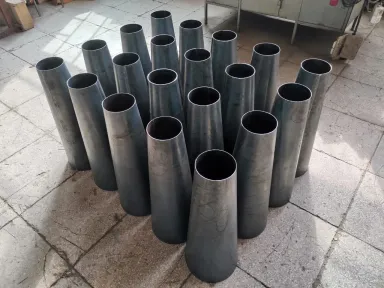
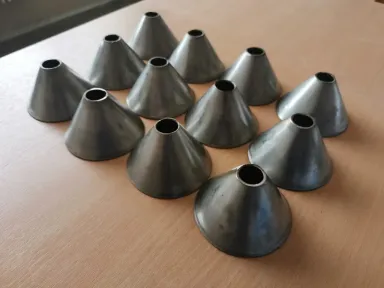
6. Технико-экономические преимущества вальцованного метода
С точки зрения механики, вальцовка обеспечивает наилучшую макроструктуру материала по сравнению со штамповкой (волокна металла не перерезаются, а изгибаются).
Цифровые показатели эффективности:
Коэффициент использования металла (КИМ): достигает 94–96% (при раскрое с ЧПУ-оптимизацией), против 65–70% при вытяжке.
Усталостная прочность: Изготовленные вальцовкой конусы выдерживают на 15–20% больше циклов нагружения благодаря отсутствию микронадрывов, характерных для штамповки.
Диапазон геометрии: Возможность гибки заготовок длиной до 12000 мм и диаметром до 4000 мм без использования крупногабаритных штампов.
Готовое изделие обязательно проходит 100% контроль калибром (пневмоконус или лазерный трекер) перед отправкой в цех сборки для стыковки с корпусными элементами.