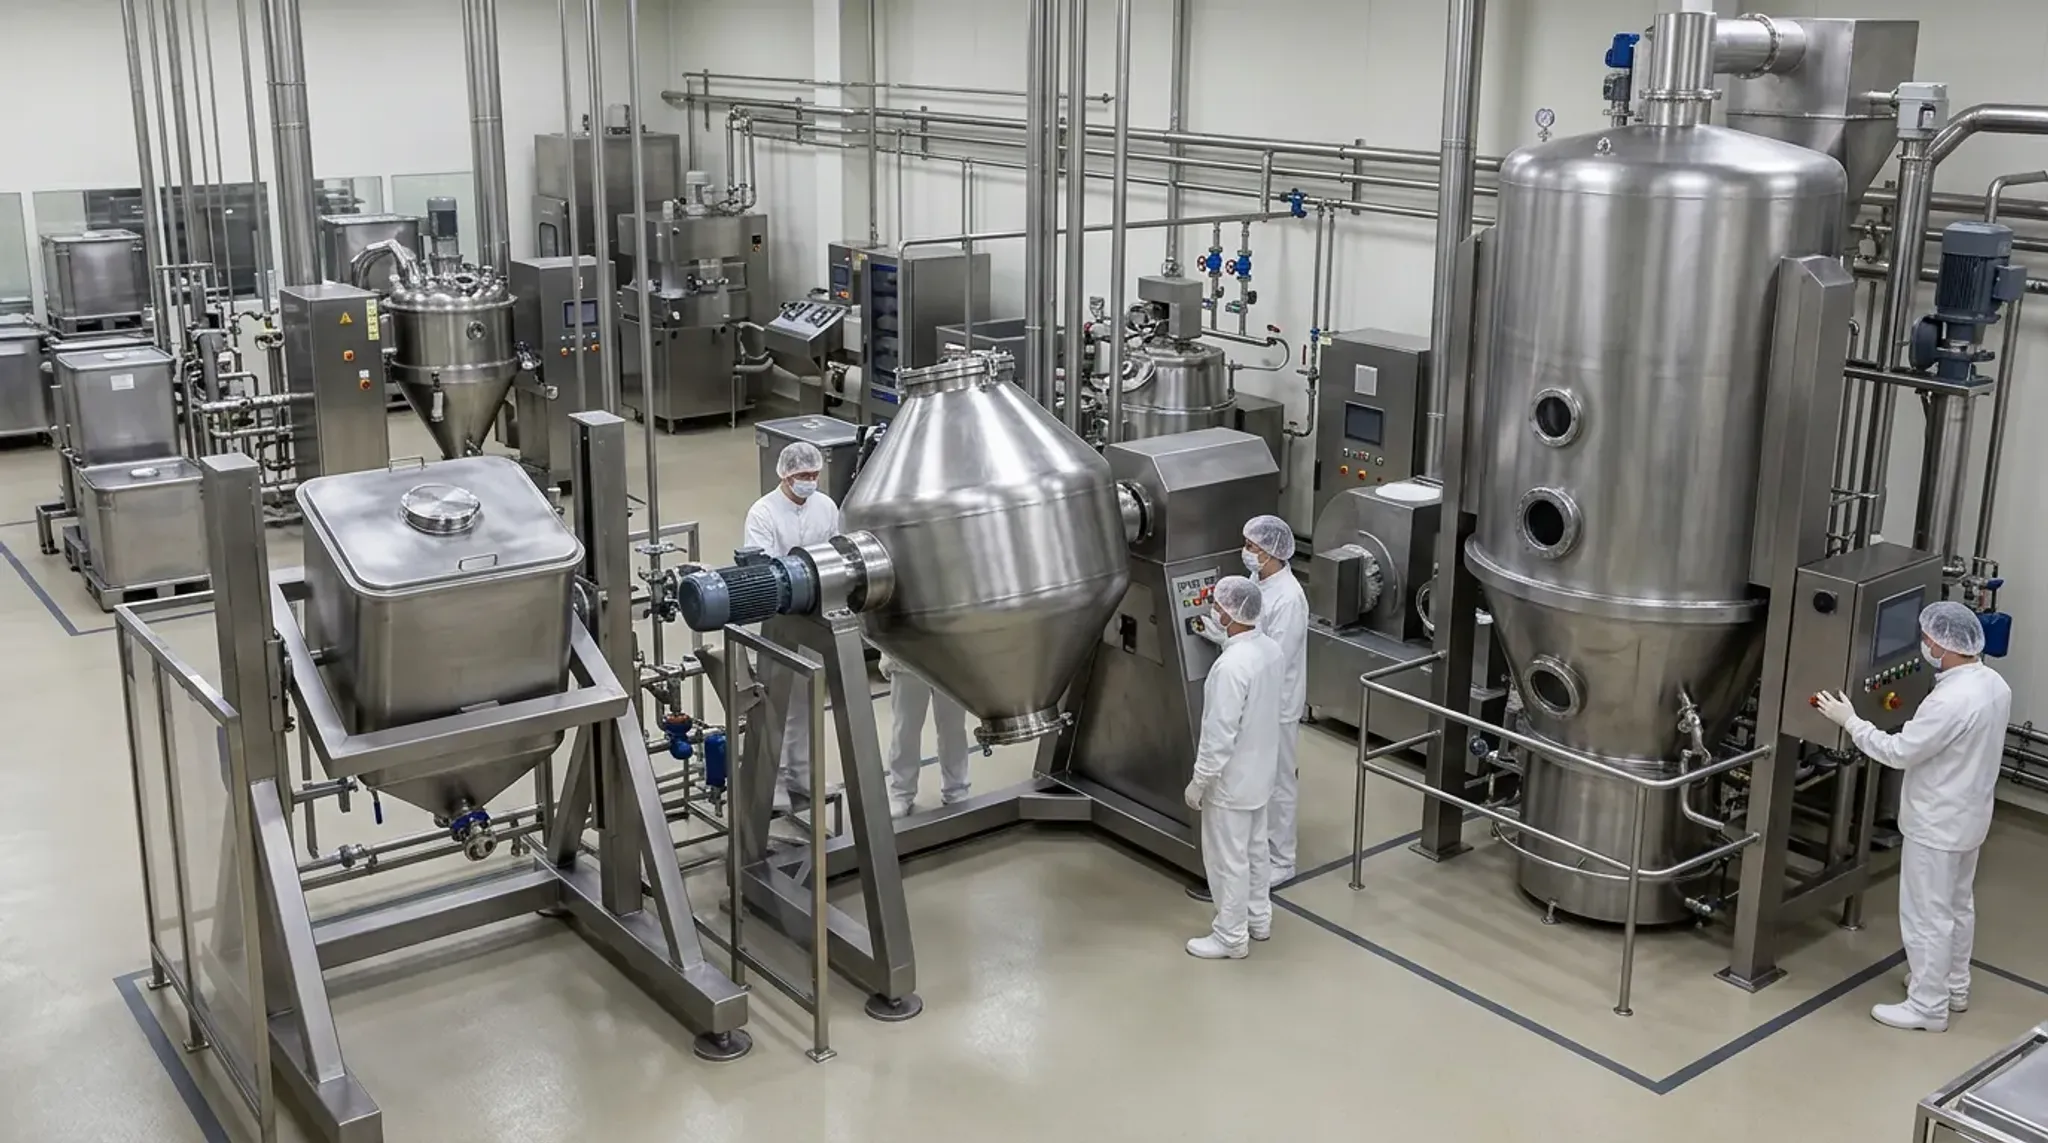
Металлические конусы в фармацевтической промышленности — это конструктивные элементы технологического оборудования (днища реакторов, воронки дозаторов, конические фильтры, переходные патрубки), изготавливаемые преимущественно из аустенитных нержавеющих сталей. Их применение регламентируется ГОСТ Р 52896-2017 (производственные системы) и ГОСТ 5632-2014 (материалы), с обязательным соблюдением требований к чистоте поверхности, коррозионной стойкости и герметичности сварных соединений.
Основной нормативный документ
Параметр | Значение |
|---|---|
Наименование | ГОСТ Р 52896-2017 «Производство лекарственных средств. Производственные системы и оборудование для производства лекарственных средств. Общие требования» |
Дата введения | 01.07.2018 |
Область распространения | Все элементы фармацевтических производственных систем, включая технологическое оборудование, вспомогательные системы, системы мониторинга и автоматизации, способные влиять на качество продукции и безопасность пациента |
Связанные стандарты | ГОСТ 5632-2014 (материалы), ГОСТ 34233.2-2017 (расчёт на прочность конических элементов), ГОСТ Р ИСО 14644 (чистые помещения), ГОСТ 25548-82 (термины конических соединений) |
Дополнительно применяются отраслевые руководства: принципы GMP (надлежащей производственной практики), рекомендации ICH Q9 (управление рисками качества) и требования к поверхностям, контактирующим с продуктом
Расшифровка обозначения материалов
Для изготовления конических элементов, контактирующих с фармацевтической продукцией, применяются марки сталей по ГОСТ 5632-2014. Обозначение марки раскрывает химический состав:
Первая цифра (или отсутствие) — массовая доля углерода в сотых долях процента (08 = 0,08%, 12 = 0,12%, 03 = ≤0,03%);
Буквы Х, Н, М, Т, Б — легирующие элементы (хром, никель, молибден, титан, ниобий);
Цифры после букв — примерное содержание элемента в процентах.
Пример: 03Х17Н14М3
03 — углерод ≤0,03%;
Х17 — хром ~17%;
Н14 — никель ~14%;
М3 — молибден ~3%.
Для критических зон (контакт с продуктом, стерильные процессы) предпочтительны стали с низким содержанием углерода (03Х17Н14М3, 08Х18Н10Т) для минимизации риска межкристаллитной коррозии после сварки.
Химический состав и его влияние на свойства
Таблица массовых долей элементов для основных марок, применяемых в фармацевтических конических элементах (по ГОСТ 5632-2014):
Марка стали | С, не более | Cr | Ni | Mo | Ti | Nb | Влияние на свойства |
|---|---|---|---|---|---|---|---|
08Х18Н10 | 0,08% | 17–19% | 9–11% | — | — | — | Базовая коррозионная стойкость; пригодна для неконтактных конструктивных элементов |
08Х18Н10Т | 0,08% | 17–19% | 9–11% | — | 5×(C–0,02)–0,8% | — | Титан стабилизирует структуру, предотвращает межкристаллитную коррозию после сварки |
03Х17Н14М3 | 0,03% | 16–18% | 13–15% | 2–3% | — | — | Молибден повышает стойкость к хлоридам и кислотам; низкий углерод — для сварных конструкций |
10Х17Н13М2Т | 0,10% | 16–18% | 12–14% | 2–3% | 5×(C–0,02)–0,8% | — | Компромисс между прочностью и коррозионной стойкостью; для умеренно агрессивных сред |
Ключевые зависимости:
Хром (≥16%) обеспечивает пассивный оксидный слой, определяющий коррозионную стойкость;
Никель (≥10%) стабилизирует аустенитную структуру, повышая пластичность и технологичность при формовке конусов;
Молибден (2–3%) критичен для сред с хлоридами (водные растворы, очистка);
Углерод ≤0,03% снижает риск выделения карбидов хрома по границам зёрен при сварке.
Механические и физические свойства
Таблица механических свойств при комнатной температуре (по ГОСТ 5632-2014, типичные значения для листового проката):
Марка стали | Предел текучести σ₀,₂, МПа, не менее | Временное сопротивление σв, МПа | Относительное удлинение δ₅, %, не менее | Твёрдость по Бринеллю, не более | Ударная вязкость КСУ, Дж/см² |
|---|---|---|---|---|---|
08Х18Н10 | 205 | 510 | 40 | 179 | — |
08Х18Н10Т | 196 | 510 | 40 | 179 | — |
03Х17Н14М3 | 205 | 510 | 40 | 179 | — |
10Х17Н13М2Т | 205 | 530 | 40 | 179 | — |
Физические свойства (общие для аустенитных сталей):
Плотность: ~7900 кг/м³;
Теплопроводность: 15–17 Вт/(м·К) при 20 °C;
Коэффициент линейного расширения: 16–18×10⁻⁶ К⁻¹;
Электропроводность: ~1,4 мкОм·м.
Практический смысл: высокая пластичность (δ₅ ≥40%) позволяет выполнять холодную вальцовку конических обечаек без промежуточных отжигов; низкая теплопроводность требует учёта при проектировании теплообменных конических элементов.
Технологические требования
Свариваемость
Стали с углеродом ≤0,03% (03Х17Н14М3) не требуют термообработки после сварки для предотвращения межкристаллитной коррозии;
Для марок с более высоким содержанием углерода (08Х18Н10) обязательна стабилизация титаном или ниобием, либо последующая термообработка;
Сварка выполняется в среде аргона (ГОСТ 14771-76), с применением присадочной проволоки, близкой по составу к основному металлу;
Швы, контактирующие с продуктом, подлежат электрополировке или пассивации для восстановления защитного оксидного слоя
Обрабатываемость и формовка
Аустенитные стали склонны к наклёпу; при холодной вальцовке конусов с углом более 30° рекомендуется промежуточный отжиг при 1050–1100 °С с быстрым охлаждением;
Минимальный радиус гибки для листов толщиной 3–6 мм — 2–3 толщины листа;
Механическая обработка (резка, сверление) выполняется инструментом из твёрдых сплавов, с обильным охлаждением для предотвращения перегрева и потери коррозионной стойкости.
Требования к поверхности
Согласно ГОСТ Р 52896-2017, поверхности оборудования классифицируются на три группы:
Контактирующие с продуктом — шероховатость Ra ≤0,8 мкм, обязательна электрополировка или механическая полировка до зеркального блеска;
Контактирующие с вспомогательными материалами (вода, пар) — Ra ≤1,6 мкм;
Не контактирующие — требования определяются условиями эксплуатации.
Электрополировка не заменяет пассивацию: после полировки обязательна обработка в азотной кислоте (по ГОСТ 9.305 или эквиваленту) для формирования защитного слоя оксида хрома
Области применения
Металлические конусы применяются в следующих типах фармацевтического оборудования:
Реакторы и смесители: конические днища обеспечивают полный слив продукта, минимизируют застойные зоны; угол конуса 45–60° оптимален для вязких сред;
Фильтрующие элементы: конические сетчатые или спечённые фильтры для тонкой очистки растворов, стерилизации газов;
Дозирующие воронки: конические бункеры для порошков и гранул с углом естественного откоса материала;
Переходные патрубки: соединение трубопроводов разного диаметра в системах транспортировки сред;
Сепараторы и центрифуги: конические роторы для разделения фаз под действием центробежной силы.
Критерии выбора геометрии:
Угол конуса: 30–45° для сыпучих материалов, 60° и более для жидкостей;
Соотношение диаметров: не более 3:1 для минимизации напряжений при формовке;
Толщина стенки: рассчитывается по ГОСТ 34233.2-2017 с учётом рабочего давления, температуры и коэффициента запаса.
Аналоги и альтернативные материалы
Материал | Преимущества | Ограничения | Примечание |
|---|---|---|---|
03Х17Н14М3 (аналог AISI 316L) | Оптимальное сочетание коррозионной стойкости, свариваемости и стоимости | Не рекомендуется для сред с высокими концентрациями фторидов | Базовый выбор для контактных поверхностей |
08Х18Н10Т (аналог AISI 321) | Стабилизация титаном, хорошая свариваемость | Менее стойка к хлоридам, чем 316L | Для неконтактных конструктивных элементов |
Дуплексные стали (08Х22Н6Т, аналоги 2205) | В 2 раза выше предел текучести, стойкость к коррозии под напряжением | Сложнее в обработке, требуют контроля структуры | Для высоконагруженных конических элементов |
Титановые сплавы (ВТ1-0) | Исключительная коррозионная стойкость, биосовместимость | Высокая стоимость, сложность сварки | Только для критических применений (инъекционные формы) |
Важно: замена материала без верификации (согласно ГОСТ Р 52896-2017, раздел 4.4) недопустима. Требуется оценка риска, лабораторные испытания на коррозионную стойкость и совместимость с продуктом.
Ограничения и критические замечания
Не допускается использование углеродистых и низколегированных сталей для элементов, контактирующих с продуктом — риск загрязнения ионов железа, коррозии, изменения состава препарата;
Не рекомендуется применение сталей с углеродом >0,08% для сварных конических конструкций без последующей термообработки — риск межкристаллитной коррозии;
Запрещено использование абразивных методов очистки (пескоструйная обработка) на контактных поверхностях — внедрение частиц абразива в поверхностный слой;
Критично контролировать качество сварных швов: наличие пор, трещин или непроплава создаёт зоны накопления микроорганизмов и нарушает стерильность;
Ограничение по температуре: аустенитные стали склонны к охрупчиванию в интервале 450–850 °С (выделение σ-фазы); при проектировании конических элементов для высокотемпературных процессов требуется расчёт длительной прочности по ГОСТ 5632-2014.
Контроль качества и испытания
Обязательные виды контроля для конических элементов фармацевтического оборудования:
Визуальный и измерительный контроль (ГОСТ 3.1105): геометрия конуса, шероховатость поверхности, отсутствие механических повреждений;
Контроль сварных соединений:
Визуально-измерительный (ГОСТ 3242-79);
Капиллярный или ультразвуковой контроль (ГОСТ 18442-80, ГОСТ 14782-86);
Для критических швов — радиографический контроль (ГОСТ 7512-82);
Коррозионные испытания:
Проба на межкристаллитную коррозию (ГОСТ 6032-2003, метод АМ);
Испытания в модельных средах (вода для инъекций, растворы кислот/щелочей);
Контроль чистоты поверхности:
Измерение шероховатости профилометром (Ra, Rz);
Тест на смачиваемость (водный контакт-угол);
Анализ извлекаемых веществ (выдержка в воде для инъекций, ВЭЖХ-анализ);
Механические испытания (выборочно): предел текучести, ударная вязкость образцов, вырезанных из конической обечайки.
Документирование результатов всех испытаний обязательно для верификации оборудования по ГОСТ Р 52896-2017.
Частые вопросы (FAQ)
Вопрос: Можно ли использовать конусы из стали 08Х18Н10 вместо 03Х17Н14М3 для контакта с водными растворами?
Ответ: Технически возможно, но не рекомендуется без дополнительной оценки риска. Сталь 08Х18Н10 не содержит молибдена, что снижает стойкость к локальной коррозии в средах с хлоридами (водопроводная вода, моющие растворы). Согласно ГОСТ Р 52896-2017, замена материала требует верификации: лабораторных испытаний на коррозионную стойкость в конкретной среде, оценки риска загрязнения продукта и документального обоснования, утверждённого службой качества.
Вопрос: Какой метод контроля сварных швов конического элемента является обязательным?
Ответ: Минимальный обязательный контроль — визуально-измерительный по ГОСТ 3242-79. Для швов, контактирующих с продуктом или работающих под давлением, дополнительно требуется неразрушающий контроль (капиллярный или ультразвуковой по ГОСТ 18442-80/14782-86). Если конический элемент работает при давлении >0,07 МПа, применяется ГОСТ 34233.2-2017, который может требовать радиографического контроля. Выбор метода фиксируется в плане верификации оборудования.
Вопрос: Нужно ли проводить пассивацию после электрополировки конической поверхности?
Ответ: Да, обязательно. Электрополировка удаляет поверхностный слой металла и может нарушить стехиометрию оксидной плёнки. Пассивация в азотной кислоте (по ГОСТ 9.305 или эквиваленту) восстанавливает защитный слой оксида хрома, что критично для коррозионной стойкости и предотвращения загрязнения продукта ионами железа. Пропуск этого этапа противоречит принципам надлежащей инженерной практики (п. 3.5 ГОСТ Р 52896-2017) и может привести к отклонению при аудите.
Вопрос: Допускается ли ремонт (наплавка, заварка дефектов) на конических элементах, уже введённых в эксплуатацию?
Ответ: Ремонт возможен только после оценки риска и разработки процедуры, утверждённой службой качества. Наплавка должна выполняться тем же материалом, что и основа, с контролем термического цикла для предотвращения межкристаллитной коррозии. После ремонта обязательны: визуальный контроль, неразрушающий контроль шва, повторная электрополировка и пассивация зоны ремонта, а также тест на извлекаемые вещества. Документирование всех этапов обязательно для поддержания валидированного статуса оборудования.