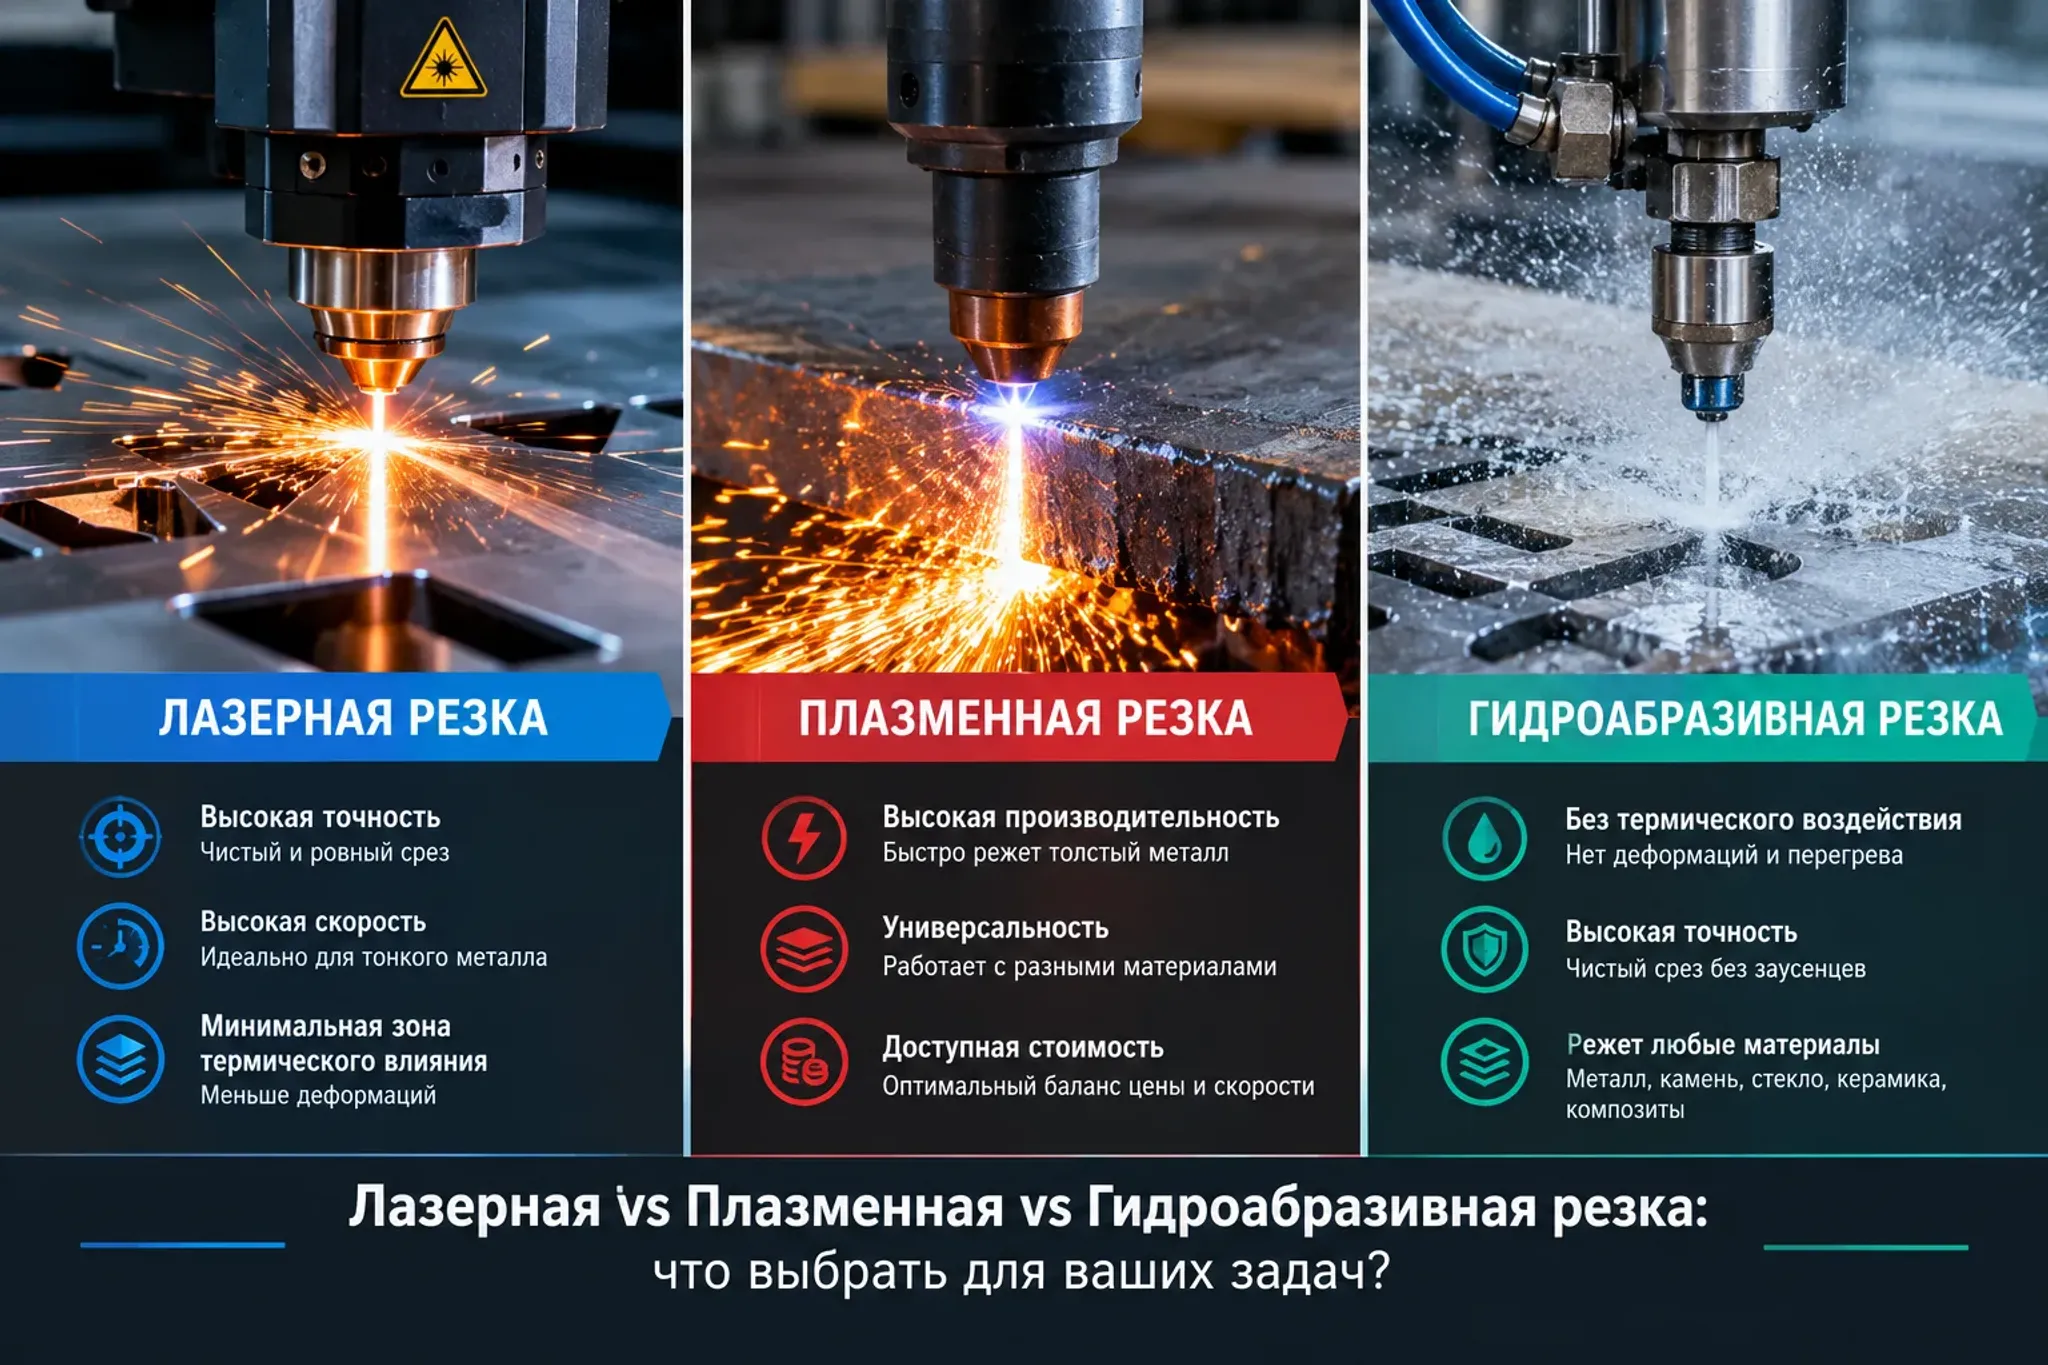
Одна и та же деталь из стали 3 мм может быть вырезана тремя способами - лазером, плазмой или гидроабразивом. Результат внешне похож: деталь есть, отверстия есть. Разница вскрывается при ближайшем рассмотрении. У одной кромки гладкие и блестящие, у другой - в окалине и грате.
Один лист остался плоским, другой повело "винтом". Цена при этом отличается в разы. Чтобы выбор был осознанным, сравним технологии по параметрам, которые реально влияют на готовое изделие: точность, качество кромки, деформации, допустимые толщины и стоимость.
Подробно о возможностях нашего лазерного раскроя - на странице лазерной резки металла.
Принцип работы: почему резы получаются разными
Лазер
Оптоволоконный лазер генерирует излучение с длиной волны около 1 мкм. Оптика фокусирует его в пятно диаметром 0,1-0,2 мм - в этой точке металл плавится, а поток вспомогательного газа выдувает расплав из зоны реза. Зона нагрева узкая: термическое воздействие затрагивает лишь доли миллиметра по краям контура.
Виды лазерной резки различаются по типу источника (оптоволоконная, CO2, твердотельная) и по вспомогательному газу:
кислород - газ окисляет металл и добавляет энергию, рез толстой стали ускоряется, но кромка покрывается окалиной;
азот - химически инертен, просто выметает расплав; кромка остается чистой и блестящей, без окалины;
сжатый воздух - бюджетный режим для тонкого металла и деталей, где кромка не на виду.
Отсюда важный практический вывод: окалина после лазера - не свойство технологии, а следствие выбора газа. Азотная резка дает кромку, которую не нужно зачищать.
Плазма
Электрическая дуга ионизирует газ (обычно воздух) и превращает его в плазму с температурой 15 000-30 000 °C. Струя проплавляет металл насквозь, поток выдувает расплав. Работает только с электропроводными материалами - это чисто металлическая технология.
Гидроабразив
Струя воды под давлением 4000-6000 бар, ускоренная абразивом (гранатовый песок), буквально выгрызает материал. Нагрева нет вообще - единственная из трех технологий, где заготовка остается холодной. Резать можно что угодно: металл, камень, стекло, резину, композиты.
Сравнительная таблица
Параметр | Лазер | Плазма | Гидроабразив |
|---|---|---|---|
Точность контура | ±0,05-0,1 мм | ±0,3-1 мм | ±0,1-0,3 мм |
Ширина реза | 0,1-0,3 мм | 1,5-3 мм | 1-1,5 мм |
Окалина и грат | нет (резка азотом) | есть, нужна зачистка | нет |
Шероховатость кромки | Ra 1,6-6,3 мкм | Ra 10-25 мкм | Ra 6-20 мкм |
Деформация листа | минимальная | заметная на металле до 3 мм | отсутствует |
Толщина стали | до 20-25 мм | до 50-100 мм | до 150-300 мм |
Материалы | металлы | только проводящие | любые |
Минимальное отверстие | от 0,3-0,5 мм | от 5-8 мм | около ширины реза |
Скорость на металле 1-3 мм | очень высокая | средняя | низкая |
Зона нагрева | 0,1-0,5 мм | 1-5 мм | нет |
Кромка после резки: окалина и шероховатость
Здесь различия самые наглядные.
Плазма. Плавит сравнительно широкую зону, и расплав не всегда выдувается полностью - по нижней кромке нарастает грат, поверхность толстого металла покрывается окалиной. Кромка идет со скосом 2-5°, то есть деталь не идеально перпендикулярна. В большинстве случаев после плазмы следует ручная зачистка: шлифовка или пескоструй. Для нагруженных узлов такая кромка - еще и потенциальный очаг усталостной трещины.
Гидроабразив. Окалины нет по определению, потому что нет нагрева. Но шероховатость выше, чем у лазера: поверхность матовая, слегка волнистая, верхняя кромка чуть скруглена абразивом. Для деталей с уплотнениями это иногда плюс, для декора - минус.
Лазер с азотом. Кромка гладкая, с минимальной шероховатостью, без окалины и грата. На стали до 3 мм рез часто выглядит полированным. Деталь уходит с производства сразу на сборку, сварку или покраску. На толстом металле при резке кислородом допускается легкий налет, который снимается без усилий.
Проверить можно без приборов: приложите три пластины из стали 3 мм, вырезанные разными способами. Лазерная кромка отражает свет ровной полосой, плазменная - темная с наплывами, гидроабразивная - матовая.
Деформации и нагрев
Тонкий лист - слабое место термических технологий. Плазменная струя нагревает широкую полосу металла, и лист 1-2 мм после резки нередко ведет "пропеллером" - выправлять приходится на прессе. Лазерный луч концентрирует энергию в пятне в сотни раз меньше, лист сохраняет плоскостность. Гидроабразив как холодная технология исключает термическое влияние полностью - его выбирают для закаленных сталей, титана и заготовок с уже нанесенным покрытием.
Лазерная и плазменная резка металла: отличия на практике
Ключевое отличие лазерной и плазменной резки металла - в области, где каждая сильна.
Лазер выигрывает, когда нужны:
точный контур и малые отверстия: минимальный диаметр примерно равен толщине листа, у плазмы - в 3-4 раза больше;
чистая кромка без последующей шлифовки;
высокая скорость на металле 1-10 мм - именно поэтому листовой раскрой массово переходит на оптоволоконные станки;
детализация: DXF-узоры, решетки, шрифты, художественные панели.
Плазма оправдана, когда:
толщина стали 30 мм и выше, а требования к кромке умеренные;
деталь после резки все равно пойдет под механическую обработку;
это строительные и металлоконструкционные задачи, где скос кромки и грат не критичны.
Отдельный нюанс - себестоимость. На толстом металле плазма режет быстрее, и метр реза выходит дешевле. На металле до 10-15 мм экономичнее лазер: он быстрее, а зачистка кромки, которая у плазмы "сидит" в смете отдельной строкой, просто не нужна.
Лазерная и гидроабразивная резка: когда нужен холодный рез
Сравнение лазерной и гидроабразивной резки упирается в материалы. Лазер режет металлы, но беспомощен перед стеклом, камнем, керамикой и резиной - луч либо отражается, либо материал крошится. Гидроабразив берет все перечисленное плюс металл толщиной, недостижимой для лазера (100 мм и более). Плата за универсальность - скорость в разы ниже и цена метра реза в 2-4 раза выше. Для серийного раскроя листа до 25 мм гидроабразив экономически не оправдан, зато незаменим в единичном производстве из особых материалов.
Что выбрать: четыре типовых сценария
Корпусные детали, кронштейны, пластины из стали 1-20 мм. Оптоволоконный лазер: точность, плоский лист, чистая кромка, экономный раскрой.
Художественная резка, трафареты, декоративные панели. Лазер с азотом: мелкие элементы не выгорают, кромка готова под покраску.
Толстый металл 30+ мм для конструкций. Плазма - быстрее и дешевле, кромку при необходимости дорабатывают.
Стекло, камень, резина, композиты или металл свыше 50 мм. Гидроабразив - без альтернатив.
Ориентировочную стоимость резки на лазере под конкретный файл можно получить в калькуляторе за пару минут.
Частые вопросы
Правда ли, что лазер перегревает кромку и металл трескается?
Зона термического влияния у оптоволоконного лазера - десятые доли миллиметра. Для конструкционных сталей это не влияет на прочность детали. Если материал чувствителен к нагреву (отдельные марки инструментальной стали, закаленные сплавы) - тогда уместен гидроабразив.
Можно ли лазером резать медь и алюминий?
Да. Современные оптоволоконные станки от 6 кВт режут алюминий до 20+ мм, медь и латунь - на специальных режимах. Раньше отражающие металлы были проблемой, сейчас она решена.
Почему после плазмы всегда нужен шлиф?
Грат на нижней кромке мешает сборке и сварке, окалина портит покраску. Зачистка - ручной труд, который добавляет к сроку и цене заказа. Резка азотом этот этап исключает.
Что дешевле для разовой пластины из стали 4 мм?
Лазер. Высокая скорость реза, отсутствие постобработки, экономный раскрой. Плазма даст выигрыш в цене только на существенно большей толщине.
Коротко: шпаргалка по выбору
Для большинства задач по раскрою листового металла оптимальна лазерная резка: точный контур, отсутствие окалины, нет деформаций и постобработки. Плазма - про толстый металл и некритичную кромку. Гидроабразив - про особые материалы и экстремальные толщины.
Не уверены, какая технология подойдет вашему изделию? Закажите резку на оптоволоконном лазере и получите идеальную кромку без шлифовки. Пришлите чертеж или эскиз - технолог проверит файл, подберет режимы и рассчитает стоимость. Разместить заказ можно на странице лазерной резки металла.