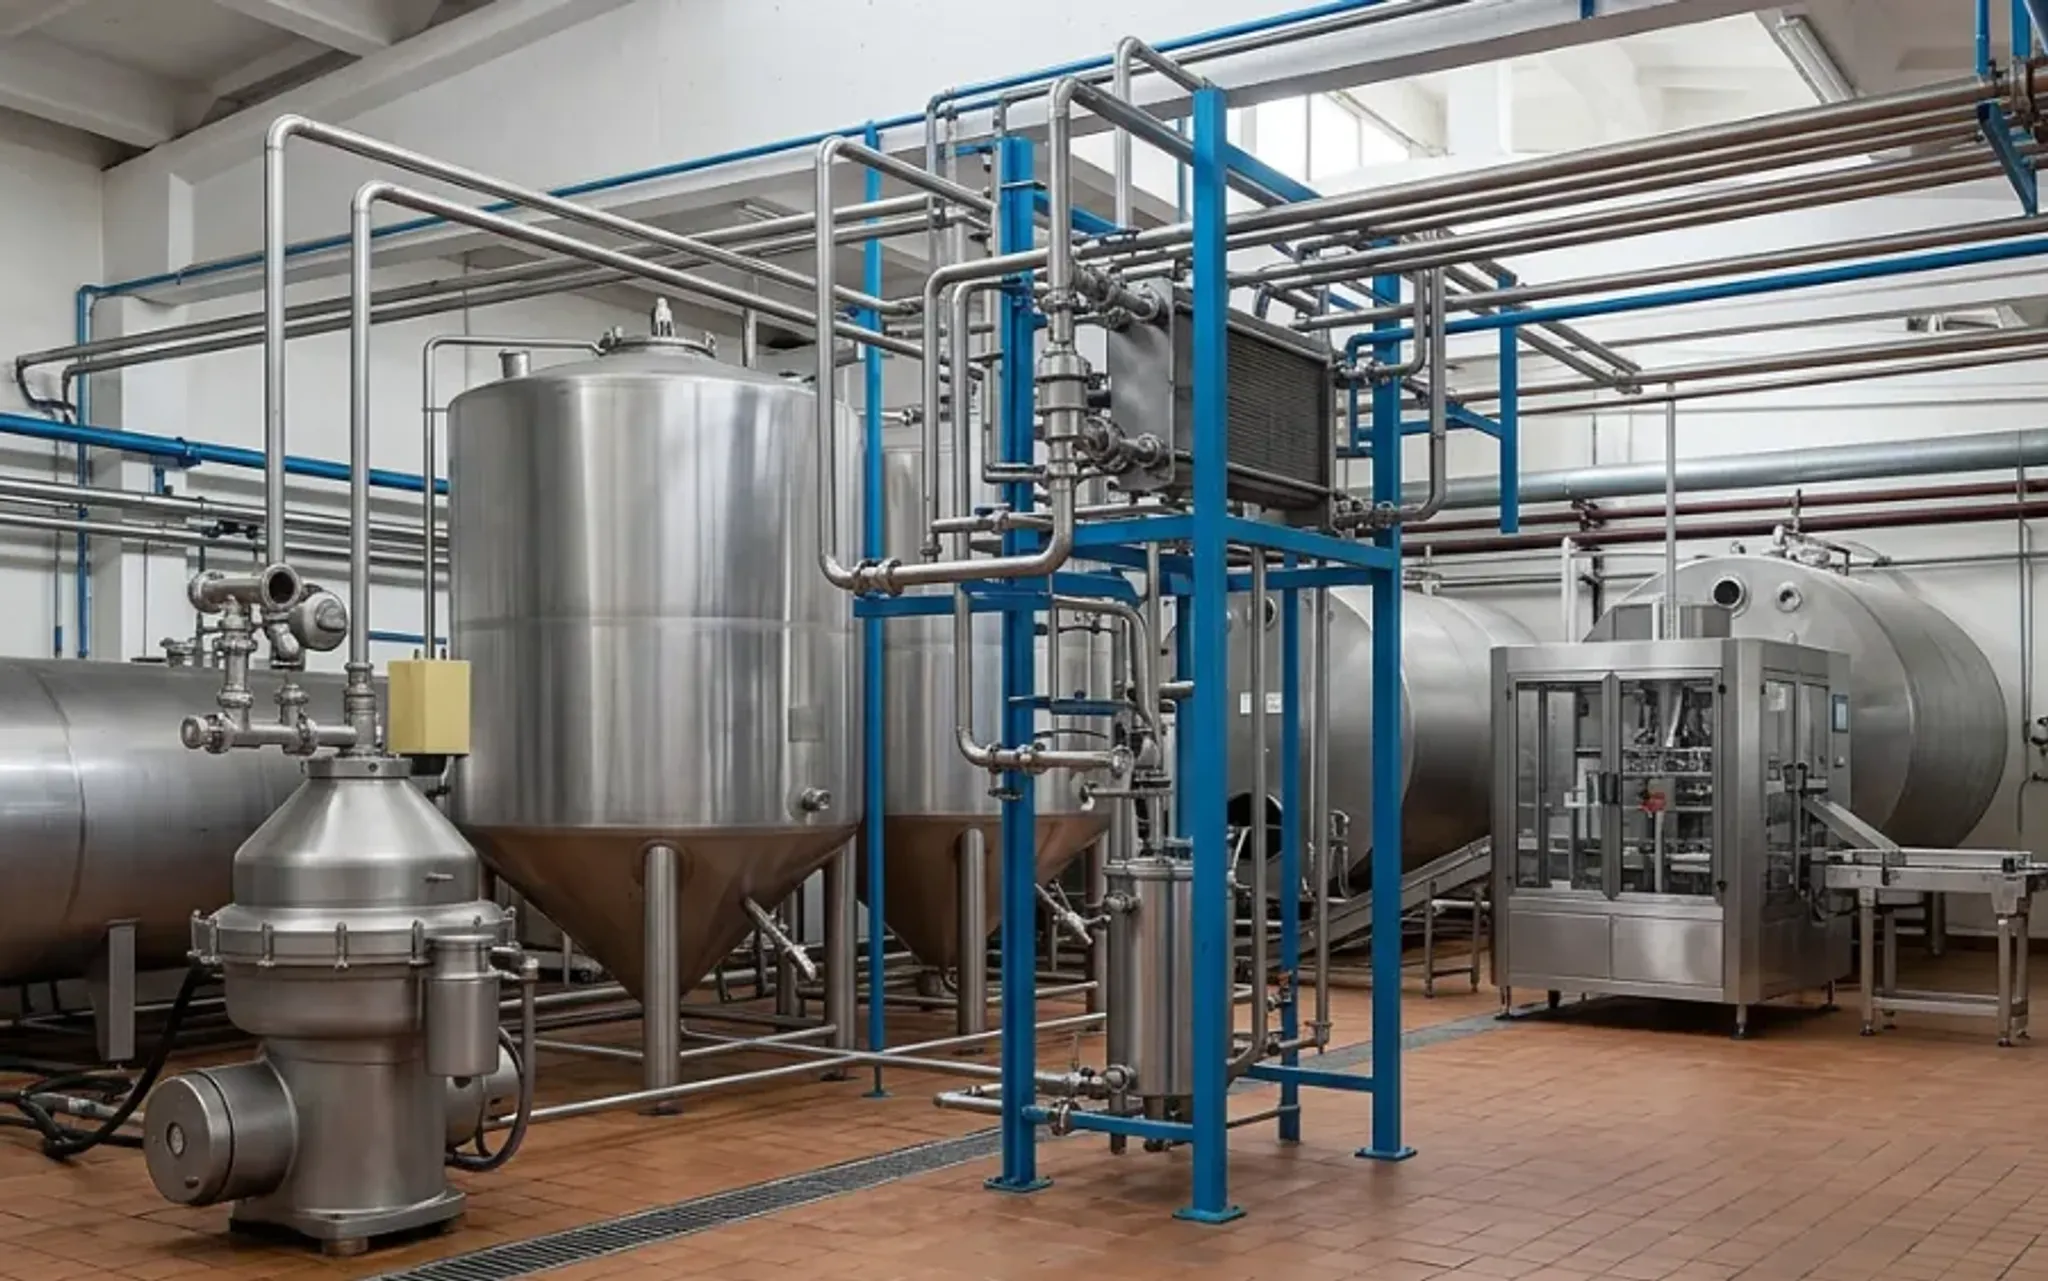
Металлические конические элементы в молочной промышленности применяются в составе трубопроводных систем, сепараторов, ёмкостного оборудования и дозирующих узлов. Основное назначение — обеспечение плавного изменения сечения потока, полного слива продукта и гигиеничности конструкции. Ключевой нормативный документ — ГОСТ 5632-2014 «Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки», регламентирующий материалы, контактирующие с пищевыми продуктами.
Основной нормативный документ
ГОСТ 5632-2014 «Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки» (введён в действие Приказом Росстандарта, межгосударственный стандарт).
Область распространения: стандарт устанавливает марки деформируемых нержавеющих сталей и сплавов на железоникелевой и никелевой основах, предназначенных для работы в коррозионно-активных средах, в том числе при контакте с пищевыми продуктами.
Связанные нормативные документы:
ГОСТ 17378-2001 «Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Переходы. Конструкция и размеры» — для конических переходов трубопроводов;
ГОСТ Р 50803-2008 «Машины и оборудование для пищевой промышленности. Резервуары для охлаждения и хранения молока на фермах. Технические требования» — для ёмкостного оборудования;
ГОСТ EN 1672-1-2014 «Оборудование для пищевой промышленности. Требования по безопасности и гигиене. Основные положения» — общие гигиенические требования к конструкции;
ГОСТ 2789-73 «Шероховатость поверхности. Параметры и характеристики» — параметры чистоты поверхности;
СанПиН 2.3.4.551-96 «Производство молока и молочных продуктов. Санитарные правила и нормы» — санитарно-гигиенические требования к оборудованию.
Расшифровка обозначения материалов
Маркировка нержавеющих сталей по ГОСТ 5632-2014 строится по принципу: буквы обозначают легирующие элементы, цифры — их среднее содержание в процентах.
Обозначение | Расшифровка | Пример |
|---|---|---|
Х | Хром | Х18 — ~18% Cr |
Н | Никель | Н10 — ~10% Ni |
М | Молибден | М2 — ~2% Mo |
Т | Титан | Т — стабилизация титаном |
03, 08 | Содержание углерода, % | 08Х18Н10 — ≤0,08% C |
Пример: 08Х18Н10 — сталь с содержанием углерода до 0,08%, хрома ~18%, никеля ~10%. Аналог по международной классификации — AISI 304.
Химический состав и его влияние на свойства
Таблица 1. Химический состав основных марок нержавеющих сталей для молочной промышленности (по ГОСТ 5632-2014)
Элемент | 08Х18Н10 (AISI 304) | 03Х17Н14М3 (AISI 316L) | 10Х17Н13М2Т (AISI 316Ti) | 12Х18Н10Т (AISI 321) |
|---|---|---|---|---|
C, %, не более | 0,08 | 0,03 | 0,10 | 0,12 |
Si, %, не более | 0,8 | 0,8 | 0,8 | 0,8 |
Mn, %, не более | 2,0 | 2,0 | 2,0 | 2,0 |
Cr, % | 17,0–19,0 | 16,0–18,0 | 16,0–18,0 | 17,0–19,0 |
Ni, % | 9,0–11,0 | 13,0–15,0 | 12,0–14,0 | 9,0–11,0 |
Mo, % | — | 2,5–3,0 | 2,0–3,0 | — |
Ti, % | — | — | 5×(C%–0,02)–0,8 | 5×C%–0,7 |
P, %, не более | 0,035 | 0,025 | 0,035 | 0,035 |
S, %, не более | 0,02 | 0,015 | 0,02 | 0,02 |
Fe | Основа | Основа | Основа | Основа |
Влияние элементов на свойства:
Хром (17–19%) — формирование пассивной оксидной плёнки, основа коррозионной стойкости;
Никель (9–15%) — стабилизация аустенитной структуры, повышение пластичности и свариваемости;
Молибден (2–3%) — повышение стойкости к точечной и щелевой коррозии в хлоридсодержащих средах (моющие растворы);
Титан — связывание углерода, предотвращение межкристаллитной коррозии в зоне сварного шва;
Углерод ≤0,03% (марки с индексом «03») — снижение склонности к межкристаллитной коррозии после сварки.
Механические и физические свойства
Таблица 2. Механические свойства при температуре 20 °С (по ГОСТ 5632-2014, после закалки 1050–1100 °С, охлаждение на воздухе или в воде)
Марка | Предел текучести σ0,2, МПа, не менее | Временное сопротивление σв, МПа | Относительное удлинение δ5, %, не менее | Ударная вязкость KCU, Дж/см², не менее | Твёрдость по Бринеллю, НВ, не более |
|---|---|---|---|---|---|
08Х18Н10 | 205 | 520 | 40 | — | 179 |
03Х17Н14М3 | 205 | 520 | 40 | — | 179 |
10Х17Н13М2Т | 205 | 530 | 40 | — | 179 |
12Х18Н10Т | 205 | 530 | 40 | — | 179 |
Физические свойства (справочные):
Плотность: 7900–8000 кг/м³;
Удельная теплоёмкость: 500 Дж/(кг·К);
Теплопроводность при 20 °С: 15–17 Вт/(м·К);
Удельное электрическое сопротивление: 0,72–0,75 мкОм·м;
Температура плавления: ~1400–1450 °С.
Технологические требования
Свариваемость: все перечисленные марки относятся к группе хорошо свариваемых сталей. Рекомендуется аргонодуговая сварка (TIG) или орбитальная сварка с защитой корня шва инертным газом. Для сталей с содержанием углерода >0,03% (08Х18Н10, 12Х18Н10Т) после сварки в агрессивных средах желательна стабилизирующая термообработка или использование аналогов с низким содержанием углерода (03Х17Н14М3).
Склонность к межкристаллитной коррозии: стали с содержанием углерода >0,03% склонны к МКК в зоне термического влияния сварного шва. Стабилизация титаном (марки с индексом «Т») или снижение содержания углерода (марки с индексом «03») устраняет этот риск.
Обрабатываемость резанием: аустенитные нержавеющие стали обладают низкой обрабатываемостью из-за наклёпа. Рекомендуется применение острых инструментов из твёрдых сплавов, снижение скорости резания, использование СОЖ.
Способность к штамповке и гибке: высокая пластичность (δ5 ≥ 40%) позволяет выполнять холодную штамповку конических элементов. Минимальный радиус гибки — 1,5–2 толщины листа.
Требования к поверхности: согласно ГОСТ EN 1672-1-2014 и СанПиН 2.3.4.551-96, поверхности, контактирующие с молоком, должны иметь шероховатость не более Ra 0,8 мкм (для молочной промышленности рекомендуется Ra 0,5 мкм). Сварные швы должны быть выполнены с полным проплавлением, зачищены заподлицо с основной поверхностью, без подрезов, пор и трещин.
Области применения конических металлических элементов
Концентрические и эксцентрические переходы трубопроводов (ГОСТ 17378-2001) — для соединения труб разного диаметра в молокопроводах, линиях пастеризации, заполнения/опорожнения ёмкостей. Эксцентрические переходы применяются на горизонтальных участках для исключения застойных зон.
Конические днища и крышки резервуаров — обеспечение полного слива продукта, упрощение мойки. Угол конуса — не менее 3° для самодренажа.
Конические диски в сепараторах — разделение молока на сливки и обезжиренное молоко под действием центробежных сил. Материал — 03Х17Н14М3 или 10Х17Н13М2Т для стойкости к моющим растворам.
Воронки и загрузочные конусы — дозированная подача сырья в технологические ёмкости. Внутренняя поверхность полируется до Ra ≤ 0,5 мкм.
Конические мешалки и элементы перемешивающих устройств — равномерное распределение продукта, предотвращение образования застойных зон.
Аналоги и эквиваленты
Таблица 3. Соответствие марок сталей по различным системам стандартизации (справочно)
ГОСТ 5632-2014 | AISI (США) | EN 10088 (ЕС) | Примечание |
|---|---|---|---|
08Х18Н10 | 304 | 1.4301 | Базовая пищевая марка |
03Х17Н14М3 | 316L | 1.4404 | Повышенная коррозионная стойкость |
10Х17Н13М2Т | 316Ti | 1.4571 | Стабилизация титаном |
12Х18Н10Т | 321 | 1.4541 | Стабилизация титаном, для сварных конструкций |
Важно: замена марки стали в действующем оборудовании допускается только после проверки соответствия требованиям ГОСТ 5632-2014, СанПиН 2.3.4.551-96 и проведения испытаний на коррозионную стойкость в рабочих средах.
Ограничения и критические замечания
Не допускается применение углеродистых и низколегированных сталей (по ГОСТ 17378-2001) для элементов, непосредственно контактирующих с молоком и молочными продуктами, из-за риска коррозии и загрязнения продукта ионами железа.
Не рекомендуется использовать стали с содержанием углерода >0,08% (например, 12Х18Н10 без стабилизации) в сварных конструкциях, эксплуатируемых в условиях частых мойк кислотными и щелочными растворами — высокий риск межкристаллитной коррозии.
Запрещено применение материалов с шероховатостью поверхности выше Ra 0,8 мкм на контактных поверхностях — нарушение требований ГОСТ EN 1672-1-2014 и СанПиН 2.3.4.551-96.
При сварке необходимо обеспечивать защиту корня шва инертным газом (аргон 99,99%) — окисление корня шва приводит к снижению коррозионной стойкости и увеличению шероховатости.
Не допускается использование абразивных инструментов с частицами железа для финишной обработки нержавеющих поверхностей — риск внедрения частиц и образования очагов коррозии.
Контроль качества и испытания
Таблица 4. Методы контроля качества конических элементов из нержавеющей стали
Контролируемый параметр | Метод контроля | Нормативный документ | Периодичность |
|---|---|---|---|
Химический состав | Спектральный анализ, химический анализ | ГОСТ 5632-2014, ГОСТ 12344–12364 | На каждую плавку |
Механические свойства | Испытания на растяжение, ударную вязкость | ГОСТ 1497, ГОСТ 9454 | По требованию заказчика |
Шероховатость поверхности | Профилометрия (контактная/бесконтактная) | ГОСТ 2789-73 | 100% для контактных поверхностей |
Качество сварных швов | Визуальный и измерительный контроль (ВИК), капиллярный контроль (ПВК), ультразвуковой контроль (УЗК) | ГОСТ 3242-79, ГОСТ 18442-80, ГОСТ Р 55724-2013 | 100% ВИК, выборочно ПВК/УЗК |
Коррозионная стойкость | Испытания в модельных средах (молочная сыворотка, моющие растворы) | ГОСТ 9.912-89 | При аттестации технологии |
Герметичность | Пневматические или гидравлические испытания | ГОСТ 25136-82 | Для ёмкостных элементов |
Дополнительно: для оборудования, работающего под давлением, требуется проведение расчётов на прочность по ГОСТ 14249-80 и ГОСТ 25215-82.
Каталог Металлических конусов из нержавеющей стали
Частые вопросы (FAQ)
Вопрос: Можно ли использовать конические переходы из углеродистой стали (по ГОСТ 17378-2001) в молочных трубопроводах, если они покрыты пищевым лаком?
Ответ: Нет, согласно СанПиН 2.3.4.551-96 и ГОСТ EN 1672-1-2014, все поверхности, контактирующие с молоком, должны быть изготовлены из материалов, стойких к коррозии в рабочих средах и не выделяющих вредных веществ. Органические покрытия (лаки, краски) не обеспечивают долговременной герметичности при механических нагрузках, термоциклировании и агрессивных моющих растворах. Допускается только применение нержавеющих сталей марок, указанных в ГОСТ 5632-2014, с подтверждённой коррозионной стойкостью.
Вопрос: Какой угол конуса необходим для обеспечения полного слива молока из ёмкости?
Ответ: Согласно ГОСТ Р 50803-2008 и рекомендациям по гигиеническому проектированию (EHEDG), минимальный угол наклона конического днища должен составлять 3° относительно горизонтали для самодренажа вязких жидкостей. Для молока и молочных продуктов с содержанием жира рекомендуется угол 5–7° для исключения застойных зон. При меньших углах требуется применение дополнительных средств (вибрация, пневмоимпульсы), что усложняет конструкцию и мойку.
Вопрос: Обязательно ли проводить электрополировку конических элементов после сварки?
Ответ: Электрополировка не является обязательной по ГОСТ, но рекомендуется для поверхностей с требованиями Ra ≤ 0,5 мкм (молочная промышленность, детские смеси). Согласно ГОСТ EN 1672-1-2014, допустима механическая полировка до достижения требуемой шероховатости. Однако электрополировка обеспечивает более равномерное удаление дефектного слоя, пассивацию поверхности и повышение коррозионной стойкости. Решение о методе финишной обработки принимается на основе технического задания и результатов испытаний образцов.
Вопрос: Как проверить, что сварной шов конического перехода имеет полное проплавление без внутренних дефектов?
Ответ: Комплексный контроль включает: 1) визуальный осмотр корня шва (при доступе) на отсутствие непроваров и пор; 2) капиллярный контроль (ПВК) по ГОСТ 18442-80 для выявления поверхностных трещин; 3) ультразвуковой контроль (УЗК) по ГОСТ Р 55724-2013 для обнаружения внутренних дефектов. Для критических соединений (высокое давление, агрессивные среды) дополнительно проводится радиографический контроль по ГОСТ 7512-82. Протоколы контроля должны храниться не менее 10 лет.
Вопрос: Допускается ли применение конических элементов из стали AISI 304 (08Х18Н10) в линиях мойки с использованием хлорсодержащих дезинфектантов?
Ответ: Применение стали 08Х18Н10 допускается при концентрации активного хлора до 200 мг/л и температуре раствора не выше 40 °С. При более агрессивных режимах (концентрация >500 мг/л, температура >60 °С) рекомендуется использовать стали с молибденом — 03Х17Н14М3 (AISI 316L) или 10Х17Н13М2Т (AISI 316Ti) согласно ГОСТ 5632-2014. Для подтверждения применимости проводятся ускоренные коррозионные испытания в модельной среде по ГОСТ 9.912-89.