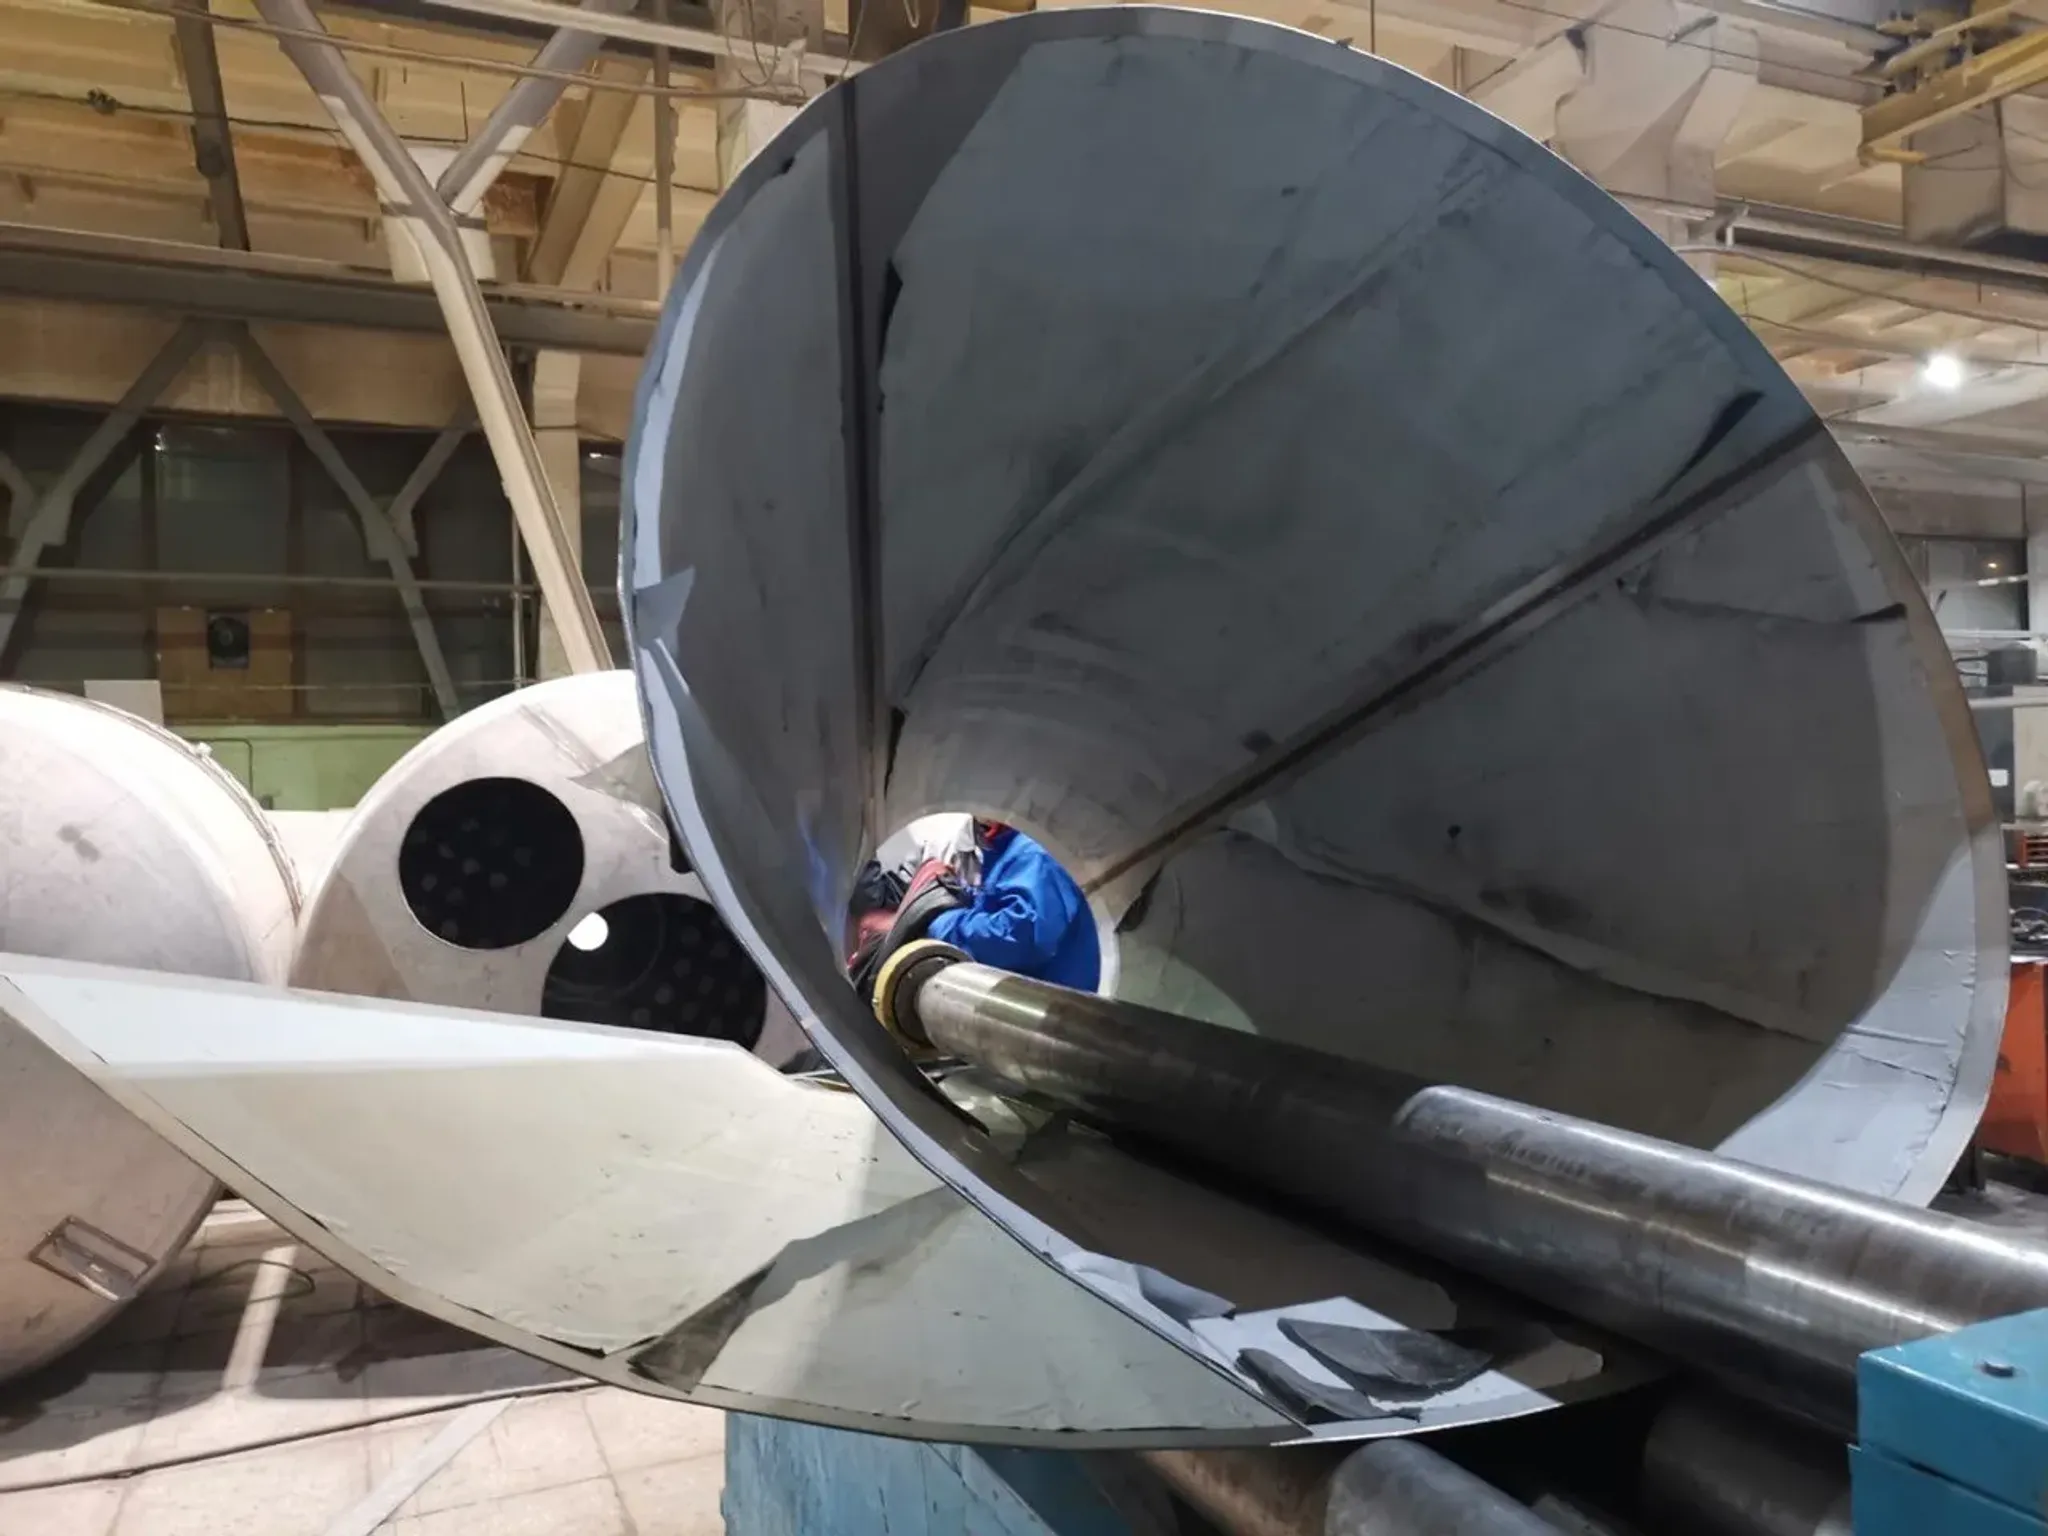
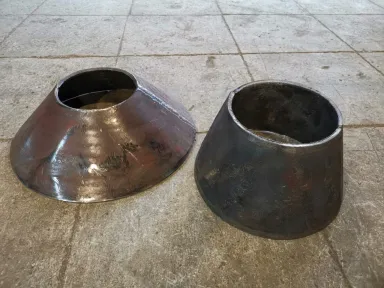
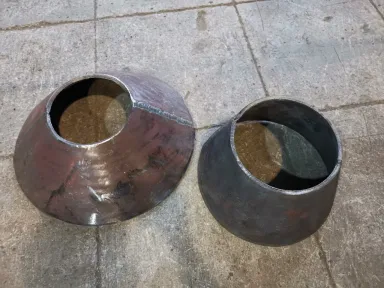
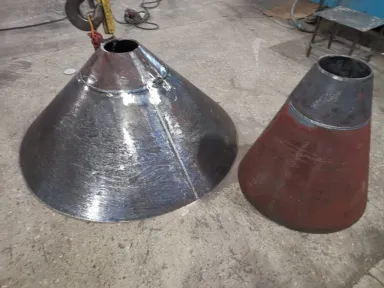
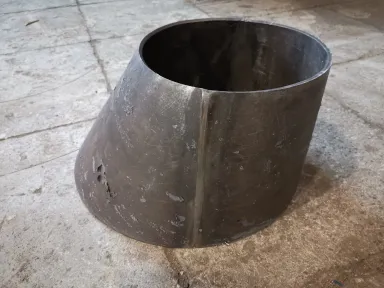
Коническая обечайка за 2–4 прохода - достижимый результат при грамотной настройке боковых валков и контроле геометрии на каждом этапе. Для стали толщиной до 10 мм усилие вальцовки обычно составляет 40–120 кН, смещение боковых валков подбирается по технологической карте станка. Разберем этапы процесса, типичные ошибки и практические рекомендации. В конце - таблица ориентировочных режимов и чек-лист проверки геометрии.
Смотреть все конические обечайки в каталоге →
Основные параметры конуса, влияющие на технологию вальцовки
Четырехвалковые вальцы - оптимальное оборудование для изготовления конических обечаек диаметром от 20 мм до 2800 мм из листового металла толщиной 1-30 мм. Конструкция с двумя верхними и двумя нижними валками позволяет фиксировать заготовку без переворота, что сокращает время обработки на 30-40%.
Ключевые факторы:
Угол конусности (α) - определяет траекторию настройки боковых валков. Чем больше угол, тем точнее требуется позиционирование.
Толщина листа (S) - влияет на требуемое усилие деформации и минимальный радиус гибки.
Материал - пластичность нержавеющей стали выше, чем у черной, что снижает риск трещин, но требует учета упрочнения при деформации.
Диаметр основания (D) и малого торца (d) - определяют геометрию развертки и количество проходов.
Длина образующей (L) - влияет на равномерность распределения давления и необходимость промежуточной правки.
Мы изготавливаем конусы из различных сталей:
Черная сталь: Ст3, 09Г2С, Ст20
Нержавеющая сталь: AISI 304 / 08Х18Н10, AISI 316 / 08Х17Н13М2, AISI 321 / 12Х18Н10Т
Параметры: от 20 мм до 2800 мм, толщина от 1 мм до 30 мм
Стандарты: изготовление по ГОСТ Р 52630-2012, ГОСТ 34347-17 и по индивидуальным требованиям заказчика.
Подробнее о производстве конусов →
Расчетные зависимости и практические ориентиры
⚠️ Важно: Точные расчеты усилий и режимов вальцовки выполняются по методикам, указанным в паспорте оборудования, или с использованием специализированного ПО. Приведенные ниже зависимости носят ознакомительный характер и требуют верификации под конкретный станок.
Ориентировочная оценка усилия деформации
Для предварительной оценки усилия вальцовки используется зависимость, учитывающая предел текучести материала, геометрию заготовки и характеристики станка:
P ≈ f(σт, S, L, R, kст)
Где:
σт - предел текучести материала (МПа): Ст3 ≈ 245 МПа, 09Г2С ≈ 345 МПа, AISI 304 ≈ 205 МПа
S - толщина листа (мм)
L - длина образующей конуса (мм)
R - средний радиус конуса (мм)
kст - коэффициент, учитывающий жесткость и кинематику конкретного станка
Практический ориентир:
Для черной стали толщиной 2–5 мм на длине 1 м усилие обычно находится в диапазоне 40-100 кН. Для нержавеющей стали того же сечения - на 15–25% выше из-за склонности к упрочнению.
Настройка боковых валков
Смещение боковых валков при вальцовке конуса зависит от разности диаметров оснований и длины образующей. Точное значение определяется:
По технологической карте станка;
Экспериментально на пробной заготовке;
С использованием ЧПУ-программы, рассчитывающей траекторию валков.
Практическое правило: начальное смещение часто составляет 10–25 мм на метр длины образующей для углов конусности 15–30°, с последующей корректировкой по результатам первого прохода.
Количество проходов
Число проходов зависит от комплекса факторов: толщины материала, угла конусности, требуемой точности и жесткости оборудования.
Ориентировочные значения:
Толщина (мм) | Угол конуса | Ориентировочное число проходов |
|---|---|---|
2–4 | до 20° | 2 |
4–8 | 20–40° | 2–3 |
8–15 | 30–60° | 3–4 |
15–30 | любой | 4–6 |
Для точного планирования используйте технологические карты вашего оборудования или обратитесь к нашим специалистам - мы подберем режимы под вашу задачу.
Таблица ориентировочных режимов вальцовки
Толщина (мм) | Материал | Ориентировочное усилие (кН) | Кол-во проходов | Примечание |
|---|---|---|---|---|
2 | Ст3 | 40–60 | 2 | Для тонких листов - контроль волнообразования |
3 | 09Г2С | 60–90 | 2–3 | Повышенная прочность - плавный набор усилия |
5 | Ст3 | 90–130 | 3 | Оптимальный режим для серийного производства |
8 | AISI 304 | 130–170 | 3 | Учитывать упрочнение, возможен отжиг |
10 | Ст20 | 150–200 | 3–4 | Контроль овальности после каждого прохода |
15 | 09Г2С | 250–320 | 4–5 | Требуется ЧПУ-коррекция траектории |
20 | AISI 316 | 350–450 | 5–6 | Промежуточный контроль геометрии обязателен |
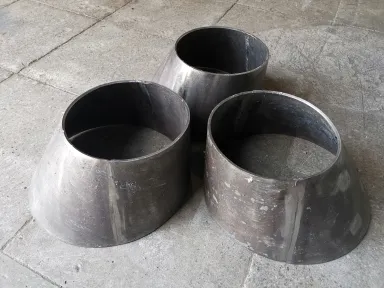
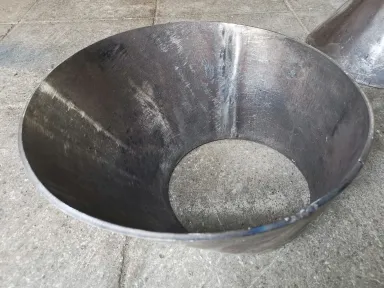
Технология вальцовки: пошаговый процесс на нашем производстве
Этап 1: Подготовка заготовки
Перед вальцовкой лист размечают по развертке конуса. Мы используем лазерную резку для точности ±0,5 мм. Кромки зачищают от заусенцев - это предотвращает образование трещин при деформации.
Важно: для конусов с большим углом конусности рекомендуется делать припуск на торцевание 2–3 мм.
Этап 2: Настройка станка
На четырехвалковых вальцах настраивают:
Расстояние между валками - с учетом толщины листа и упругого возврата материала
Позицию боковых валков - по технологической карте или результатам пробного прохода
Усилие прижима - с постепенным увеличением от 50% до 100% расчетного значения
Гидравлическая система обеспечивает плавное изменение нагрузки, что исключает резкие деформации.
Этап 3: Первый проход (предварительная гибка)
Лист подают между валками и фиксируют гидравлическим прижимом. Первый проход формирует начальный радиус - обычно 30-40% от конечного. Скорость вращения валков - 3–5 м/мин.
Контроль: после первого прохода проверяют симметричность изгиба шаблоном или лазерным сканером.
Этап 4: Основные проходы
Последующие 2–4 прохода постепенно увеличивают угол конусности. После каждого прохода:
Измеряют диаметр в трех сечениях (верх, середина, низ)
Проверяют отклонение от конусности (допуск ±2 мм на 1 м длины)
Контролируют отсутствие волнообразности и локальных деформаций
Важно: избегать резких изменений скорости вращения - это вызывает дефекты поверхности.
Этап 5: Финальная калибровка
Последний проход выполняют с минимальным усилием (20-30% от максимального) для снятия остаточных напряжений. Проверяют геометрию по чертежу.
Построить чертеж конуса онлайн →
Кейс. Конус из нержавеющей стали AISI 316 для химического реактора
Задача: Заказчик запросил конус диаметром 1200/600 мм, высота 800 мм, толщина 8 мм из AISI 316. Требование - отсутствие сварных швов на конической части.
Проблема: При стандартной вальцовке возникала волнообразность из-за высокой пластичности и склонности материала к упрочнению.
Решение: Мы предложили:
Увеличить количество проходов с 3 до 5
Снизить скорость вращения валков до 2 м/мин
Использовать промежуточный контроль геометрии после каждого прохода
При необходимости - локальный отжиг зоны деформации
Результат: Идеальная геометрия без дефектов, экономия 15% за счет оптимизации режимов. Срок изготовления - 5 рабочих дней.
Типичные ошибки при вальцовке конусов и как их избежать
Ошибка 1: Неравномерная толщина стенок
Причина: неправильная настройка зазоров между валками или неравномерное распределение усилия.
Как избежать:
Проверять калибровку станка перед началом работы
Для тонких листов (до 3 мм) использовать прокладки или снизить скорость деформации
Контролировать усилие на каждом проходе по показаниям манометров
Ошибка 2: Смещение заготовки
Причина: недостаточная фиксация листа или неточная разметка.
Как избежать:
Применять направляющие ролики или боковые упоры
Нанести контрольную разметку на лист для визуального контроля положения
Выполнять пробный проход на обрезке материала
Ошибка 3: Трещины на кромках
Причина: отсутствие зачистки кромок или превышение минимального радиуса гибки для данного материала.
Как избежать:
Обязательно зачищать кромки перед вальцовкой
Соблюдать рекомендации по минимальному радиусу: для черных сталей - не менее 10×S, для нержавеющих - 15×S
Для сталей с повышенным содержанием углерода (Ст20) при толщине >10 мм - предварительный подогрев до 150–200°C
Ошибка 4: Овальность сечений
Причина: неравномерное вращение валков, износ оборудования или недостаточная жесткость заготовки.
Как избежать:
Проверять соосность валков перед работой
Использовать станки с ЧПУ для автоматической корректировки траектории
Проводить промежуточные замеры после каждого прохода и при необходимости корректировать настройки
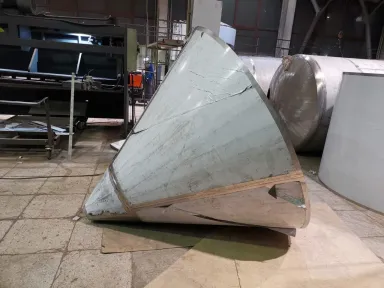
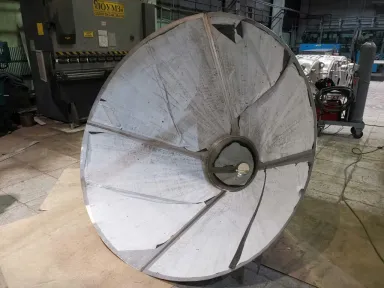
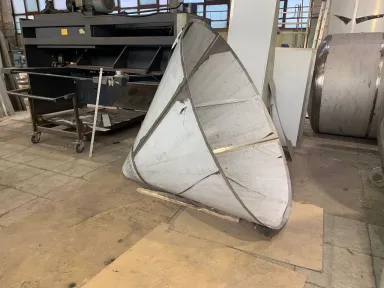
Где применяют конические обечайки, изготовленные вальцовкой
1. Резервуары и емкости
Конические днища и переходники для химических, пищевых и топливных резервуаров. Толщина стенок 4-20 мм, диаметры до 2800 мм.
2. Вентиляционные системы
Переходные конусы для промышленных систем вентиляции и аспирации. Материал - черная сталь Ст3, толщина 1–3 мм.
3. Теплообменное оборудование
Конические секции для теплообменников и котлов. Нержавеющая сталь AISI 304/316, точность ±1 мм.
4. Пищевая промышленность
Емкости с коническим днищем для брожения, хранения и транспортировки. Обязательна полировка швов, Ra ≤ 0,8 мкм.
5. Энергетика
Дымовые трубы, переходники, конические обечайки для котельного оборудования. Толщина до 30 мм, сварка по ГОСТ 34347-17.
Ответы на часто задаваемые вопросы
В: Какой минимальный угол конуса можно изготовить?
О: На четырехвалковых вальцах - от 5–7°. Для меньших углов используют трехвалковые станки или раскатку с последующей правкой.
В: Можно ли вальцевать конус без чертежа?
О: Да, достаточно указать диаметры большого и малого оснований, высоту и толщину стенки. Мы бесплатно построим развертку. Используйте наш онлайн-инструмент для построения чертежа.
В: Какой максимальный диаметр конуса вы изготавливаете?
О: До 2800 мм на имеющемся оборудовании. Для больших диаметров - изготовление секциями с последующей сваркой и контролем геометрии.
В: Сколько времени занимает вальцовка одного конуса?
О: Для типовых изделий (до 1000 мм, толщина до 10 мм) - 1-2 рабочих дня. Сложные конусы из нержавеющей стали - 3–5 дней с учетом контроля и правки.
В: Можно ли вальцевать конус с фланцем?
О: Да, фланец вальцуется одновременно с конической частью или приваривается после. Первый вариант точнее, второй - экономически эффективнее при малых сериях.
В: Какой допуск на конусность?
О: По ГОСТ Р 52630-2012 - ±2 мм на 1 м длины образующей. По индивидуальным требованиям - до ±0,5 мм при использовании ЧПУ-оборудования и промежуточного контроля.