...
Журнал
...
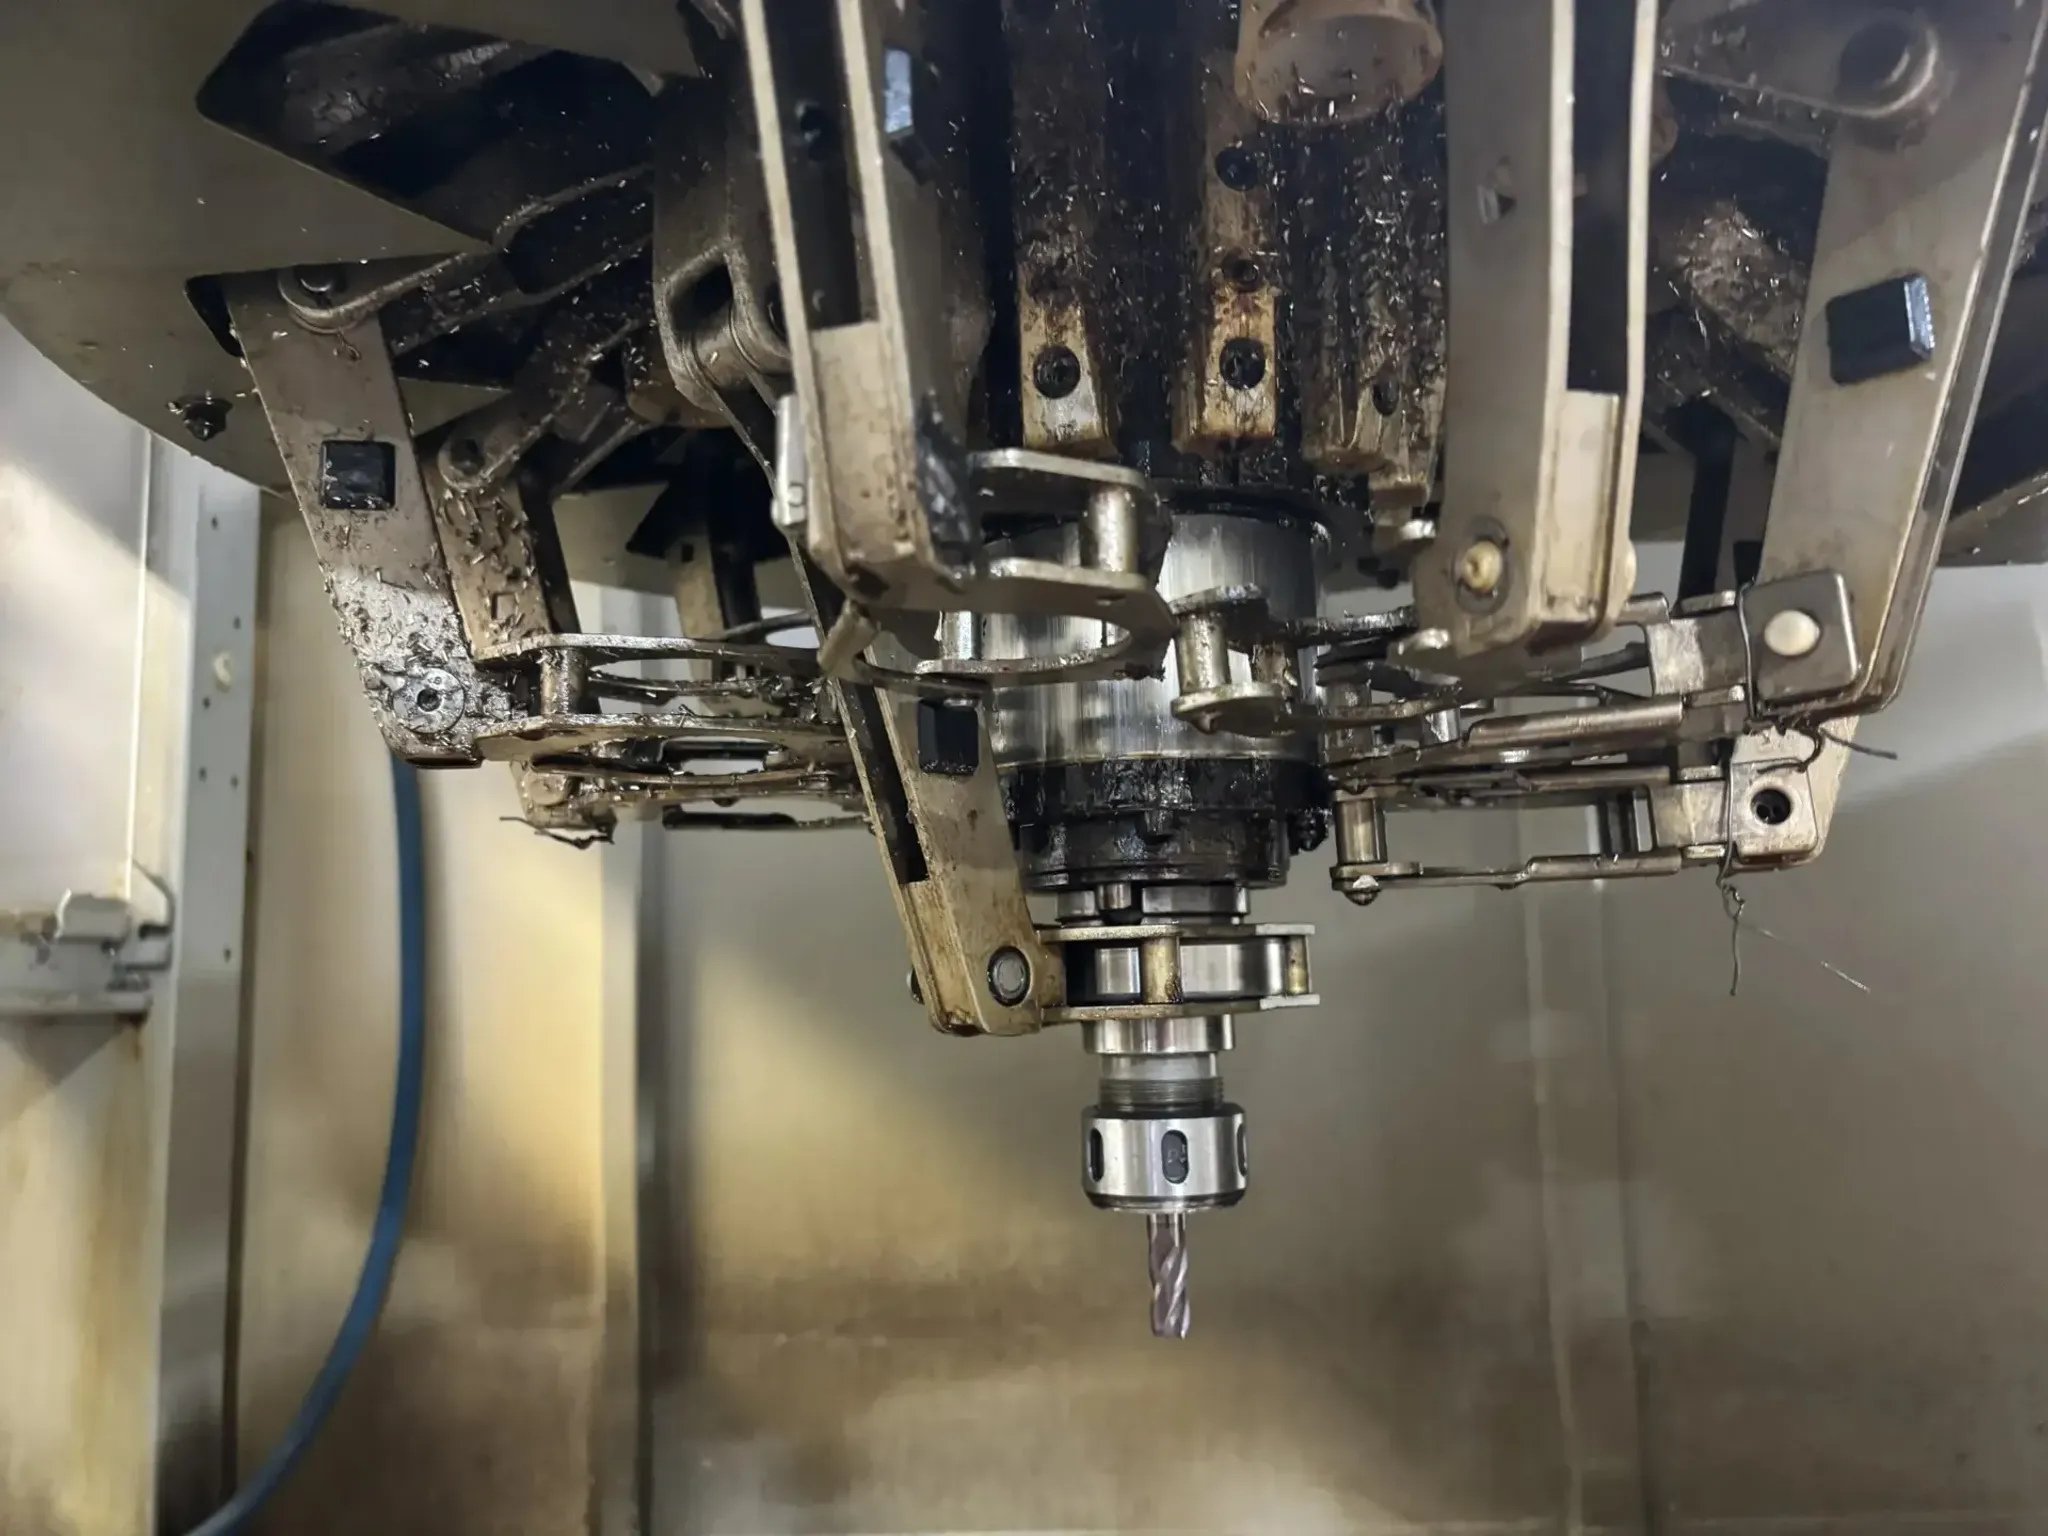
Механическая обработка - ключевой этап производства любой металлической детали: от крепежа до корпусов промышленного оборудования.
Именно на этом этапе заготовка обретает финальные размеры, геометрию и качество поверхности. Но ошибочный выбор технологии приводит к перерасходу материала, браку и удорожанию проекта.
В этом материале разберём основные виды механической обработки металлов, сравним методы по точности и производительности и поможем понять, какой способ подойдёт именно для вашей задачи.
Механическая обработка - это процесс изменения формы, размеров и свойств заготовки за счёт снятия слоя металла режущим инструментом. В отличие от литья или сварки, здесь материал не плавится и не соединяется, а стружка удаляется с поверхности, формируя заданную геометрию с высокой точностью.
Современные механические способы обработки деталей позволяют достигать допусков в единицы микрон, что делает их незаменимыми в станкостроении, авиации, энергетике и машиностроении.
Все методы принято делить на три больших класса по характеру воздействия на заготовку:
Резание лезвийным инструментом - резцы, фрезы, свёрла, протяжки. Материал снимается в виде стружки.
Абразивная обработка - шлифование, полирование, хонингование. Поверхность формируется зёрнами абразива.
Ударно-клиновые методы - строгание, долбление, распиловка. Инструмент работает возвратно-поступательно.
Каждый класс решает свою задачу: лезвийные методы формируют базовую геометрию, абразивные - доводят точность и чистоту поверхности до требуемых значений.
Метод механической обработки деталей, при котором заготовка вращается, а неподвижный резец перемещается вдоль или поперёк оси. Токарные операции применяются для изготовления тел вращения: валов, втулок, осей, фланцев, штуцеров.
Достигаемая точность: IT7-IT9
Шероховатость: Ra 1,25-6,3 мкм
Оборудование: токарные, токарно-винторезные, токарно-карусельные станки
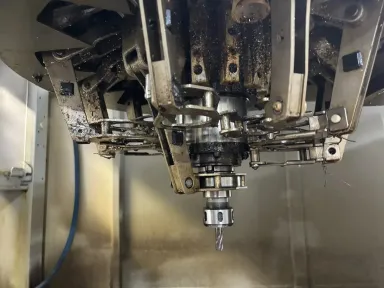
Фреза вращается, а закреплённая деталь подаётся в горизонтальном или вертикальном направлении. Это самый универсальный метод из всех видов механической обработки деталей: он позволяет получать плоскости, пазы, уступы, сложные контуры и объёмные поверхности.
Достигаемая точность: IT7-IT9
Шероховатость: Ra 1,25-5 мкм
Оборудование: горизонтальные и вертикально-фрезерные станки, обрабатывающие центры
Сверление формирует отверстия в сплошном материале, растачивание - обрабатывает уже существующие отверстия до точного диаметра. К этой группе относятся также зенкерование, зенковка и развёртывание, повышающие точность и качество стенок отверстия.
Достигаемая точность: до IT6 при развёртывании
Шероховатость: Ra 0,8-6,3 мкм
Абразивный круг снимает минимальный припуск, обеспечивая высокую точность и низкую шероховатость. Различают круглое, плоское и внутреннее шлифование. Типовая схема: токарная или фрезерная обработка как черновой этап, затем шлифовка как чистовой.
Достигаемая точность: IT5-IT7
Шероховатость: Ra 0,16-2,5 мкм
Резец совершает возвратно-поступательное движение, снимая металл за каждый ход. Производительность ниже, чем у фрезерования, но метод эффективен для единичных плоских поверхностей, направляющих, шпоночных пазов.
Многозубый инструмент - протяжка - протягивается через отверстие или вдоль поверхности, снимая металл за один проход. Метод высокопроизводителен и точен, применяется для шлицевых отверстий, шпоночных пазов, сложных профилей в серийном производстве.
Дисковая, ленточная или ножовочная пила разделяет заготовку на части. Это черновая операция, формирующая исходные размеры перед основной обработкой.
К финальному классу относятся хонингование, притирка и полирование. Эти операции механической обработки деталей дают минимальную шероховатость (до Ra 0,01-0,16 мкм) и применяются для зеркал, прецизионных направляющих, сопряжённых пар трения.
Практика показывает: качественный результат почти всегда требует комбинации нескольких методов. Примеры производственных решений и реализованных проектов с различными видами механической обработки можно изучить в разделе механической обработки металла - это помогает наглядно оценить, как разные технологии работают в связке.
Любая технология строится по принципу последовательного приближения к финальной геометрии:
Черновые операции - снимают основной припуск (до 80% материала), быстро и дёшево формируют приближённую форму.
Получистовые операции - исправляют погрешности чернового этапа, подготавливают поверхность к финишной обработке.
Чистовые операции - обеспечивают конечные размеры, допуски и шероховатость.
Такой подход оптимизирует износ инструмента и общую стоимость: дорогой финишный инструмент работает с минимальным припуском и служит дольше.
Метод | Точность | Шероховатость Ra | Серийность | Типовая задача |
|---|---|---|---|---|
Токарная | IT7-IT9 | 1,25-6,3 | Любая | Валы, втулки, оси |
Фрезерная | IT7-IT9 | 1,25-5 | Любая | Корпуса, плоскости, пазы |
Сверление | IT8-IT12 | 3,2-12,5 | Любая | Отверстия |
Шлифование | IT5-IT7 | 0,16-2,5 | Серийная | Точные поверхности |
Протягивание | IT6-IT8 | 0,8-3,2 | Серийная | Шлицы, шпоночные пазы |
Хонингование | IT5-IT6 | 0,01-0,16 | Серийная | Цилиндры, зеркала |
Выбор технологии зависит от четырёх факторов:
Геометрия детали. Тело вращения - токарные станки, корпусные детали и плоскости - фрезерные, точные отверстия - расточные и шлифовальные.
Требуемая точность. Чем жёстче допуски, тем больше операций в цепочке и тем важнее качество оборудования.
Серийность. Для единичных деталей рациональна универсальная обработка, для крупных партий - станки с ЧПУ и протяжные операции.
Материал. Твёрдые сплавы и закалённые стали требуют абразивных методов, мягкие металлы допускают высокоскоростное лезвийное резание.
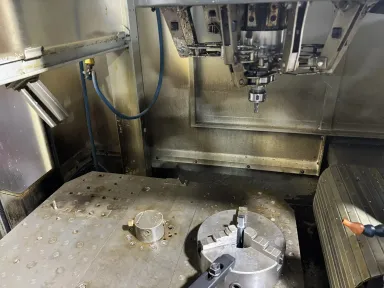
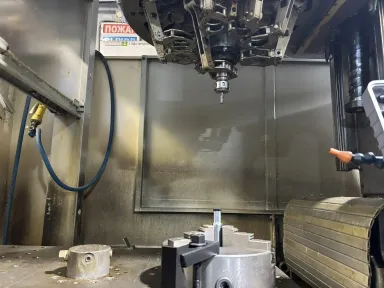
Отдельный фактор - парк оборудования. Если у подрядчика есть только токарные станки, заказчик вынужден дробить заказ между несколькими производителями, терять время на логистику и рисковать накоплением погрешностей. Полный цикл в одних руках - от черновой заготовки до чистового шлифования - сохраняет точность и сокращает сроки.
Именно поэтому важно выбирать подрядчика с разноплановым станочным парком: механическая обработка металла на современном оборудовании закрывает всю цепочку операций без промежуточных согласований.
Резюмируем главное из руководства:
Все виды механической обработки делятся на лезвийные, абразивные и ударно-клиновые классы.
Токарные и фрезерные операции формируют базовую геометрию, шлифование и доводка обеспечивают финальную точность.
Сложные детали требуют комбинации методов - и, соответственно, подрядчика с широким парком станков.
Подберём оптимальный метод под вашу деталь. Пришлите чертёж или эскиз - инженеры рассчитают технологическую цепочку, стоимость и сроки. С примерами работ и полным перечнем выполняемых операций можно ознакомиться на странице механической обработки металла.