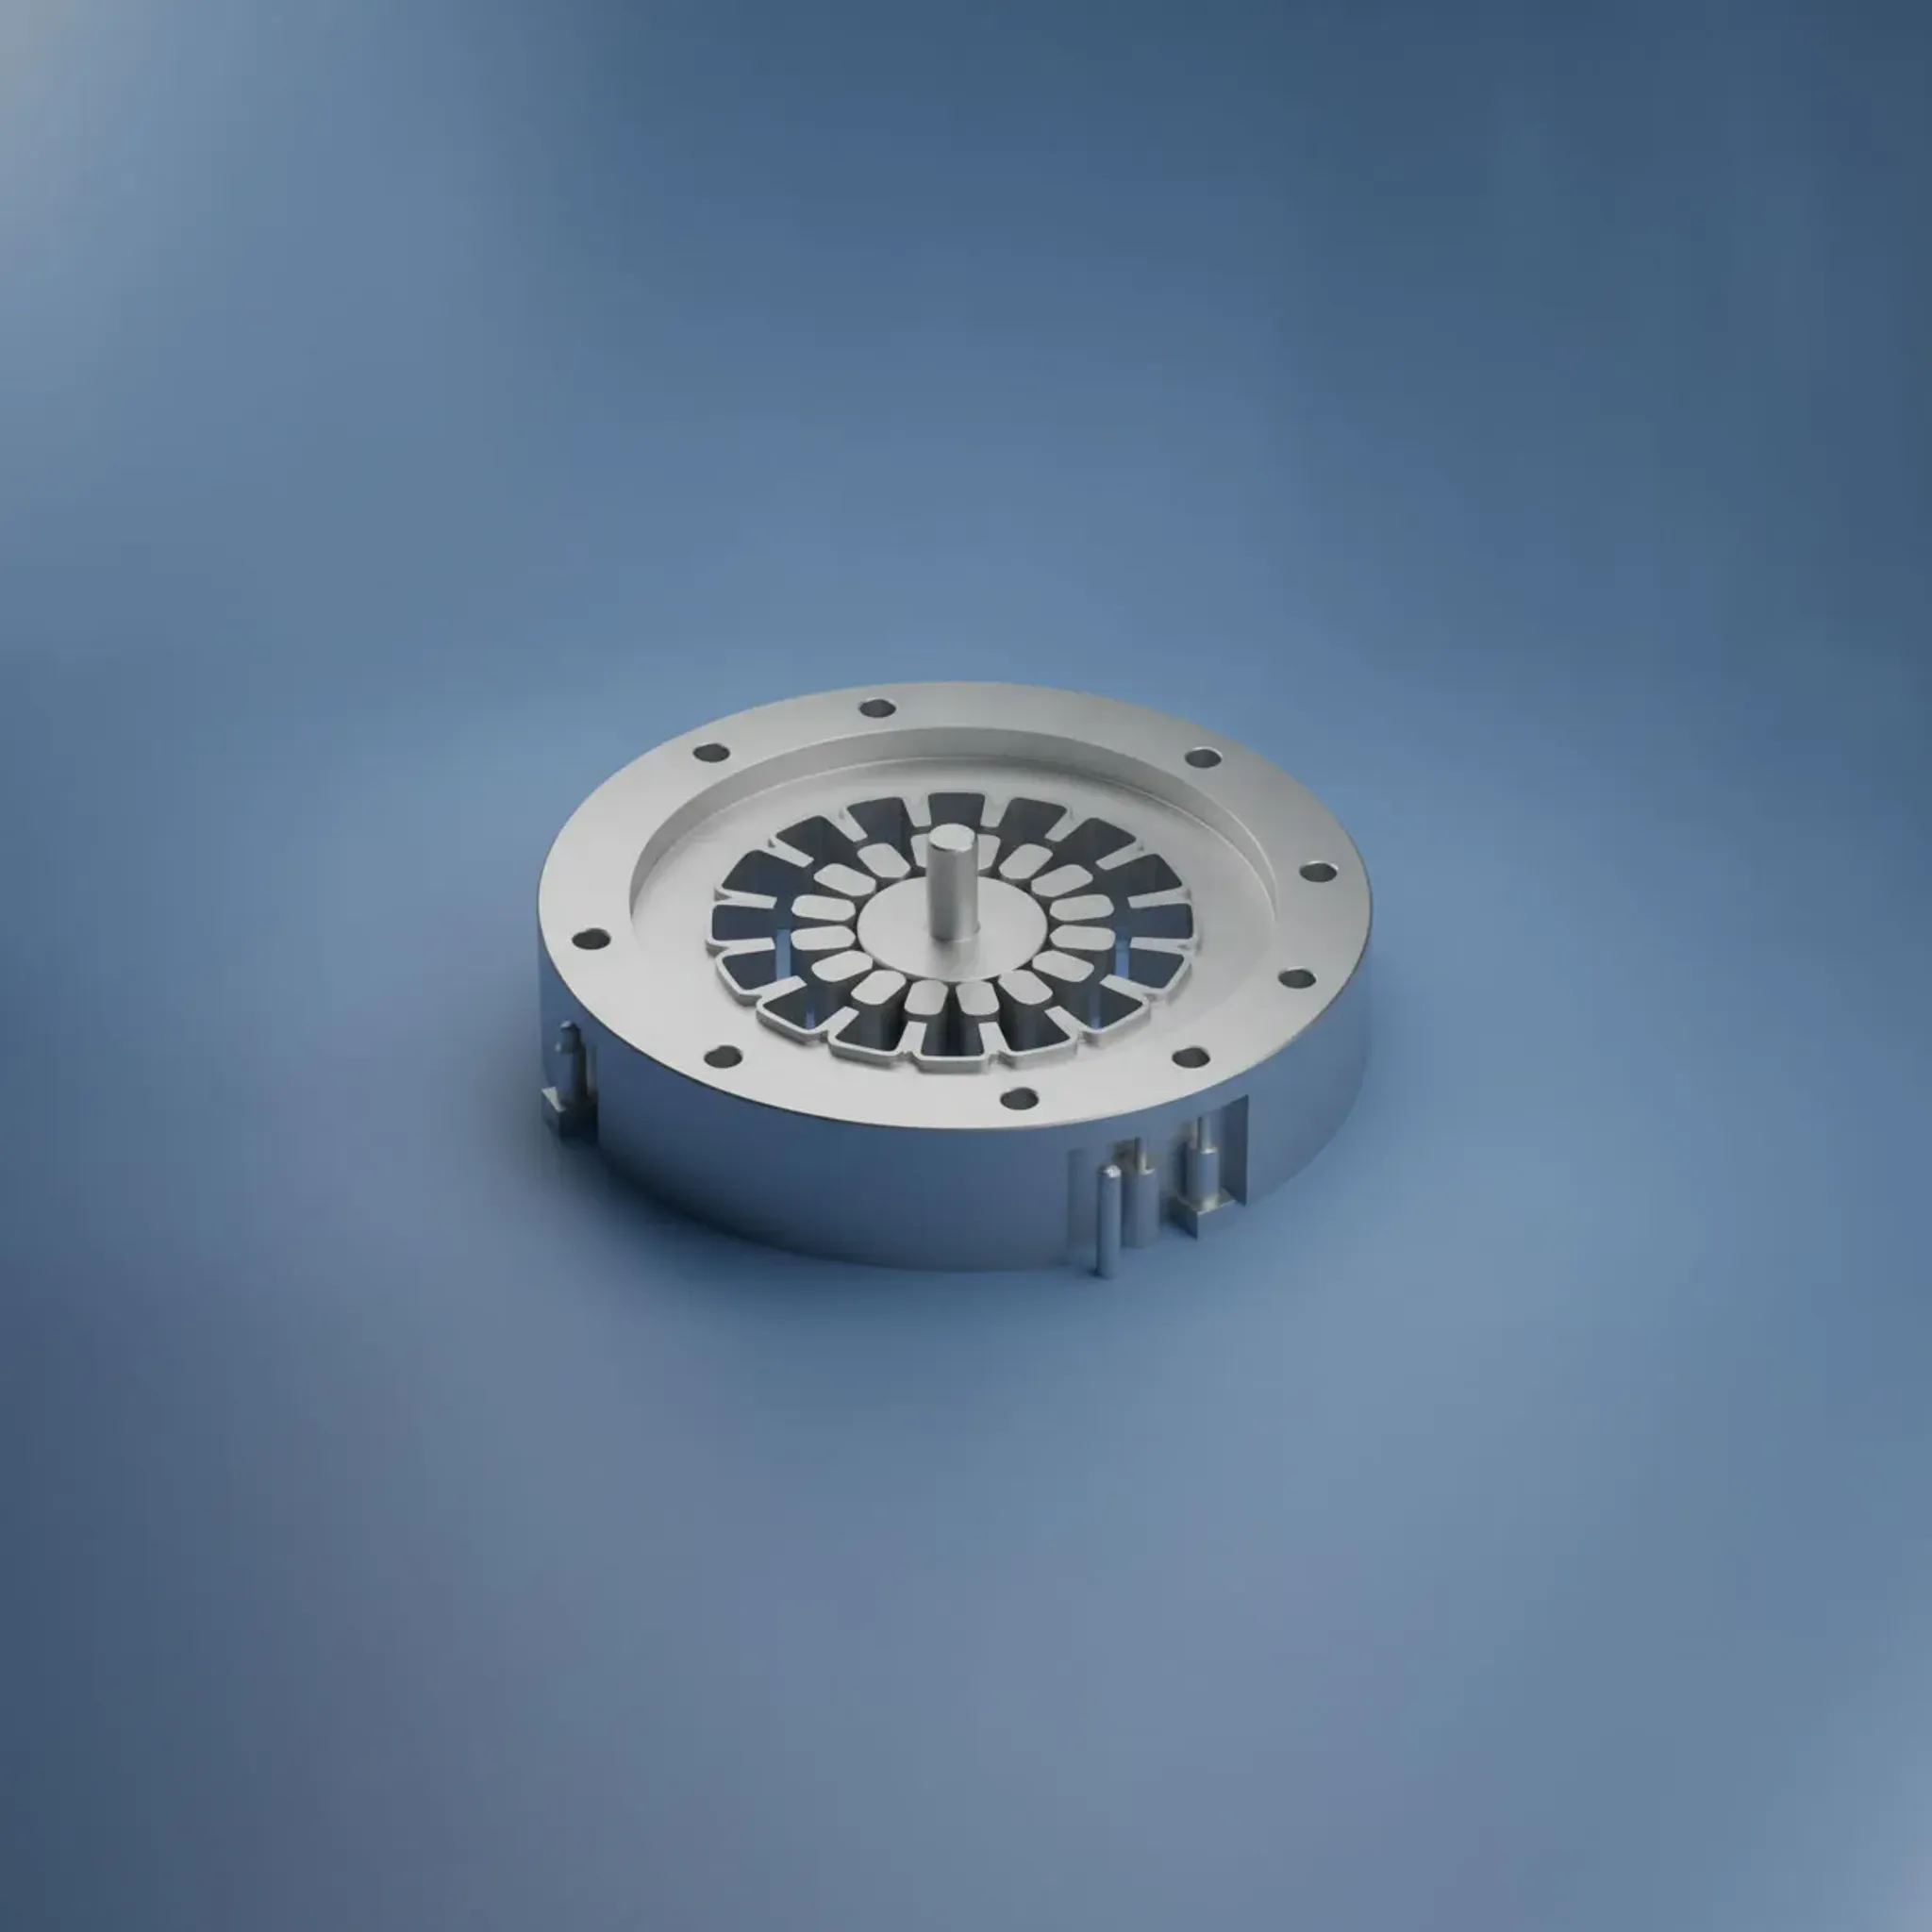
Штамп работает ровно настолько хорошо, насколько точно изготовлены его рабочие детали. Матрица и пуансон - это не просто «верхняя и нижняя половина»: между ними задан зазор в десятые доли миллиметра, от которого зависит качество среза, усилие штамповки и ресурс инструмента. Неточность в изготовлении обнаруживается сразу - на первой же детали.
Изготавливаем матрицы и пуансоны по чертежу, образцу или изношенному комплекту. Беремся за единичные замены и полные комплекты для новых штампов.
Что мы изготавливаем
Матрицы вырубные и пробивные - для разделительных операций: вырубка, пробивка, отрезка
Матрицы гибочные - для формирования углов, радиусов, профилей листового металла
Матрицы вытяжные - для получения полых деталей из листа; с рабочим радиусом и полировкой канала
Пуансоны вырубные и пробивные - парные к матрицам разделительных штампов
Пуансоны гибочные и формовочные - для создания требуемого профиля детали
Пуансоны прошивные - для операций прошивки в объёмной штамповке
Матрицы и пуансоны для холодного выдавливания - для изготовления деталей с высокой точностью без снятия стружки
Сменные рабочие секции - вставки в составные штампы под быструю замену изношенных элементов
Матрица и пуансон - как они работают вместе
Понимание пары «матрица-пуансон» важно уже на этапе заказа - потому что их нельзя изготавливать по отдельности без учёта зазора:
Параметр | Как влияет на результат |
|---|---|
Рабочий зазор | Определяет качество среза; для стали 0,5 мм зазор - около 0,03-0,05 мм на сторону |
Шероховатость рабочих поверхностей | Влияет на усилие штамповки и качество поверхности детали |
Твёрдость пуансона | Должна быть на 2-3 HRC выше матрицы - пуансон изнашивается быстрее |
Радиус матрицы при вытяжке | Слишком малый - разрыв детали; слишком большой - складки и утяжка |
Геометрия рабочего контура | Определяет форму штампуемой детали; отклонения прямо переносятся на продукцию |
Именно поэтому мы изготавливаем матрицы и пуансоны комплектом - это гарантирует правильный рабочий зазор.
Материалы
Выбор материала зависит от обрабатываемого материала, серийности штамповки и типа операции:
Материал | Характеристика | Область применения |
|---|---|---|
Х12МФ | Высокая износостойкость, хорошая прокаливаемость | Вырубные и пробивные штампы серийного производства |
ХВГ | Минимальная деформация при закалке | Матрицы и пуансоны сложного профиля |
Д2 (аналог Х12МФ по DIN) | Высокая твёрдость, долгий ресурс | Штампы для тонколистовой штамповки |
У10А, У12А | Хорошая обрабатываемость, доступность | Единичные и мелкосерийные штампы |
Р6М5, Р18 | Теплостойкость, высокая твёрдость | Штампы для горячей штамповки и прошивки |
ВК20, ВК25 (твёрдый сплав) | Максимальный ресурс | Вставки для высокосерийных штампов |
Обработка - от заготовки до рабочего инструмента
Изготовление матриц и пуансонов требует последовательности операций, где каждый этап влияет на следующий:
Операция | Зачем нужна |
|---|---|
Фрезерование контура | Формирование рабочего профиля с припуском под шлифовку |
Электроэрозионная обработка (проволочная/прошивная) | Точный контур, недоступный для фрезы; сложные углы и малые радиусы |
Координатное шлифование | Финишные размеры рабочего контура с точностью 0,005-0,01 мм |
Закалка и отпуск | Твёрдость HRC 60-64 для инструментальных сталей |
Доводка и полировка | Ra 0,1-0,2 мкм на рабочих поверхностях вытяжных матриц |
Контроль зазора в комплекте | Проверка рабочего зазора между пуансоном и матрицей перед выдачей |
Замена изношенных элементов штампа
Штамп не обязательно изготавливать целиком. В большинстве случаев изнашивается только рабочая пара - матрица и пуансон, тогда как плиты, колонки и направляющие остаются пригодными. Мы изготавливаем только рабочие элементы под существующий штамп - это значительно дешевле и быстрее, чем новый комплект.
Для этого достаточно прислать изношенные детали или чертёж; если чертежа нет - восстановим геометрию по образцу.
Как разместить заказ
Передайте чертёж или изношенный комплект - принимаем DWG, PDF, STEP; обмерим и восстановим геометрию самостоятельно
Укажите штампуемый материал и серийность - подберём оптимальную марку инструментальной стали
Расчёт стоимости и сроков - в день обращения
Изготавливаем комплектом с контролем рабочего зазора; доставка по всей России
Часто задаваемые вопросы
Изготавливаете ли по одному изношенному элементу или только комплектом?
Изготавливаем как отдельный элемент, так и комплект. Но если заказываете один элемент - уточните фактический размер парной детали, чтобы выдержать правильный рабочий зазор.
Нужен ли чертёж или достаточно образца?
Достаточно образца - даже изношенного. Восстанавливаем геометрию, учитываем износ, разрабатываем чертёж и согласуем до запуска.
Какой рабочий зазор правильный для моего материала?
Зависит от толщины и марки штампуемого материала. Для стали это примерно 5-10% от толщины листа на сторону; для мягких цветных металлов - меньше. Проконсультируем при оформлении заявки.
Работаете ли с твёрдосплавными вставками?
Да - изготавливаем корпусные части и устанавливаем твёрдосплавные вставки ВК20/ВК25 для высокосерийных штампов.
Какая точность рабочего контура?
Для координатного шлифования - отклонение 0,005-0,01 мм; для электроэрозионной обработки - 0,01-0,02 мм. Точность по чертежу заказчика.
Какие сроки изготовления?
Простые вырубные пары - 7-14 рабочих дней; сложные профили с ЭЭО и координатным шлифованием - по согласованию с технологом.
Предоставляете ли документацию на инструмент?
Да - сертификат на материал, паспорт с фактическими размерами и результатами контроля твёрдости.