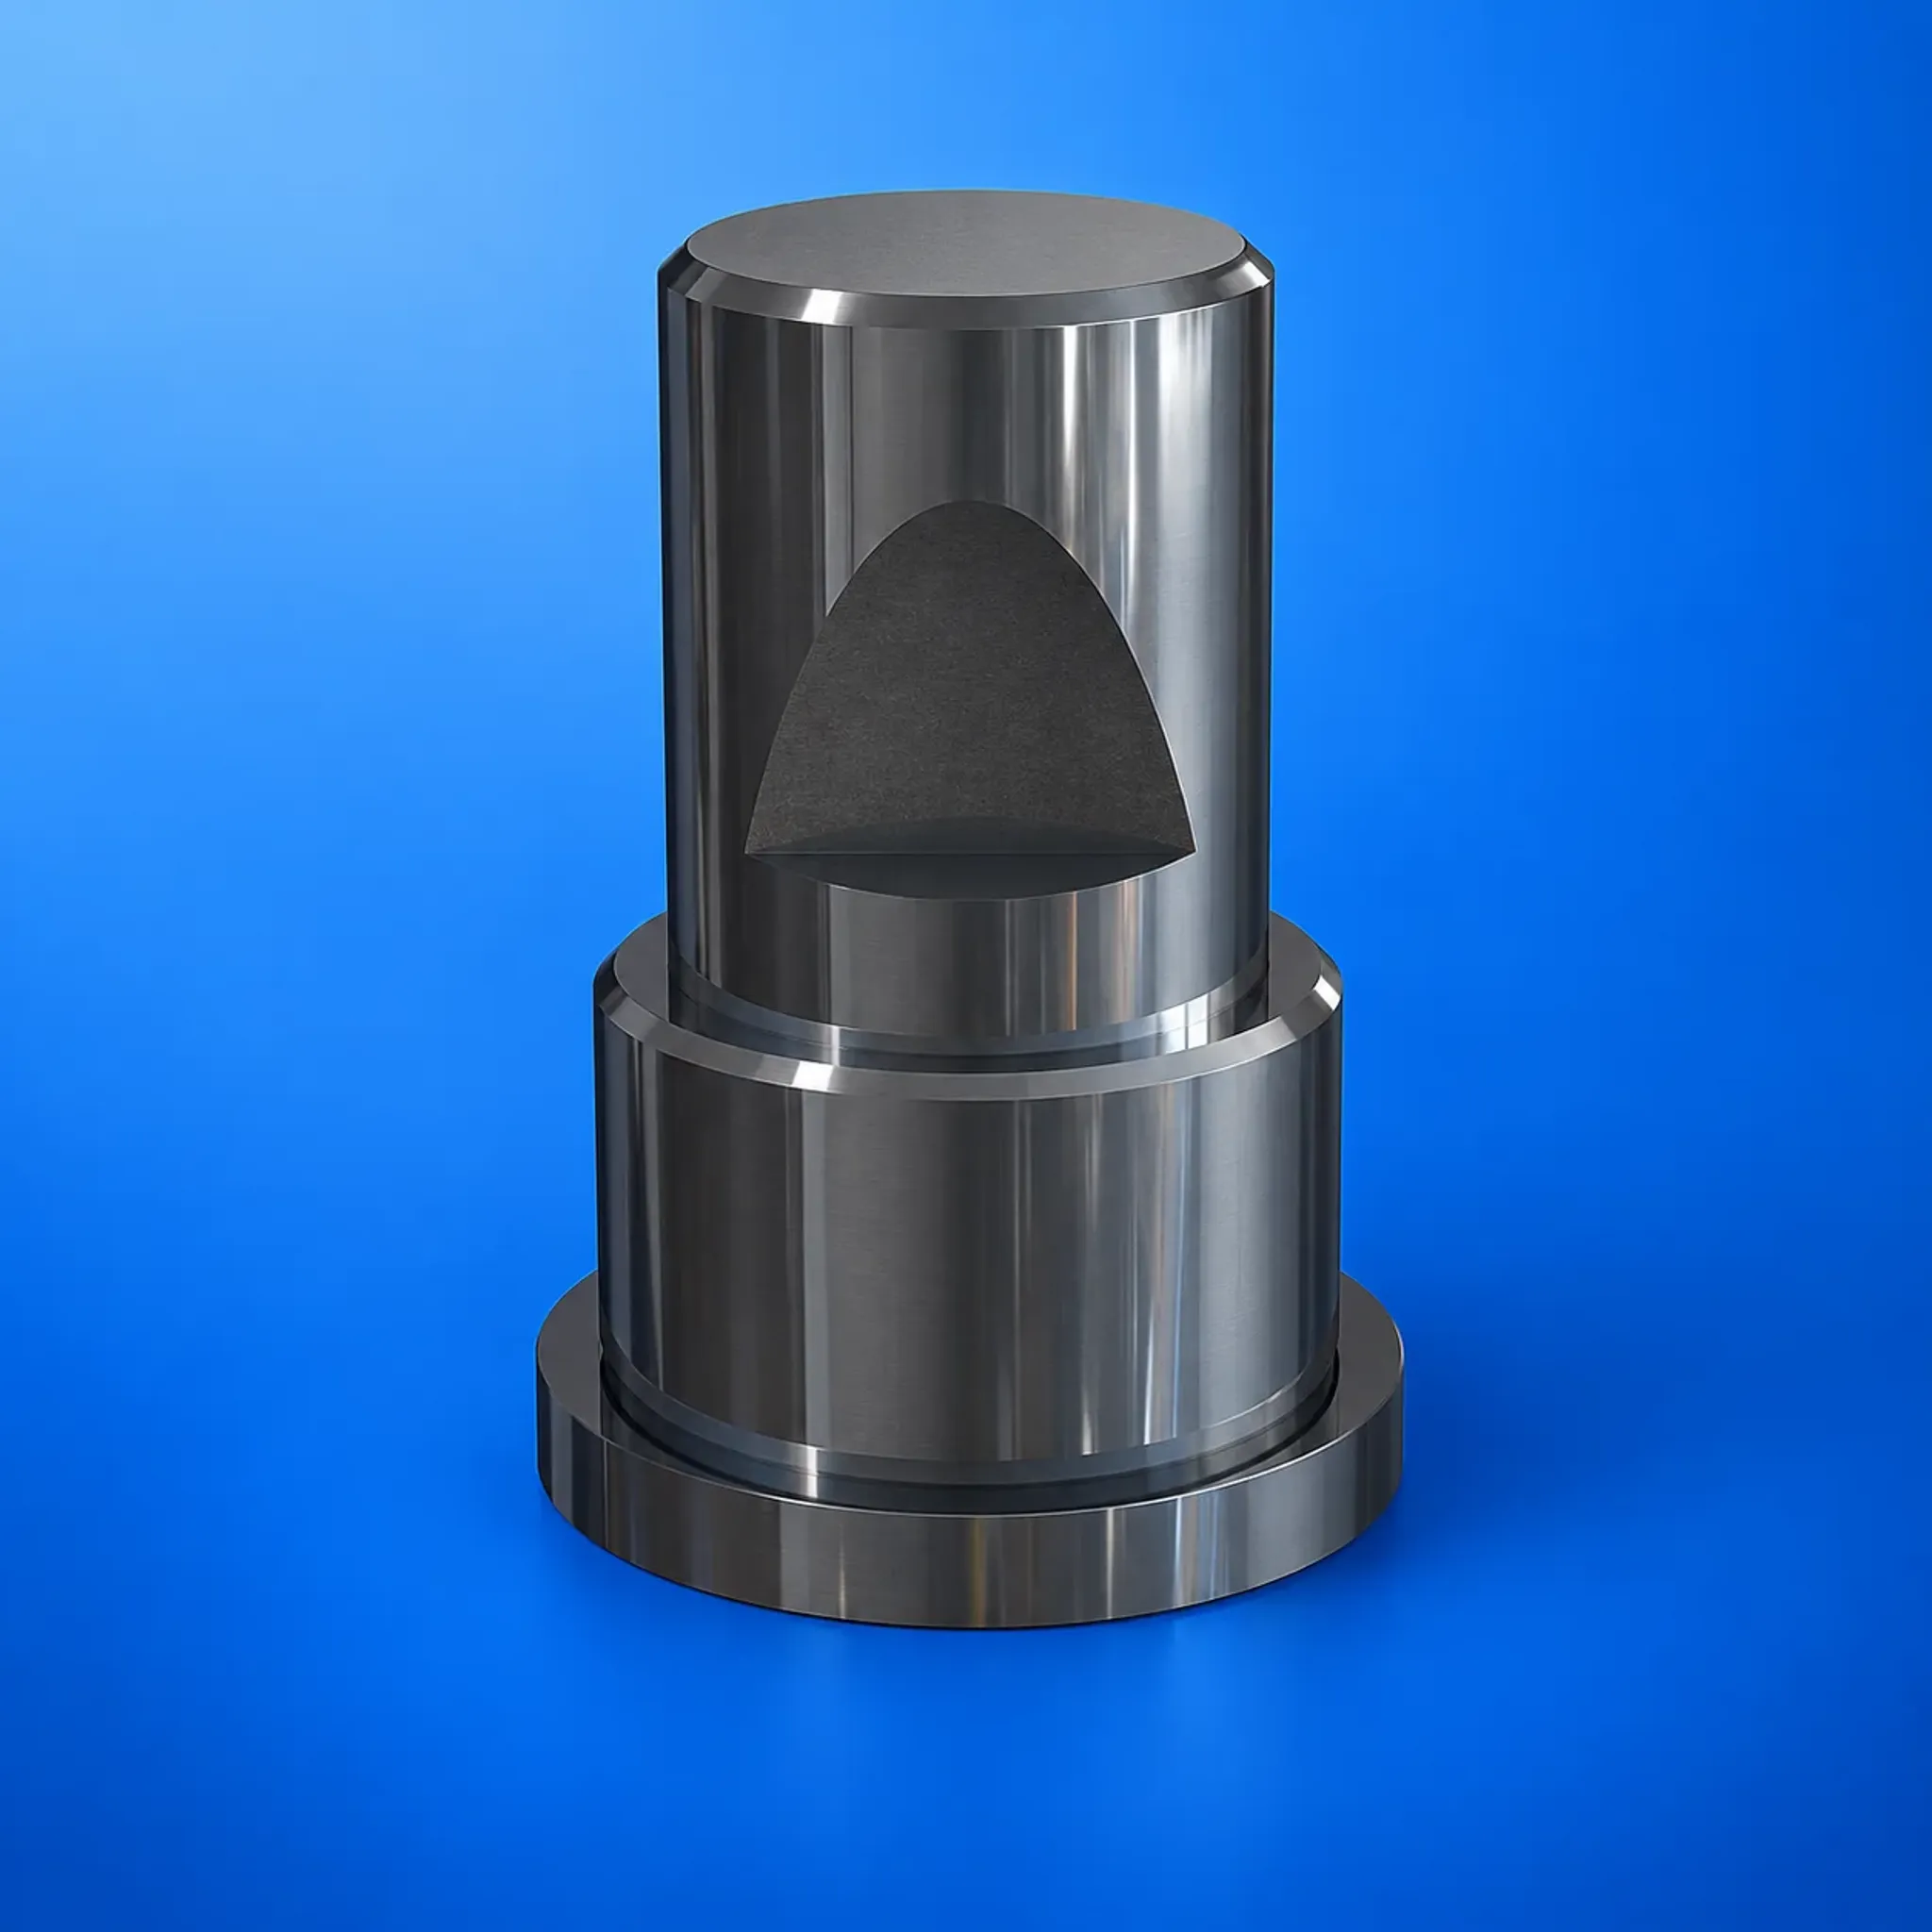
Штамп - это не просто «верхняя и нижняя половина». Это точный инструмент с десятками взаимосвязанных деталей, где каждый элемент влияет на результат: плиты задают жёсткость, колонки обеспечивают направление, рабочая пара выполняет операцию. Ошибка в любом звене - и штамп либо не даёт нужной детали, либо выходит из строя раньше времени.
Мы изготавливаем штампы под ключ и отдельные элементы - от плит с колонками до рабочих пар и ручных просечек. Принимаем заказы на новый инструмент по чертежам и ТЗ, а также на доработку и восстановление штампов заказчика.
Штамп - это сборная конструкция
Прежде чем говорить о том, что мы делаем, стоит разобраться в структуре. Большинство заказчиков приходят с запросом «нужен штамп» - но штамп состоит из нескольких функционально разных групп деталей, и каждую можно заказать как в составе полного комплекта, так и отдельно:
Группа деталей | Что входит | Функция |
|---|---|---|
Блок штампа | Верхняя и нижняя плиты, колонки, втулки направляющие | Жёсткость конструкции, точное направление движения |
Рабочая пара | Матрица, пуансон, пуансонодержатель | Непосредственное выполнение операции |
Фиксирующие элементы | Съёмники, прижимы, упоры, ловители | Точное позиционирование заготовки |
Крепёж и вспомогательные детали | Втулки штампа, плиты крепления, ножи | Сборка и работа штампа в целом |
Когда заказчик говорит «нужно только восстановить рабочую пару» - это одна задача и одна стоимость. Когда нужен полный штамп с нуля - другая. Мы чётко разграничиваем и не навязываем полное изготовление там, где достаточно замены рабочих элементов.
Что изготавливаем
Вырубные штампы - для разделительных операций: вырубка контура, пробивка отверстий, отрезка. Изготавливаем под конкретный пресс с учётом его усилия, хода и размеров стола. Штамп вырубной листовой для пресса с усилием 80 тс, штамп пробивки паза в профиле, инструмент для вырубки элементов малого размера (от 1,9х1,9 мм) - всё это рабочие примеры из нашей практики.
Блоки штампов с колонками - верхняя и нижняя плиты в сборе с направляющими колонками и втулками. Изготавливаем стандартные и нестандартные блоки под любое расположение колонок и любые габариты плит. Диаметр колонок - от 20 мм, расположение - по чертежу заказчика.
Ручные просечки - для вырубки отверстий в профиле, листе и мягких материалах без пресса. Изготавливаем просечки для квадратных, прямоугольных и фасонных отверстий - по чертежу или образцу детали, в которой нужно пробить отверстие.
Пресс-формы для литья - формы для изготовления втулок и других изделий из полимеров; верхняя и нижняя части литьевых форм, в том числе для дюбелей и уплотнительных втулок.
Ножи для штампов - режущие элементы для отрезных и обрезных штампов; изготавливаем как отдельную позицию для замены без переделки всего штампа.
Доработка штампов заказчика - правка изношенных элементов, замена рабочей пары, доработка фиксирующих деталей, изменение конструкции под новую деталь.
Штамп под конкретный пресс - не формальность
Штамп, спроектированный без привязки к прессу, - источник проблем. При заказе нам важно знать:
Усилие пресса - определяет допустимое усилие вырубки и влияет на жёсткость плит
Ход ползуна - ограничивает закрытую высоту штампа
Размер стола и расстояние между колонками - определяет габариты плит
Способ крепления - Т-образные пазы или хвостовик; под какой диаметр хвостовика
Если есть паспорт пресса - приложите к заявке. Если нет - укажите марку; большинство отечественных прессов серий КД, КЕ, П, Р есть в наших справочниках.
Малые размеры - отдельный разговор
Штамп для вырубки элемента 1,9х1,9 мм или 2,5х1,2 мм - это не «маленький обычный штамп». Это прецизионный инструмент, где:
зазор между пуансоном и матрицей измеряется в микрометрах
направление пуансона должно быть идеальным - малейший перекос ломает его на первом же ходу
изготовление рабочей пары требует электроэрозионной обработки, а не только фрезерования
Мы работаем с малогабаритными штампами и понимаем их специфику. Если у вас задача на вырубку мелких элементов - сразу сообщите размеры: это меняет технологию изготовления.
Доработка штампов заказчика
Не каждая проблема со штампом требует нового инструмента. Часто достаточно:
переточки рабочей пары (плоская шлифовка торцов пуансона и матрицы)
замены изношенной матрицы при живом пуансонодержателе и плитах
изменения фиксирующих упоров под новый размер заготовки
замены направляющих втулок с потерявшим точность зазором
Принимаем штамп заказчика на осмотр и дефектацию - определяем, что нужно заменить или доработать, и согласуем объём работ до начала.
Материалы для элементов штампа
Элемент | Материал | Требования |
|---|---|---|
Плиты верхняя и нижняя | Ст45, СЧ20 | Жёсткость, стабильность |
Колонки направляющие | ШХ15, Х12МФ закалённые | Твёрдость HRC 60-64, точный диаметр |
Втулки направляющие | ШХ15, бронза | Износостойкость, точная посадка |
Матрица, пуансон | Х12МФ, ХВГ, У10А | Твёрдость HRC 60-64, стабильность профиля |
Ножи для штампа | Х12МФ, 6ХВ2С | Износостойкость режущей кромки |
Пуансонодержатели, съёмники | Ст45, 40Х | Прочность, обрабатываемость |
Металл для изготовления штампа - закупаем с сертификатом. При необходимости предоставляем документацию на все материалы.
Пресс-формы для полимеров
Это смежная с штамповкой тема, но с другой логикой. Пресс-форма для литья полимеров работает не на разрыв, а на давление расплава - требования к точности смыкания и геометрии рабочей полости здесь другие. Изготавливаем нижние и верхние части литьевых форм для несложных изделий: втулок, заглушек, дюбелей - по чертежу заказчика или образцу готового изделия.
Как разместить заказ
Передайте чертёж штампа или изделия, которое нужно штамповать - разработаем конструкцию под вашу деталь и пресс
Для доработки существующего штампа - привезите инструмент, проведём дефектацию и согласуем объём
Укажите марку и усилие пресса - это обязательный параметр для нового штампа
Расчёт стоимости и сроков - в день обращения; для сложных многопозиционных штампов - после анализа чертежа
Доставка по всей России; крупногабаритные штампы - по согласованию
Часто задаваемые вопросы
Изготавливаете ли штамп по образцу детали без чертежа штампа?
Да - по образцу детали разрабатываем конструкцию штампа с учётом материала заготовки, толщины, требуемого зазора и характеристик вашего пресса. Показываем чертёж до запуска производства.
Можно ли заказать только плиты с колонками без рабочей пары?
Да - блок штампа (плиты + колонки + втулки) изготавливаем как отдельную позицию. Популярный вариант: заказчик сам делает рабочую пару, нам отдаёт плиты.
Какой минимальный размер вырубаемого элемента вы можете обеспечить?
Работаем с элементами от 1,9х1,9 мм - это требует электроэрозионной обработки рабочей пары и точного направления пуансона. Уточните размер при заявке.
Делаете ли многопозиционные последовательные штампы?
Да - по чертежу с кинематической схемой или по образцам деталей нескольких операций. Сроки и стоимость - после анализа задачи.
Берётесь ли за штамп для мелкосерийного производства, где не нужен большой ресурс?
Да - для мелкосерийных задач можно применить менее дорогие материалы рабочей пары и упрощённую конструкцию блока; это снижает стоимость инструмента. Обсудим при заказе.
Какие сроки изготовления?
Простой вырубной штамп с готовыми чертежами - 15-25 рабочих дней. Сложные многопозиционные штампы, пресс-формы - по согласованию с технологом.
Предоставляете ли документацию на штамп?
Да - сборочный чертёж, сертификаты на материалы, паспорт с результатами контроля рабочего зазора.