
Отвечаем на самый главный вопрос - Что такое лазерная резка? Это высокоточный бесконтактный метод термического раскроя материалов, основанный на локальном нагреве, плавлении и испарении вещества сфокусированным лазерным лучом с одновременным удалением расплава потоком технологического газа.
В отличие от механической или плазменной обработки, лазерная резка обеспечивает минимальную зону термического влияния (0,1–1 мм) и высочайкую точность позиционирования до ±0,05 мм, что исключает необходимость дополнительной механической доработки деталей.
1. Физические основы процесса: как работает лазер

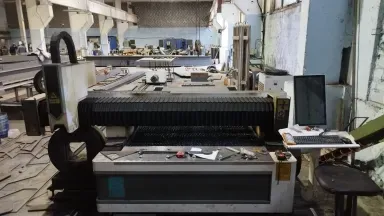
Технологический цикл на станке с ЧПУ включает четыре последовательных этапа:
Генерация излучения. Лазерный источник (волоконный, CO₂ или дисковый) создает когерентный световой поток.
Фокусировка. Луч проходит через оптическую систему, формируя на поверхности металла пятно диаметром 0,1–0,3 мм. Плотность мощности в точке фокуса достигает 10⁷ Вт/см².
Термическое воздействие. В точке контакта материал мгновенно нагревается до температуры плавления или испарения.
Удаление расплава. Через коаксиальное сопло под давлением подается технологический газ (кислород, азот или сжатый воздух), который выдувает жидкий металл из зоны реза, формируя чистую кромку.
Критически важные параметры качества: мощность излучателя, скорость перемещения головки, давление и тип газа, а также теплофизические свойства металла.
2. Преимущества лазерной резки перед альтернативами
Выбор технологии определяется толщиной материала, требуемой точностью и бюджетом. Почему промышленность выбирает лазер?
Параметр | Лазерная резка | Плазменная резка | Гидроабразивная резка |
|---|---|---|---|
Точность | ±0,05 мм | Низкая, широкая зона реза | Высокая |
Зона термического влияния | 0,1–1 мм (нет деформации) | Значительная | Отсутствует (холодная резка) |
Скорость (тонкий лист) | Очень высокая (до 35 м/мин) | Средняя | Низкая |
Качество кромки | Идеальное, без грата | Требует зачистки | Хорошее |
Экономика | Низкая себестоимость метра | Средняя | Очень высокая (расходники) |
Ключевой вывод: Лазер - оптимальное решение для высокоточной обработки тонких и средних листов (до 20-30 мм) с требованием идеальной геометрии и чистой кромки.
3. Типы лазерных источников

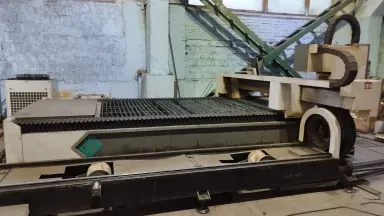
От выбора излучателя зависит производительность и максимальная толщина металла.
Тип лазера | Особенности | Оптимальное применение |
|---|---|---|
Волоконный (твердотельный) | КПД до 30%, компактность, отличная поглощаемость металлами | Тонкий и средний лист (0,5–20 мм): сталь, нержавейка, алюминий, медь |
CO₂ (газовый) | Длина волны 10,6 мкм, требует обслуживания зеркал | Толстые листы (>20 мм), неметаллические материалы (акрил, дерево) |
Дисковый | Баланс между качеством пучка и мощностью | Сложные контуры, средние толщины, высокоотражающие металлы |
Тренд отрасли: С 2010-х годов волоконные лазеры на основе иттербиевого стекла полностью вытеснили CO₂-установки в металлообработке благодаря низкой стоимости эксплуатации и возможности резки меди и латуни. Мощность современных промышленных установок достигает 30–50 кВт.
4. Отрасли применения
Благодаря возможности создания сложных контуров без изготовления дорогой штамповой оснастки, лазерная резка востребована в:
Машиностроении: шестерни, фланцы, корпусные детали, шаблоны.
Аэрокосмической промышленности: облегчённые конструкции с жёсткими допусками.
Архитектуре и дизайне: фасадные панели, художественная резка, декор.
Строительстве: каркасы, опорные балки, закладные детали.
Медицине: протезы, импланты, хирургический инструмент.
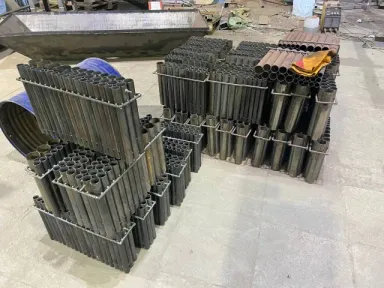
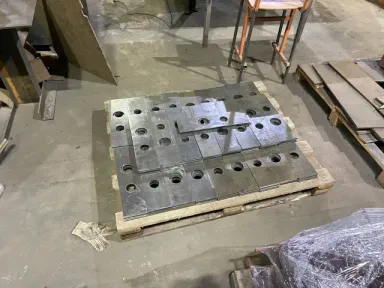
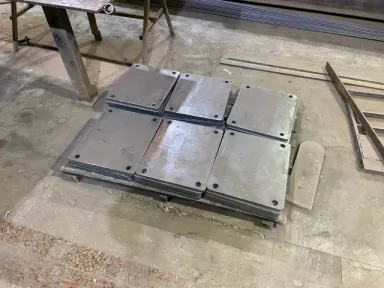
Современные 3D-лазерные системы и трубыорезы позволяют обрабатывать не только листовой прокат, но и круглые/профильные трубы, а также штампованные объёмные заготовки.
5. Эволюция технологии: от первых установок до современных ЧПУ
Первый лазер был создан Теодором Майманом в 1960 году. Уже в 1970-х появились первые промышленные CO₂-установки мощностью 1–2 кВт — громоздкие системы, способные резать листы до 20 мм. Настоящая революция произошла с внедрением волоконных излучателей и сервоприводов.
Это позволило создать гибкие обрабатывающие центры с ЧПУ, которые сегодня обеспечивают микронную точность и работают в полностью автоматическом режиме с автоматической загрузкой листов.
Услуги лазерной резки в компании «ИнвестСталь»
Наша компания выполняет лазерную резку металла на современных обрабатывающих центрах с волоконными излучателями мощностью до 5 кВт.
Почему клиенты выбирают нас:
Экономия вашего бюджета: Точность позиционирования ±0,05 мм и чистота кромки исключают затраты на финишную обработку (шлифовку, снятие грата).
Любая сложность: Раскрой листового металла, труб и профилей строго по вашим чертежам (DXF, DWG, CorelDraw).
Минимизация отходов: Использование ПО для нестинга (совмещенного раскроя) снижает процент отходов металла, что напрямую влияет на стоимость заказа.
Оперативность: Собственный парк станков позволяет соблюдать жесткие сроки даже при срочных заказах.
Требуется качественная лазерная резка?
Загрузите чертежи на расчет или свяжитесь с нами для консультации по выбору оптимального режима и толщины листа!
📞 +7 (495) 188-80-44
✉️ info@investsteel.ru
👉 Подробнее об услуге лазерной резки и ценах