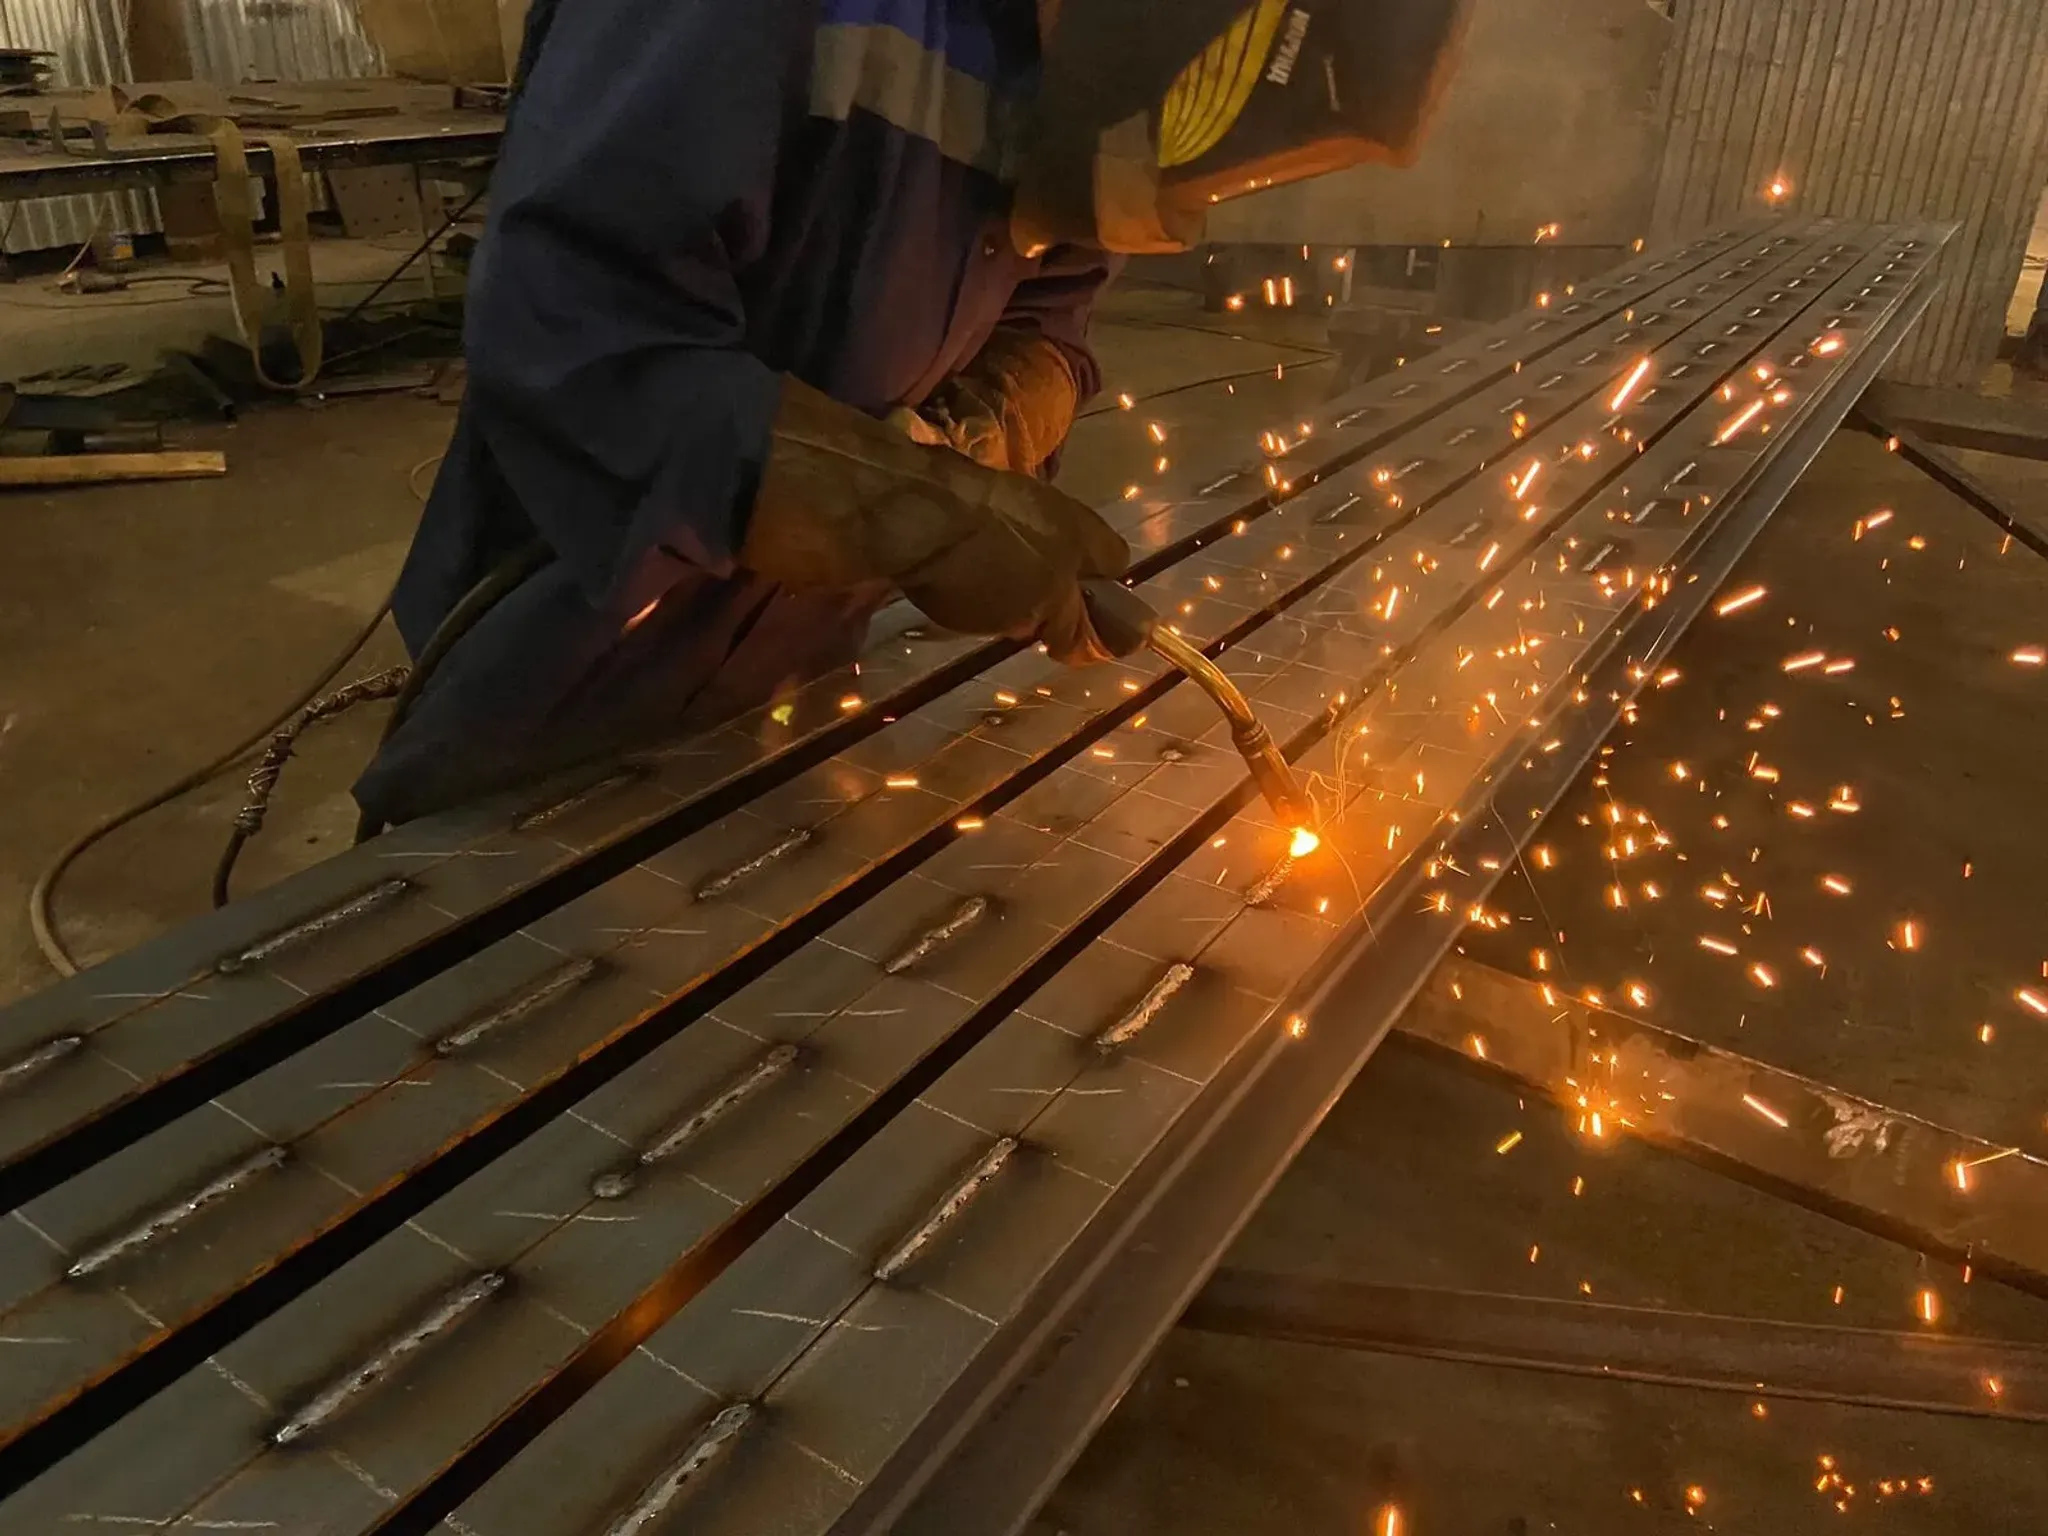
Сварка металлоконструкций — это ключевой технологический процесс, определяющий прочность, долговечность и безопасность всего сооружения. Качество сварных соединений напрямую влияет на способность конструкции выдерживать эксплуатационные нагрузки: ветровые, снеговые, динамические и сейсмические воздействия.
На нашем производстве применяются современные методы сварки, соответствующие требованиям ГОСТ 5264-80 и ГОСТ Р ИСО 3834, что гарантирует надежность соединений для ответственных строительных объектов.
Подготовка деталей к сварке: фундамент качественного шва
Качество сварного соединения на 70% зависит от правильности подготовительных операций. На нашем производстве этот этап включает:
1. Механическая и химическая очистка
Поверхности кромок зачищаются на ширину 20–30 мм от стыка. Удаляются:
Окалина и ржавчина (механическая зачистка щетками или пескоструйная обработка)
Масляные и жировые загрязнения (обезжиривание растворителями)
Влага и конденсат (просушка при температуре 100–150°C)
2. Сборка и прихватка
Детали фиксируются в сборочных приспособлениях (кондукторах) с обеспечением требуемых зазоров по ГОСТ 5264-80. Выполняются прихваточные швы длиной 15–20 мм с шагом 300–500 мм для предотвращения смещения при основной сварке.
3. Контроль геометрии
Проверяются:
Прямолинейность кромок
Углы разделки (V-образная, X-образная, U-образная)
Величина зазора между деталями
Смещение кромок (не более 10% толщины металла)
Технологии сварки металлоконструкций
Выбор метода сварки зависит от марки стали, толщины металла, пространственного положения шва и требований к производительности.
Таблица: Сравнение методов сварки
Метод сварки | Обозначение | Применение | Преимущества | Ограничения |
|---|---|---|---|---|
Ручная дуговая (MMA) | РД | Монтажные работы, ремонт, труднодоступные места | Мобильность, простота оборудования | Низкая производительность, зависимость от квалификации сварщика |
Полуавтоматическая (MIG/MAG) | П | Серийное производство, каркасы зданий, фермы | Высокая скорость, стабильное качество шва | Требует защиты от сквозняков |
Аргонодуговая (TIG) | РАД | Нержавеющие и легированные стали, ответственные узлы | Высокое качество, минимальные деформации | Низкая производительность, требует высокой квалификации |
Автоматическая под флюсом | А | Массовое производство балок, колонн, толстостенных конструкций | Максимальная производительность, глубокое проплавление | Только нижнее положение, сложное оборудование |
Полуавтоматическая сварка MIG/MAG (135/136)
Наиболее распространенный метод на нашем производстве. Используется:
MAG (135) — сварка в среде активных газов (CO₂ или смесь Ar+CO₂) для углеродистых сталей
MIG (131) — сварка в среде инертных газов (аргон) для алюминия и цветных металлов
Технические параметры:
Диаметр проволоки: 0,8–1,6 мм
Сварочный ток: 120–350 А
Напряжение дуги: 18–32 В
Скорость сварки: 15–40 м/ч
Аргонодуговая сварка TIG (141)
Применяется для ответственных соединений и работы с нержавеющими сталями:
Неплавящийся вольфрамовый электрод
Защита зоны сварки аргоном высокой чистоты (99,99%)
Присадочная проволока подается вручную или автоматически
Обеспечивает швы с минимальным окислением и высокой коррозионной стойкостью
Автоматическая сварка под флюсом (111)
Используется для производства длинномерных конструкций:
Сварочная головка перемещается по рельсам или порталу
Дуга горит под слоем гранулированного флюса
Производительность в 5–10 раз выше ручной сварки
Глубина проплавления до 20 мм за один проход
Техника выполнения сварных швов
Пространственные положения сварки
Согласно ГОСТ 5264-80, сварка может выполняться в следующих положениях:
Н1 — нижнее (наиболее производительное и качественное)
В1, В2 — вертикальное (снизу вверх и сверху вниз)
Г — горизонтальное
П1, П2 — потолочное (наиболее сложное, требует специальных электродов)
Многослойная сварка
Для толстостенных конструкций (более 10 мм) применяется многослойная техника:
Корневой шов — обеспечивает проплавление кромок
Заполняющие слои — формируют основную массу шва
Облицовочный слой — придает шву товарный вид и плавный переход к основному металлу
Каждый последующий слой накладывается после зачистки предыдущего от шлака и брызг.
Контроль качества сварных соединений
После завершения сварочных работ проводится комплексный контроль по ГОСТ 6996-66 и ГОСТ 7512-82:
Визуальный и измерительный контроль (ВИК)
Осмотр швов невооруженным глазом и с помощью лупы (увеличение 4–10×)
Измерение геометрических параметров шва (ширина, высота, катет углового шва)
Выявление внешних дефектов: подрезов, наплывов, пор, трещин
Неразрушающий контроль (НК)
Метод контроля | Обозначение | Что выявляет | Применение |
|---|---|---|---|
Ультразвуковой (УЗК) | УЗ | Внутренние дефекты (непровары, поры, шлаковые включения) на глубине до 100 мм | Ответственные конструкции, толстостенные элементы |
Радиографический (РК) | РК | Внутренние дефекты с документальной фиксацией на пленку | Критически важные узлы, мостовые конструкции |
Капиллярный (ПВК) | ПВК | Поверхностные трещины и несплошности | Контроль сварных швов после термообработки |
Магнитопорошковый (МПК) | МП | Поверхностные и подповерхностные дефекты в ферромагнитных сталях | Контроль качества после механической обработки |
Механические испытания
Для ответственных конструкций вырезаются образцы для испытаний:
На растяжение (определение прочности)
На ударный изгиб (определение ударной вязкости)
На загиб (определение пластичности)
Постсварочная обработка и защита
Термическая обработка
Для снятия остаточных напряжений применяется:
Высокий отпуск — нагрев до 600–650°C с последующим медленным охлаждением
Нормализация — нагрев до 900–950°C для измельчения зерна
Механическая обработка
Зачистка швов шлифовальными машинами
Удаление брызг и наплывов
Формирование плавных переходов для снижения концентрации напряжений
Антикоррозионная защита
Грунтование сварных швов и околошовных зон
Нанесение лакокрасочных покрытий или горячее цинкование
Особое внимание уделяется защите стыков и узлов соединений
Безопасность сварочных работ
Сварка относится к работам повышенной опасности. На нашем производстве соблюдаются:
Средства индивидуальной защиты:
Сварочные маски с автоматическим затемнением (хамелеоны)
Огнезащитная спецодежда и обувь
Респираторы для защиты от сварочного аэрозоля
Вентиляция и аспирация:
Местные отсосы у сварочных постов
Общеобменная вентиляция цеха
Фильтрация сварочных дымов
Пожарная безопасность:
Огнестойкие ограждения сварочных постов
Наличие первичных средств пожаротушения
Контроль за искрами и брызгами
Заключение
Сварка металлоконструкций — это высокотехнологичный процесс, требующий квалифицированного персонала, современного оборудования и строгого соблюдения стандартов. Качество сварных соединений определяет надежность и долговечность всего сооружения.
Наше производство оснащено современным сварочным оборудованием и укомплектовано аттестованными специалистами, что позволяет изготавливать конструкции любой сложности с гарантированным качеством.
📞 Нужны сварные металлоконструкции для вашего объекта?
Направьте нам чертежи КМ или техническое задание. Мы рассчитаем стоимость изготовления с применением оптимальных технологий сварки и обеспечим поставку в указанные сроки.