...
Журнал
...
Корпус электрощита, кронштейн, кожух станка, бак, обечайка воздуховода - у всех этих изделий общее начало: плоский лист металла. Листовая металлообработка - самый быстрый и массовый способ получить готовую деталь: без литья, поковок и объёмной мехобработки.
Вопрос в другом - какой процесс выбрать для конкретной задачи: резать, гнуть или штамповать. От ответа зависит цена детали, иногда в разы. В статье сравним основные технологии металлообработки листа и покажем, как подготовить заказ, чтобы не переплатить.


Листовая металлообработка - это получение деталей и изделий из листа, полосы и рулона. В отличие от обработки резанием (токарной и фрезерной), здесь геометрия не вытачивается из объёмной заготовки, а получается из плоского листа за счёт двух групп операций:
Разделение - резка металла: лист раскраивается на заготовки и контуры деталей;
Формоизменение - гибка металла, вальцовка, штамповка: заготовке придают объёмную форму без снятия стружки.
Дальше следуют сборочные операции: сварка, установка крепежа, зачистка, покрытия. В связке эти процессы дают готовое изделие за дни, а не недели - именно поэтому металлообработка листового металла занимает самый большой сегмент контрактного производства.
Первый этап любого заказа из листа - раскрой. В металлообработке резка выполняется несколькими способами, и выбор зависит от толщины, контура и требований к кромке.
Оптимум для большинства задач: точный контур (±0,05-0,1 мм), чистая кромка, минимальный нагрев. Сталь режется обычно до 20 мм, нержавейка до 10-12 мм, алюминий до 8-10 мм. Программа строится из DXF-файла за минуты, поэтому сложность контура почти не влияет на цену запуска. Подробное сравнение лазера с другими методами - в статье о лазерной металлообработке.
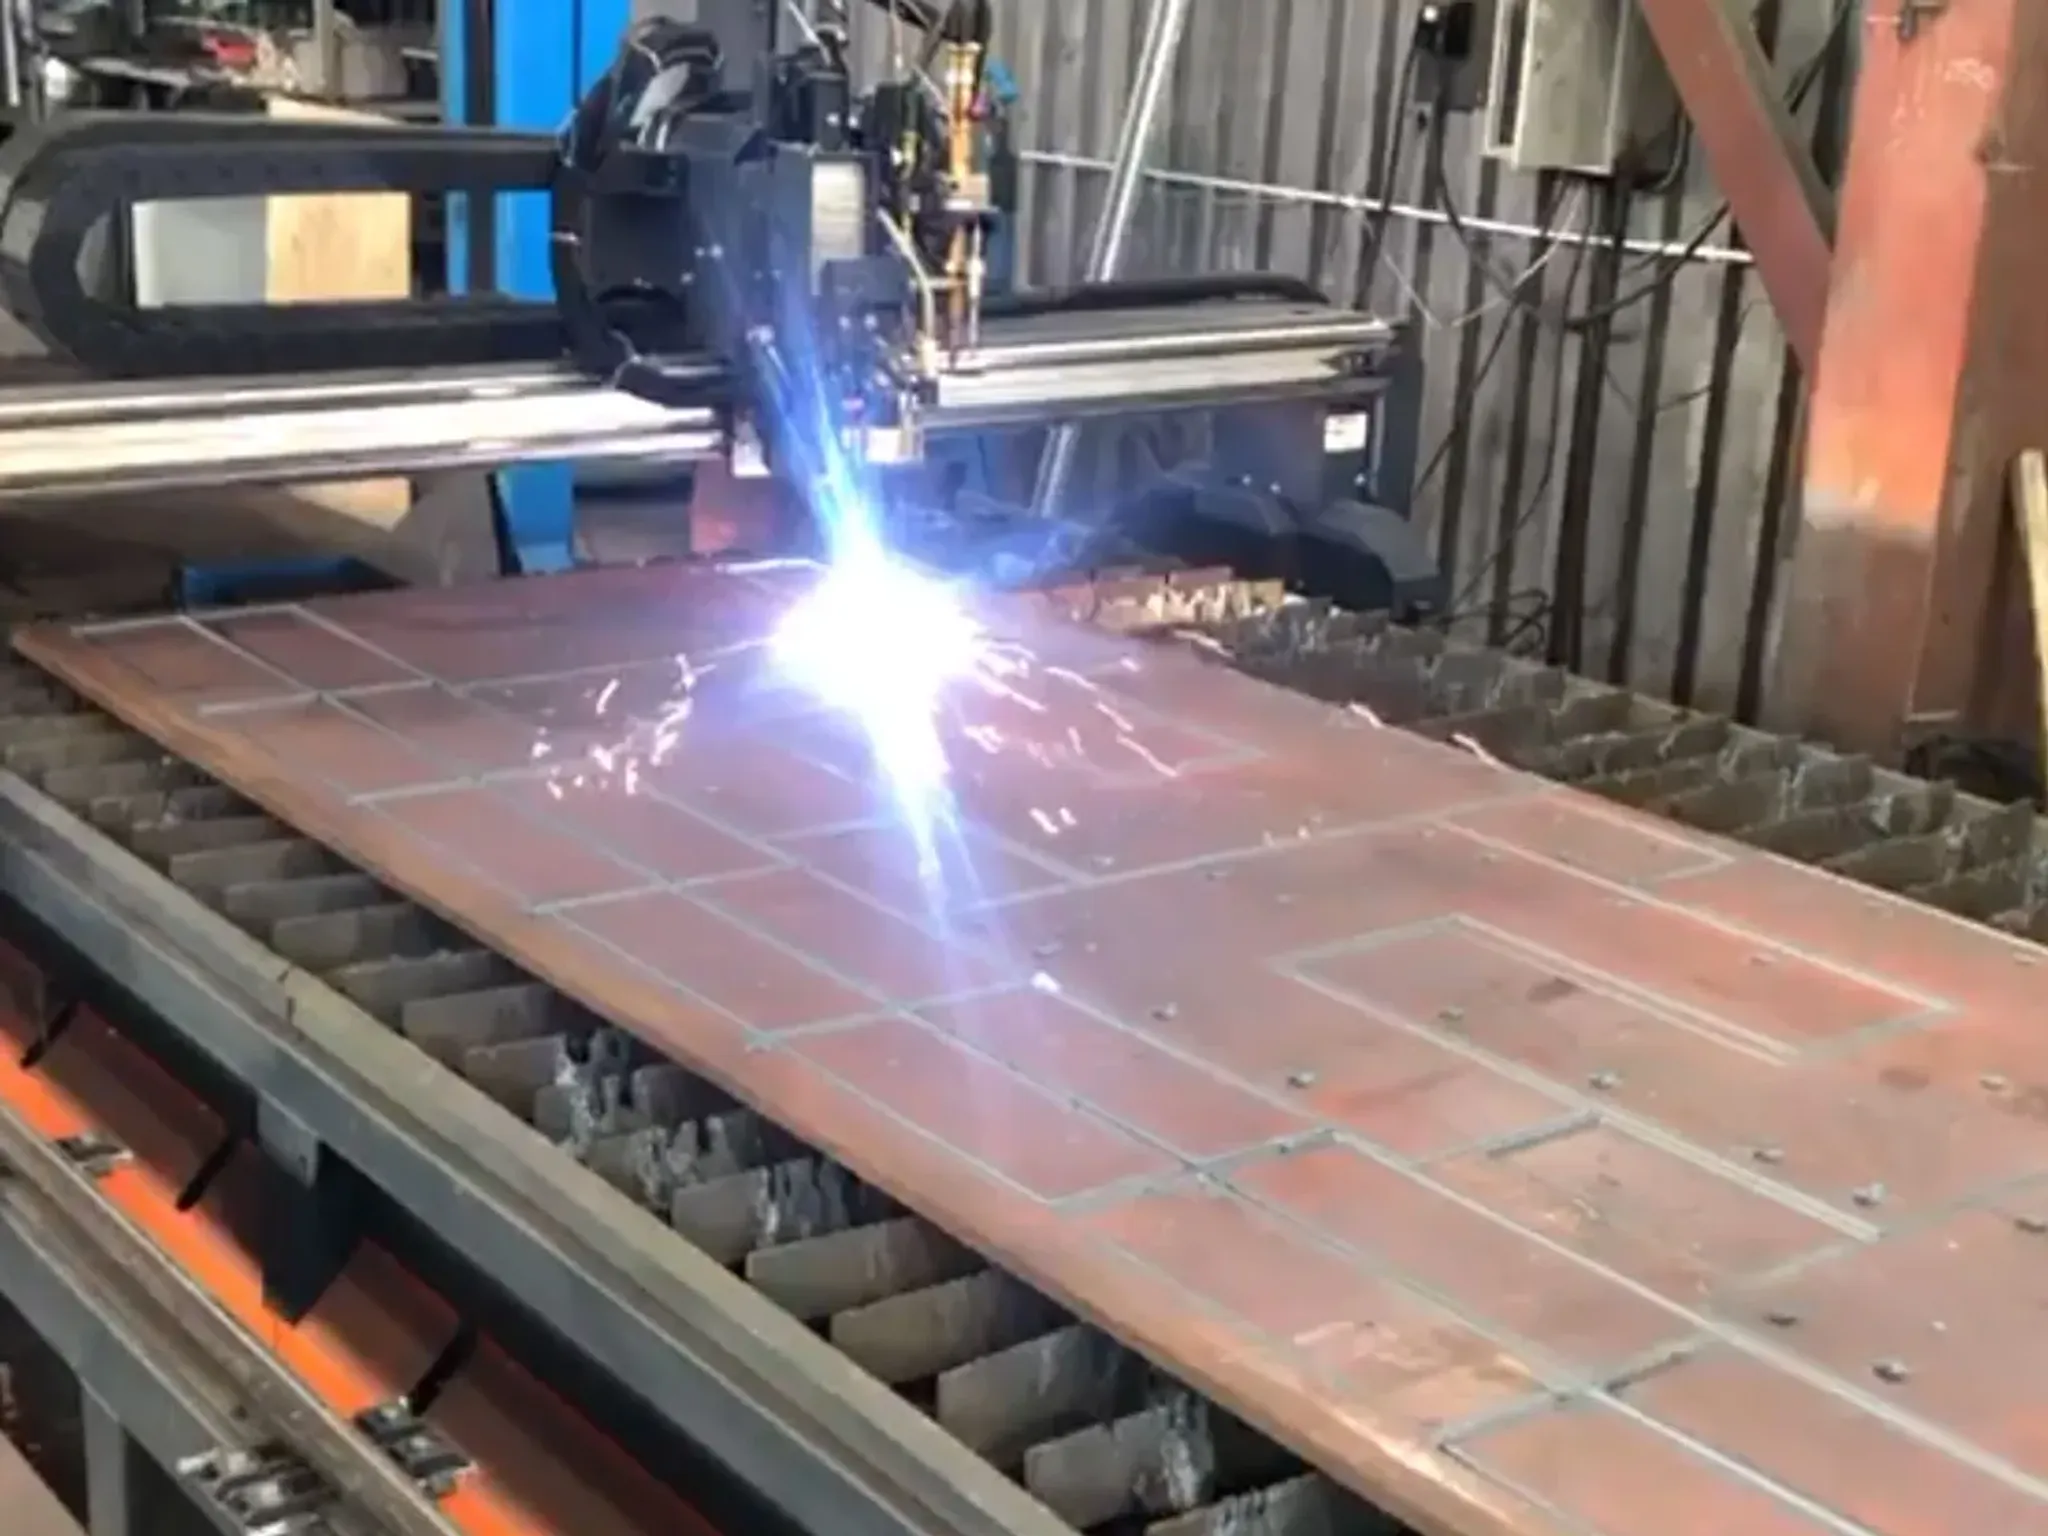
Выбор для толстого проката: уверенно режет сталь десятков миллиметров, дешевле лазера на больших толщинах. Кромка грубее - с гратом, требующим зачистки, зона нагрева шире.
Толстолистовой конструкционный прокат (от 20-30 мм и выше) - экономичный вариант, когда точность контура вторична. Минусы: окалина, широкая зона термического влияния.
Гильотина режет лист по прямой за секунды - идеальна для заготовок под гибку и полос. Ленточнопильные станки отрезают профиль, трубу и сортовой прокат.
Сравнение способов резки:
Параметр | Лазер | Плазма | Газ | Гильотина |
|---|---|---|---|---|
Толщины | до 20 мм | 10-50 мм | от 20 мм и толще | до 6-12 мм |
Контур | любой | любой | любой | только прямой |
Точность | ±0,05-0,1 мм | ±0,3-0,5 мм | ниже | высокая по прямой |
Кромка | чистая | требует зачистки | окалина | чистая |
Типовая задача | детали, серийный раскрой | толстый прокат | толстолистовые заготовки | полосы, заготовки |


В металлообработке гибка - вторая по массовости операция после резки: именно она превращает плоскую заготовку в объёмную деталь.
Пресс с ЧПУ зажимает лист между матрицей и пуансоном и формирует угол за один ход. Современные листогибы:
держат угол с точностью до долей градуса и компенсируют пружинение металла;
гнут заготовки длиной в несколько метров;
выполняют серию гибов по программе за один установ - короб, кожух или кронштейн с 5-10 гибами получается за минуты;
работают по развёртке, рассчитанной из 3D-модели детали.
Металлообработка гибкой металла на прессах с ЧПУ не требует оснастки под конкретную деталь - универсальный инструмент перестраивается под новый профиль за считанные минуты. Это делает гибку экономичной при любом тираже, от единицы до тысяч штук.
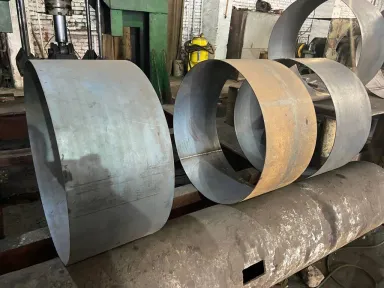
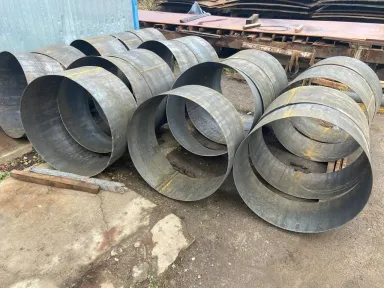
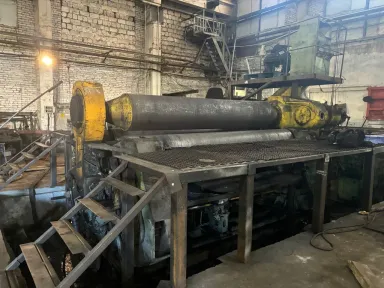
Трёх- и четырёхвалковые вальцы завивают лист в плавную кривую: обечайки, цилиндры, конусы, сегменты больших радиусов. Для замкнутых обечаек выполняется подгибка кромок - иначе на стыке остаётся плоский участок.
Простое правило выбора: гибка даёт рёбра и углы, вальцовка - плавную кривизну.

Штамповка - формоизменение или вырубка детали в прессе с помощью штампа - инструмента, изготовленного под конкретную деталь.
Сильные стороны:
экстремальная производительность: деталь за каждый ход пресса;
минимальная цена одной детали в серии;
стабильность размеров в огромных партиях;
операции, недоступные гибке: вытяжка, отбортовка, чеканка.
Ограничения:
штамп изготавливается под одну деталь - его стоимость существенна и окупается только на сериях от тысяч штук;
любое изменение конструкции = доработка или новый штамп;
для единичных и мелкосерийных заказов технология нерентабельна.
Практический вывод: металлообработка штамповкой - инструмент крупносерийного производства. Если вам нужны десятки или сотни деталей, экономичнее связка «лазерная резка + гибка на ЧПУ»: та же геометрия без затрат на оснастку и с меньшим сроком запуска. Штамп имеет смысл, когда деталь пойдёт тысячными тиражами и конструкция стабильна.
Критерий | Лазерная резка | Гибка на прессе | Вальцовка | Штамповка |
|---|---|---|---|---|
Задача | контур детали из листа | углы, рёбра, короба | обечайки, конусы | серия одинаковых деталей |
Тираж | любой | любой | любой | от тысяч штук |
Оснастка | не нужна | универсальный инструмент | универсальный вал | штамп под деталь |
Точность | ±0,05-0,1 мм | доли градуса по углу | средняя | высокая в серии |
Срок запуска | 1-2 дня | 1-2 дня | 1-2 дня | недели на штамп |
Изменение детали | правка программы | правка программы | правка программы | новый штамп |
деталь из листа с контуром и отверстиями - лазерная резка;
толстый прокат свыше 20 мм - плазменная или газокислородная резка;
корпус, кронштейн, короб с рёбрами - резка + гибка на листогибе;
обечайка, бак, патрубок - резка + вальцовка (+ сварка продольного шва);
прямой рез полосы или заготовки под гибку - гильотина;
десятки тысяч одинаковых деталей в год - штамповка.


Цена детали из листа складывается из стоимости материала, метров реза, числа гибов и времени на сборку. Несколько приёмов, которые реально экономят бюджет:
Считайте развёртку заранее. Присылайте чертёж готовой детали - развертку с учётом радиусов и пружинения рассчитает технолог. Если даёте готовую развертку, укажите, из какого листа она считалась.
Отодвигайте отверстия от линии гиба. Минимальное расстояние - примерно 2,5-3 толщины материала плюс радиус гиба, иначе отверстие деформируется.
Закладывайте радиусы. Жёсткий гиб «в ноль» тонкого листа возможен не всегда; стандартная практика - внутренний радиус около толщины материала.
Унифицируйте толщины. Деталь из одного листа дешевле, чем сборка из трёх разных.
Не завышайте допуски. Свободные размеры по IT14 на неответственных контурах стоят заметно дешевле точных.
Пришлите DXF/DWG. Файл в векторе ускоряет расчёт и запуск - контур переносится в программу резки напрямую.
Практически любое изделие из листа проходит несколько операций подряд: лазер раскроил - листогиб сформировал - сварщик собрал - участок покрытий защитил. Фланец из листа после резки может потребовать расточки посадочного отверстия на фрезерном центре.
Поэтому выгодно заказывать деталь целиком, а не по операциям у разных подрядчиков: комплексная металлообработка по чертежам заказчика включает весь маршрут - от раскроя листа до контроля готового изделия, и ответственность за результат несёт один исполнитель.


Пришлите чертёж, DXF/DWG или эскиз на info@investsteel.ru;
Укажите материал, толщину, количество и требования к покрытиям;
Технолог проверит развёртку, задаст уточняющие вопросы, предложит маршрут;
Вы получите расчёт стоимости и сроков;
После подтверждения заказ запускается в производство - от раскроя до готовой детали.
Вопросы по детали, материалу или развёртке - звоните по телефону +7 (495) 188-80-44.
резка металла - стартовая операция: лазер для контуров до 20 мм, плазма и газ для толстого проката;
гибка металла на прессах с ЧПУ и вальцовка дают объёмную форму без оснастки - оптимально для любого тиража;
штамповка окупается только на крупных сериях со стабильной конструкцией;
правильная развёртка, радиусы и разумные допуски снижают цену детали до запуска в производство.
Пришлите чертёж на info@investsteel.ru с указанием материала и тиража - технолог подготовит расчёт. Консультация по телефону: +7 (495) 188-80-44.
Возможности производства - лазерная и плазменная резка, гибка, вальцовка, токарные и фрезерные работы, сварка - смотрите на странице металлообработки.