Детали двигателя внутреннего сгорания - одни из самых нагруженных в машиностроении: знакопеременные нагрузки на шатунах и коленвале до 10^7 циклов, температуры в камере сгорания до 2000-2500°C, скорости скольжения в цилиндре до 20 м/с.
Именно поэтому ремонт двигателей невозможен без прецизионной механообработки: зазор поршень-цилиндр держится в пределах 0,04-0,10 мм, а овальность шейки коленвала допускается не более 0,005-0,01 мм.
Для ремзаводов и сервисов, обслуживающих автопарк и спецтехнику, наличие технологичного партнёра по металлообработке - вопрос выживания: новый коленвал стоит как несколько ремонтов, а восстановленный выходит дешевле в 2-4 раза. Разберём, как устроена механическая обработка деталей двигателя при изготовлении и восстановлении.
Какие детали двигателя проходят обработку
Номенклатура ремонтного фонда стабильна уже полвека:
Деталь | Изготовление | Типовые операции восстановления |
|---|---|---|
Коленчатый вал | Штамповка, точение, шлифование, закалка ТВЧ | Шлифование шеек под ремонтные размеры, полирование |
Блок цилиндров | Литьё, расточка, хонингование | Расточка/хонингование под ремонтные поршни, гильзовка, фрезеровка плоскостей |
ГБЦ | Литьё, фрезерование, расточка направляющих | Фрезеровка плоскости, замена направляющих и сёдел, притирка клапанов |
Шатуны | Штамповка, точение, расточка | Расточка втулки верхней головки, правка, шлифование нижней головки |
Распредвал | Точение, шлифование кулачков | Шлифование шеек и кулачков под ремонтные размеры |
Гильзы цилиндров | Точение, хонингование | Точение, шлифование посадочных поясков, хонингование зеркала |
Клапаны, толкатели, рокеры | Точение, накатка | Проточка, шлифование торцов, наплавка тарелок |
Для каждой позиции есть отработанный маршрут - задачи восстановления решаются десятилетиями, важно только исполнение в допуске.
Изготовление новых деталей: на примере шатуна
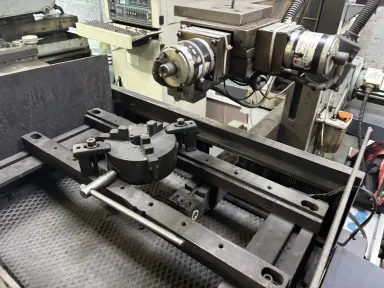
Коротко о-full цикле для новых деталей. Шатун из стали 40Х или 40ХН: горячая штамповка - отжиг - черновое/чистовое фрезерование стержня и головок - расточка отверстий (нижняя H6/H7 под вкладыш, верхняя H7 под втулку) - запрессовка бронзовой втулки - чистовая расточка втулки в сборе - сверление отверстий и нарезка резьб под болты - дробеструйное упрочнение - контроль массы (разброс по комплекту не более 0,5-1%).
Шлифование разъёма и расточка головок за один установ на координатно-расточном станке - обязательное условие параллельности осей отверстий (допуск 0,02-0,04 мм на 100 мм межцентрового расстояния).
Восстановление деталей механической обработкой: три стратегии
Восстановление деталей механической обработкой строится по одной из трёх схем, выбор зависит от характера износа:
Стратегия 1. Съём износа без наращивания (ремонтные размеры). Повреждённая поверхность шлифуется или растачивается до следующего ремонтного размера, а сопрягаемая деталь ставится с ремонтным припуском. Быстро, дёшево, но ресурс детали снижается на один ремонтный цикл.
Стратегия 2. Наращивание с последующей обработкой. Изношенная поверхность наращивается (вибродуговая наплавка, плазменное или газотермическое напыление, осталивание, хромирование), затем деталь шлифуется в номинал. Сохраняет номинальные размеры, но добавляет операции и контроль качества покрытия (сцепление, пористость, твёрдость).
Стратегия 3. Замена изнашиваемого элемента. Втулки, седла клапанов, направляющие, гильзы - расходные элементы конструкции: старые выпрессовываются, новые запрессовываются и обрабатываются в номинал. Самый предсказуемый по ресурсу путь.
Ремонтные размеры: система, которая экономит бюджеты
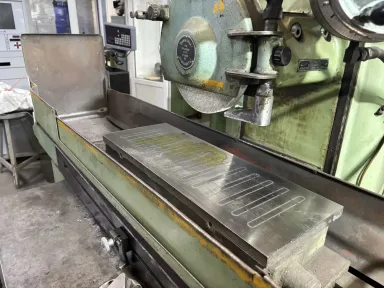
Ремонтные размеры стандартизированы заводами-изготовителями: коленвалы легковых двигателей обычно имеют 4-5 ремонтных градаций шеек с шагом 0,25 мм (минус 0,25 / 0,50 / 0,75 / 1,00 мм), цилиндры - градации с шагом 0,25-0,50 мм в плюс, под ремонтные поршни. Под каждый размер выпускаются вкладыши, поршни и кольца, поэтому восстановленный двигатель собирается из серийных сопутствующих деталей без индивидуальной подгонки.
Поверхность | Ремонтный шаг | Способ достижения |
|---|---|---|
Шатунные шейки коленвала | -0,25 мм | Круглое шлифование |
Коренные шейки | -0,25 мм | Круглое шлифование |
Цилиндры блока | +0,25...0,50 мм | Расточка + хонингование |
Шейки распредвала | -0,25...-0,5 мм | Круглое шлифование |
Важно: перед шлифованием коленвал проверяется на биение и при необходимости правится, а после шлифования все переходы галтелей выполняются с заводским радиусом - 90% усталостных изломов стартуют именно от галтели, проточенной "в угол".
Типовые маршруты восстановления
Коленчатый вал
№ | Операция | Оборудование |
|---|---|---|
005 | Дефектовка: биение, микротрещины магнитопорошковым методом | Дефектоскоп |
010 | Правка (при биении более 0,05 мм) | Пресс |
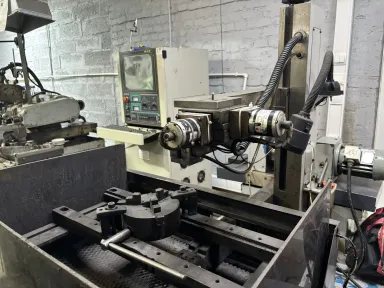
015 | Шлифование коренных шеек под ремонтный размер, галтели по радиусу | Круглошлифовальный с плазой |
020 | Шлифование шатунных шеек (поворотная плита, балансировка) | Круглошлифовальный |
025 | Полирование шеек, зачистка масляных каналов | Полировальная |
030 | Контроль: овальность ≤0,005 мм, конусность ≤0,01 мм, шероховатость Ra 0,2-0,4 | Стол ОТК |
Блок цилиндров
Дефектовка: коробление привалочных плоскостей (проверка на плите щупом, допуск 0,05-0,1 мм), износ цилиндров (нутромер, овальность и конусность), состояние гильз. Дальше по результатам:
Расточка + хонингование под ремонтный поршень: расточка снимает основной износ и восстанавливает геометрию, хонингование формирует сетку на зеркале (угол 30-60° к оси) для удержания масла;
Гильзовка при глубоком износе или задирах: запрессовка ремонтных гильз с натягом, торцевание, расточка и хонингование гильзы в сборе с блоком;
Фрезерование привалочных плоскостей при короблении - съём по минимуму (каждые 0,1 мм снятия приближают поршень к клапанам, более 0,3-0,5 мм обычно недопустимо);
Расточка постелей коленвала с последующей установкой ремонтных вкладышей увеличенной толщины - при износе опор.
ГБЦ
Фрезерование плоскости, замена направляющих втулок клапанов (запрессовка + развёртывание в номинал), замена сёдел с последующей зенковкой и шлифованием фасок, притирка клапанов. Отдельная операция - проверка на герметичность и трещины: головку опрессовывают тёплой водой под давлением 3-5 атм.
Шатуны
Расточка верхней головки под ремонтную втулку, запрессовка втулки, чистовая расточка в номинал (обычно под палец с зазором 0,004-0,010 мм), шлифование нижней головки, проверка и при необходимости правка - параллельность и скручивание контролируются на приспособлении с индикаторами.
Восстановление деталей слесарно механической обработкой
Значительная часть ремонтных операций не требует станков, но требует квалификации: восстановление деталей слесарно механической обработкой закрывает стыковые и доводочные задачи, которые не решает ни один ЧПУ:
Притирка клапанов по сёдлам притирочной пастой до непрерывного кольца контакта - герметичность камеры проверяется наливом керосина;
Развёртывание направляющих втулок вручную под размер стержня клапана с зазором 0,02-0,05 мм;
Шабрение постелей вкладышей для равномерного пятна контакта не менее 75-85%;
Зачистка заусенцев, притупление кромок, калибровка резьб после наплавки и сварки;
Подгонка масляных зазоров на пятаках и рычагах клапанов;
Очистка и калибровка масляных каналов перед сборкой.
Без слесарного контура станочные маршруты не работают: коленвал после шлифования требует полировки и продувки каналов, ГБЦ - ручной притирки, блок - выверки постелей. Мы комплектуем ремонтные работы полным циклом: станочная и слесарная обработка, дефектовка и выходной контроль ведутся одной бригадой.
Оборудование, на котором выполняется механическая обработка деталей двигателя, и перечень доступных операций опубликованы в разделе механическая обработка металла.
Оборудование, без которого двигатель не восстановить
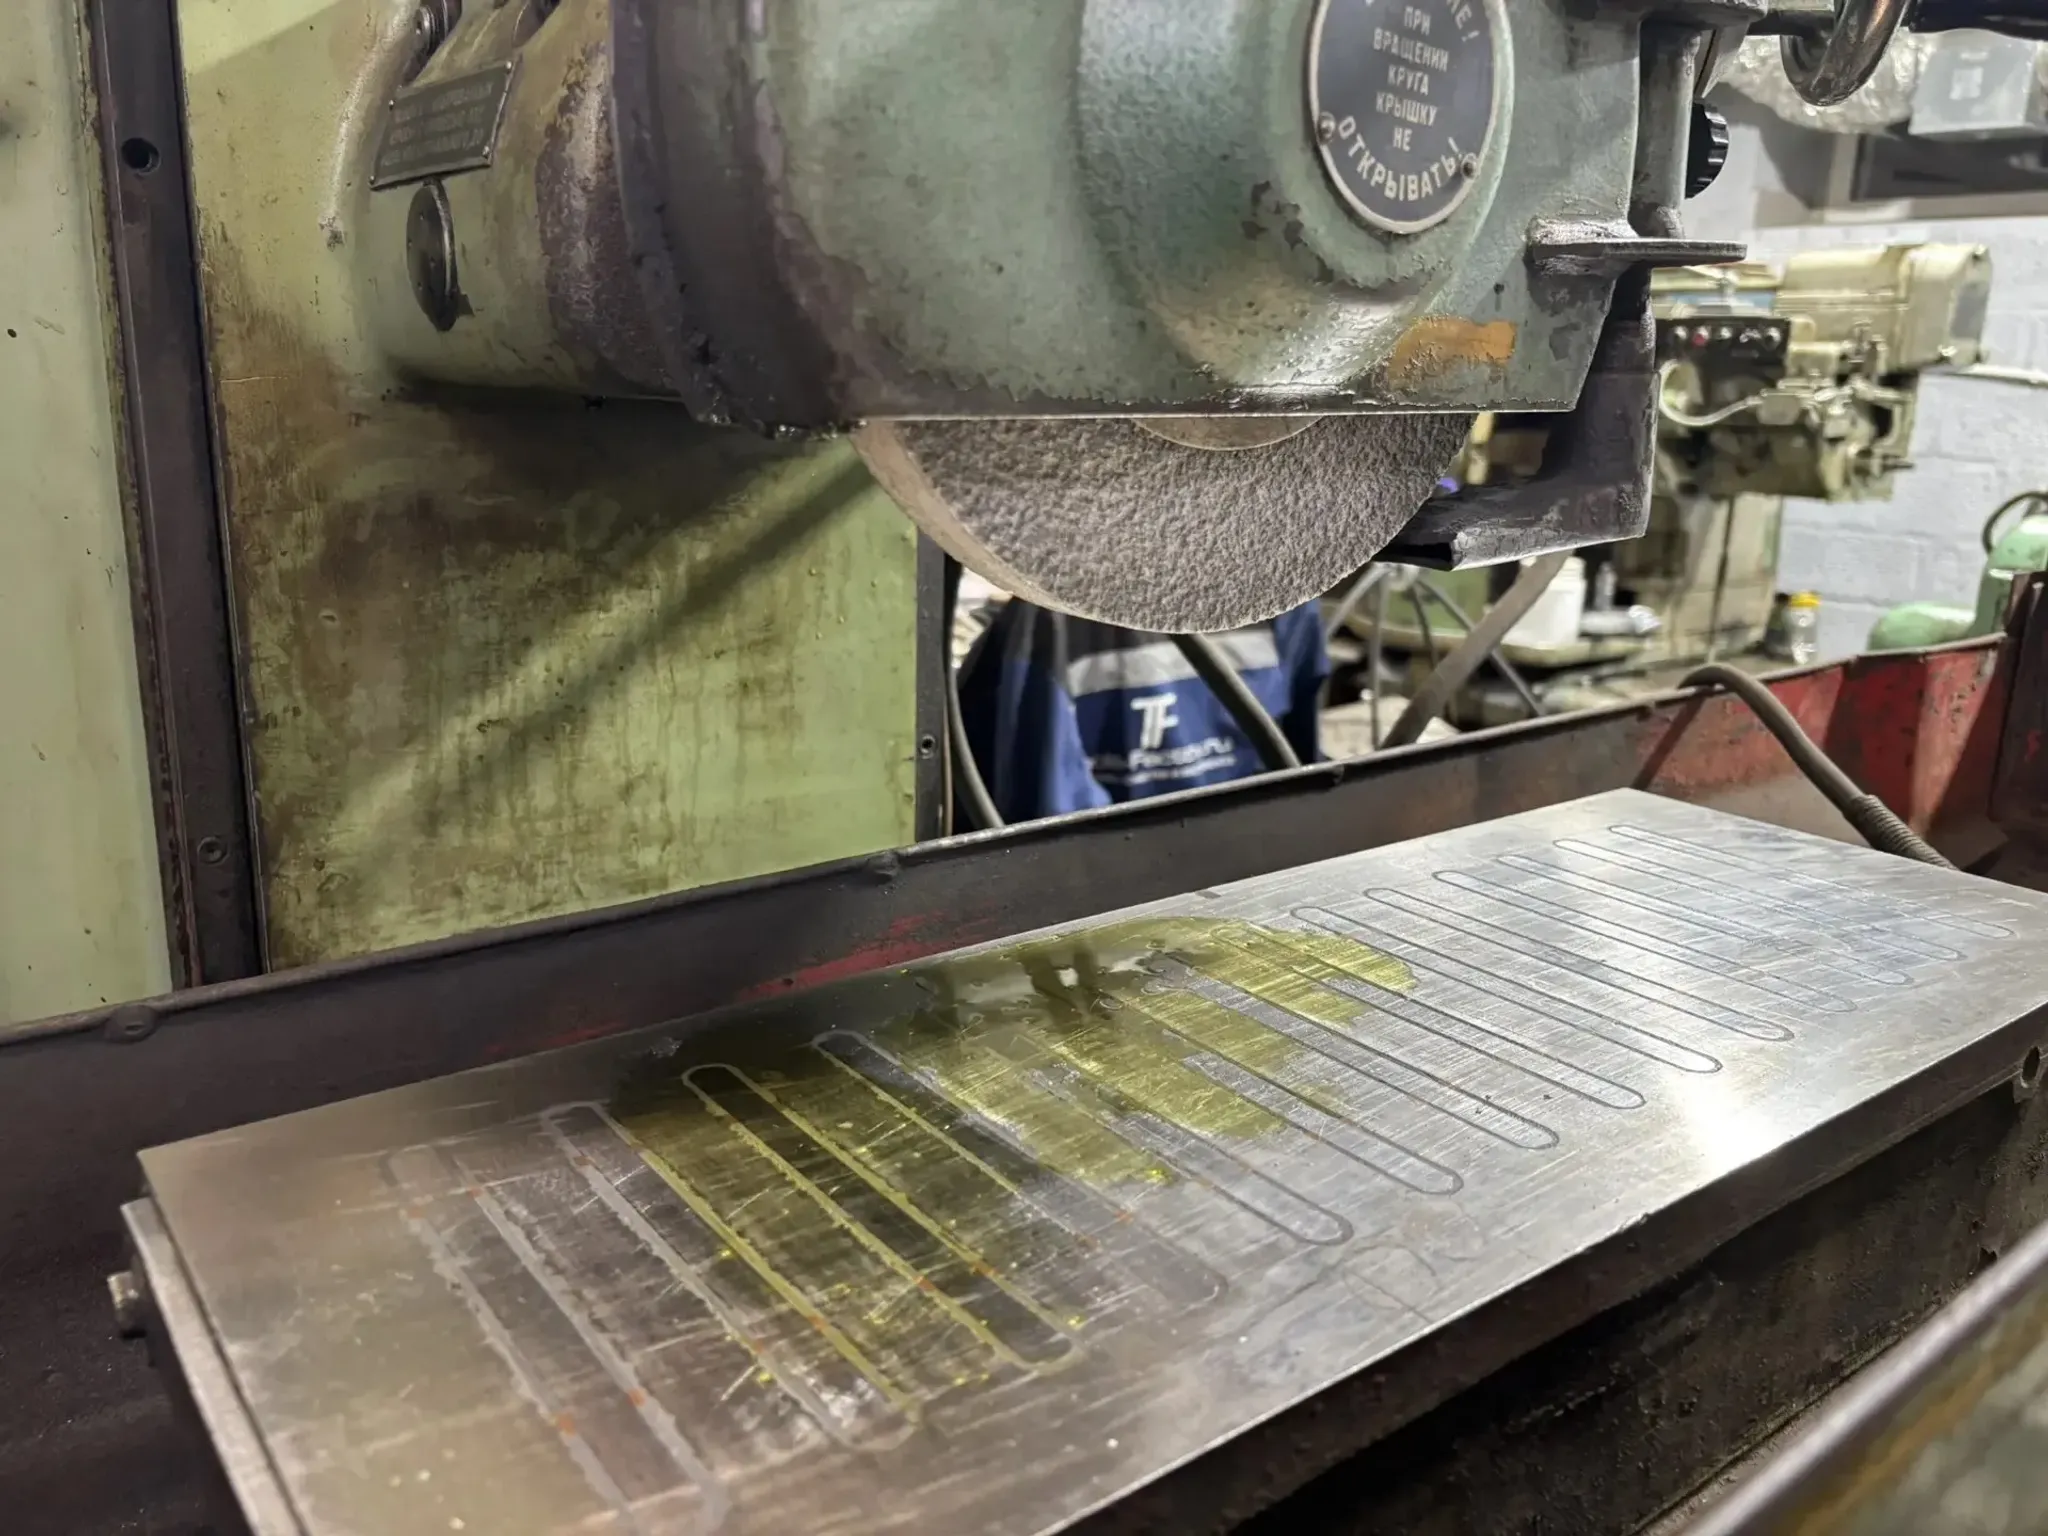
Круглошлифовальные станки с поворотной плитой - коленвалы: шлифование смещённых шатунных шеек требует привязки к оси коренных;
Хонинговальные станки - цилиндры и гильзы: только хон даёт правильную маслоёмкую сетку;
Вертикально-расточные (алмазно-расточные) - цилиндры, гильзы, втулки;
Координатно-расточные - шатуны, постели блоков: межцентровые размеры с допуском 0,02 мм;
Плоскошлифовальные и портальные - привалочные плоскости блока и ГБЦ;
Прессы, дефектоскопное оборудование, столы ОТК с нутромерами, индикаторными стойками и образцами шероховатости.
Типичные ошибки при восстановлении
Шлифовка галтели коленвала "в угол" - усталостная трещина через 50-150 моточасов;
Расточка цилиндра без учёта ремонтного шага - ремонтные поршни уже не подобрать, остаётся гильзовка;
Хонингование "всухую" или абразивом не той зернистости - зеркало либо гладкое (масло не держится, задиры), либо грубое (расход масла);
Запрессовка седла без охлаждения и нагрева сопрягаемых деталей - седло проворачивается и разбивает фаску в первые часы работы;
Пропуск дефектоскопии коленвала - микротрещина под шлифованным слоем не видна глазом;
Фрезеровка плоскости ГБЦ без учёта высоты - компрессия и фазы газораспределения уходят за пределы допуска.
Восстановим партию деталей по чертежу или образцу
Мы работаем с ремзаводами, сервисными предприятиями и владельцами спецтехники: принимаем на восстановление коленвалы, блоки, ГБЦ, шатуны, гильзы и корпуса - единично и партиями, по чертежу, каталогу ремонтных размеров или образцу с промером.
Для партий фиксируем маршрут и ремонтный размер в карте контроля, поэтому повторный заказ воспроизводится один в один: ваша серия восстановленных двигателей собирается без индивидуальных подгонок.
Изготовим и новые детали по образцу изношенных - от втулок и осей до штоков и фланцев.
Пришлите список позиций, фото клейма двигателя или чертёж - технолог вернёт расчёт: маршрут восстановления, ремонтный размер, стоимость единицы и партии, срок. Для сервисов и ремзаводов действуют условия на постоянный кооперинг.
Перечень оборудования, примеры восстановленных деталей и порядок оформления заказа - на странице механическая обработка металла.