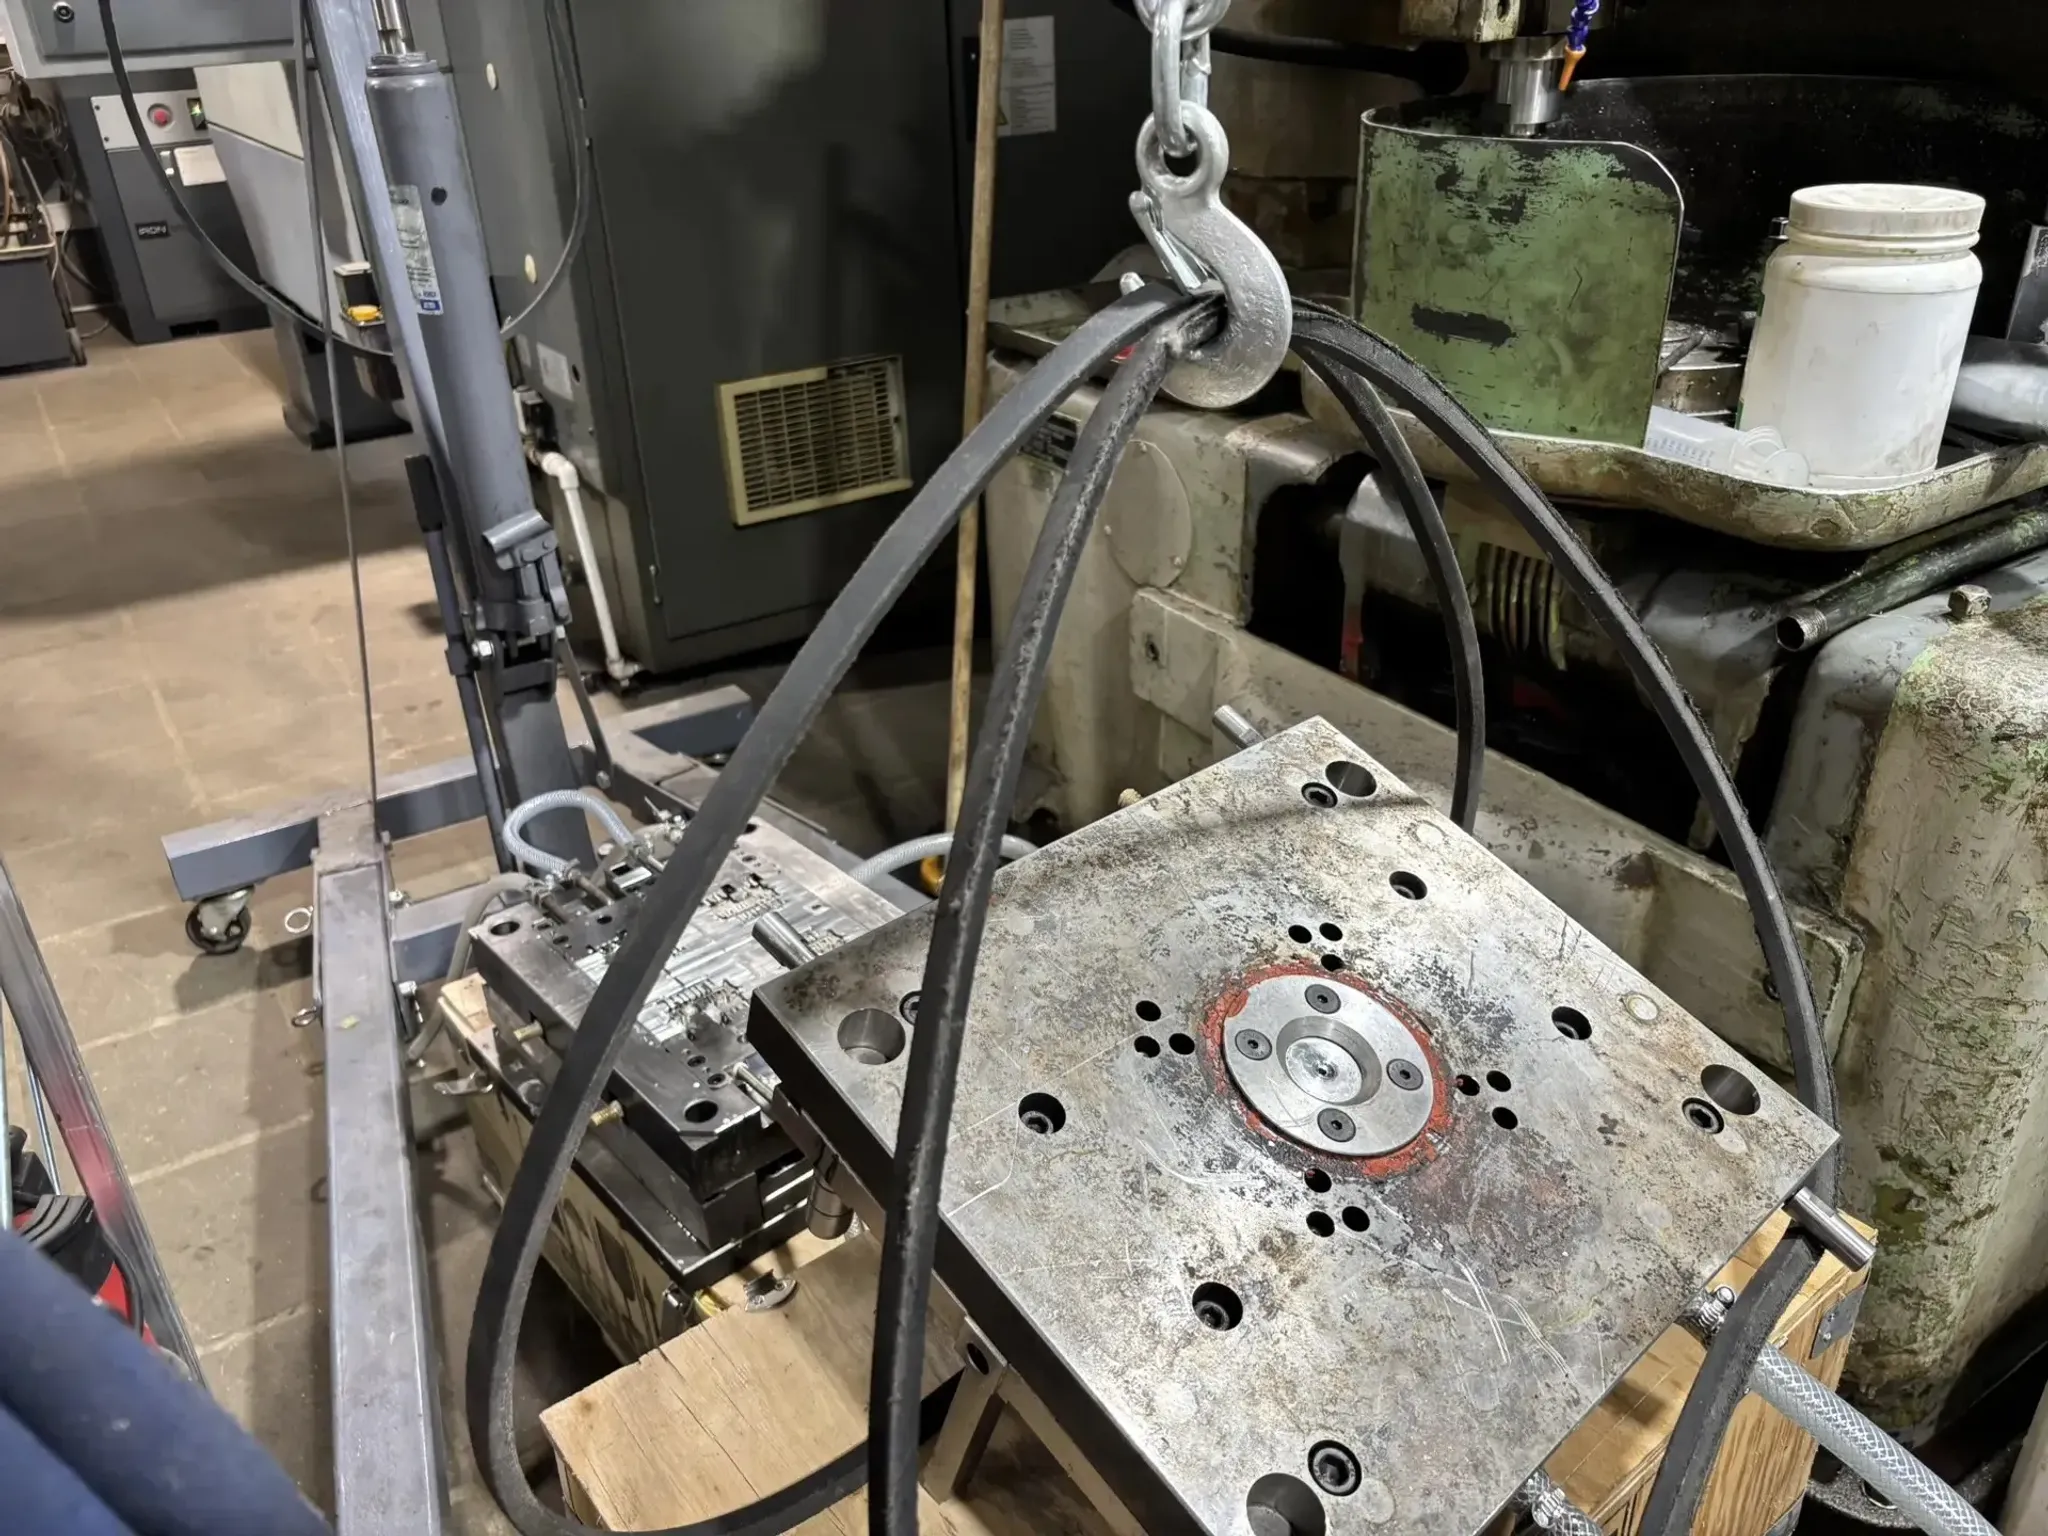
Крупногабарит - отдельная лига механообработки. Станок с зоной обработки 3х6 метров и грузоподъёмностью стола в тонны стоит как небольшой цех, поэтому таких мощностей немного даже в промышленных регионах.
Отсюда два следствия для заказчика: высокая цена вопроса (одна плита может стоить как партия мелких деталей) и высокая цена ошибки - испорченная заготовка весом 5 тонн это утилизация, а не "переделаем".
Разберём, какое оборудование нужно для крупногабарита, как строится техпроцесс на примере плиты и какие нюансы отличают обработку тяжёлых деталей от обычных.
Какие детали считаются крупногабаритными
Единого ГОСТ-порога нет, но в производстве принято деление:
Категория | Габариты | Масса | Типовые примеры |
|---|---|---|---|
Крупные | 800-3000 мм | 0,5-10 т | Плиты, корпуса редукторов, фланцы, шкивы |
Особо крупные | 3000-12000 мм | 10-100 т | Станины, рамы, обечайки, балки |
Главный признак - деталь уже нельзя обработать на универсальном станке нормальной серии: не хватает хода стола, вылета шпинделя или грузоподъёмности. Сюда же относят детали "нефизические" для обычных станков по соотношению размеров: тонкую плиту 2000х1000х20 мм или кольцо диаметром 3 метра со стенкой 15 мм.
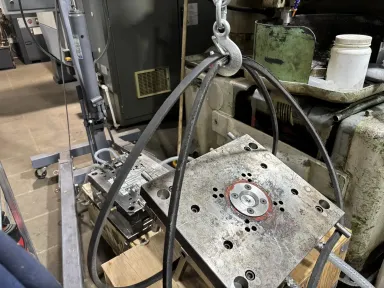
Чем обрабатывают крупногабарит: парк оборудования
Портальные (двухстоечные) фрезерные станки с ЧПУ
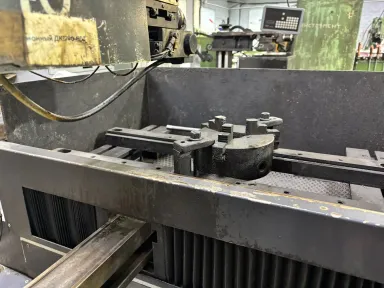
Рабочий орган перемещается по мосту над неподвижным столом. Зона обработки - от 2х4 до 4х8 метров и больше, грузоподъёмность стола 10-20 тонн. Портал - основной станок для плит, станин, рам: за один-два установа фрезеруются обе плоскости, пазы, уступы, канавки, сверловка. С приставными фрезерными головками обрабатываются и боковые грани, то есть пять из шести сторон детали.
Карусельные (токарно-карусельные) станки
Вертикальный поворотный стол диаметром 1600-5000 мм: деталь лежит на столе и прижимается собственным весом - прогиб исключён, что критично для тяжёлых фланцев, колец, зубчатых венцов. Точение наружного и внутреннего контуров, торцов, расточка отверстий и выточек - всё за один установ.
Горизонтально-расточные станки
Инструмент для крупных корпусных: расточка соосных подшипниковых отверстий редукторов, букс, опор на разносе в несколько метров. Модели с выкатным поворотным столом работают с корпусами до 10-15 тонн, станки с полольной плитой позволяют обрабатывать корпуса, которые вообще не снимают с фундамента.
Продольно-фрезерные станки
Специализация - длинномер: направляющие, балки, столы, плиты длиной до 6-12 метров, где нужна плоскостность и параллельность на всей длине.
Для заказчика важно другое: наличие связки "портал + карусель + расточной" закрывает практически любую геометрию крупногабарита, а возможность выездной обработки решает случай, когда деталь физически нельзя перевезти.
Состав станочного парка, размеры зон обработки и грузоподъёмности опубликованы в разделе механическая обработка металла.
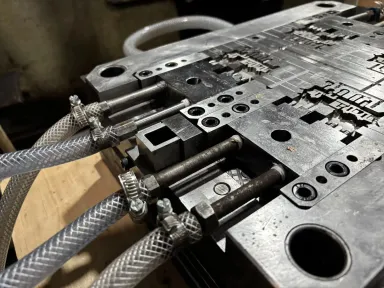
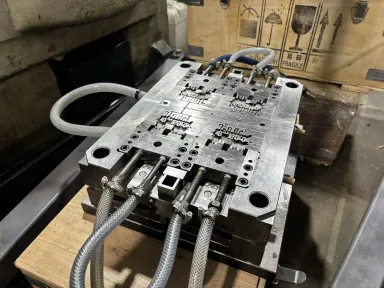
Механическая обработка детали плита: типовой техпроцесс
Плита - самый ходовой крупногабарит: основания оборудования, столы, фундаментные и крепёжные плиты, кондукторные плиты. Разберём маршрут на примере плиты 1500х800х60 мм, сталь 45, требования: параллельность плоскостей 0,08 мм, плоскостность 0,1 мм, Т-образные пазы, отверстия и резьбы.
№ | Операция | Содержание | Оборудование |
|---|---|---|---|
005 | Заготовительная | Резка листа или проката с припуском 5-8 мм на сторону | Плазменная/газовая резка |
010 | Термообработка | Отжиг (снятие напряжений после резки) | Печь |
015 | Портально-фрезерная | Черновое фрезерование обеих плоскостей, съём по 2-3 мм с каждой стороны | Портал с ЧПУ |
020 | Технологическая выдержка | 12-24 ч - выход остаточных напряжений | - |
025 | Портально-фрезерная | Чистовое фрезерование обеих плоскостей: толщина в размер, параллельность 0,08 мм | Портал с ЧПУ |
030 | Портально-фрезерная | Фрезерование пазов, Т-пазов, уступов, кромок | Портал с ЧПУ |
035 | Сверлильная с ЧПУ | Отверстия, зенковки, резьбы по программе | Портал/сверлильный ЧПУ |
040 | Слесарная | Зачистка заусенцев, притупление кромок | Верстак |
045 | Контрольная | Толщина, плоскостность по поверочной линейке и уровню, координаты отверстий | Стол ОТК |
Ключевая пара операций - 015 и 025. Толстый лист после резки всегда "поведёт": внутренние напряжения металла перераспределяются, и плита выгибается винтом. Поэтому черновые плоскости фрезеруют с обеих сторон, дают металлу "отдохнуть" и только затем выводят чистовую геометрию.
Попытка выфрезеровать плоскостность 0,08 мм за один проход из свеженарезанной заготовки означает, что через месяц плита будет "пропеллером" - мы сталкиваемся с этим регулярно при входном контроле деталей, обработанных в обход технологии.
Материалы типовых плит: Ст3 и 09Г2С для оснований, сталь 45 и 40Х для нагрузленных, бронза и капролон - для направляющих и скользящих опор.
Особенности технологии крупногабарита
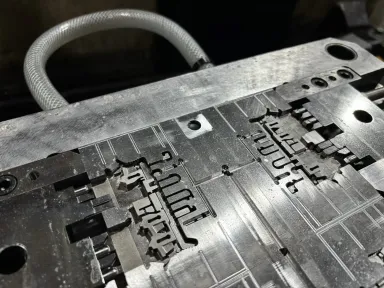
Базирование и выверка. Плиту или корпус нельзя просто "зажать в тиски": деталь устанавливается на регулируемые опоры-домкраты и выверяется по уровню и индикатору. Схема опор рассчитывается, чтобы исключить провисание под собственным весом - длинномерная балка на двух опорах прогнётся на десятые доли миллиметра ещё до включения шпинделя.
Переустановы и реперные метки. Деталь массой 5 тонн кантуют краном, и каждый переворот - риск потерять базу. На ЧПУ проблема решается щупом: датчик касания автоматически находит фактическое положение детали и пересчитывает ноль программы. Вручную такой привяз по заготовке размером 3 метра занимает часы и даёт погрешность.
Тепло. Несколько часов непрерывного фрезерования нагревают деталь неравномерно: локальный нагрев зоны резания на 10-15 градусов поднимает поверхность на 0,02-0,05 мм. Поэтому чистовые размеры контролируются на остывшей детали, а программы закладывают охлаждение и паузы.
Напряжения в сварных конструкциях. Сварная станина после черновой обработки "стреляет" обязательно: без отжига или вибростарения допуск на чистовых поверхностях не продержится. Это стоит закладывать в маршрут заранее, а не выяснять постфактум.
Логистика массы. Каждое перемещение - это строповка, кран, защита обработанных поверхностей от строп мягкими стропами и накладками. Ходовая обработка (перемещение стола с многотонной деталью) ограничена инерцией: режимы резания подбираются иначе, чем на лёгких деталях.
Механическая обработка деталей на станках ЧПУ: что это даёт крупногабариту
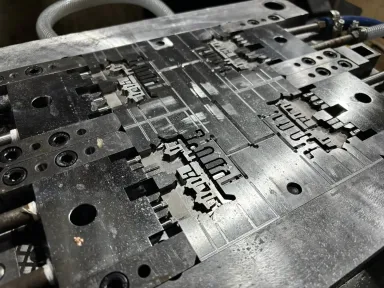
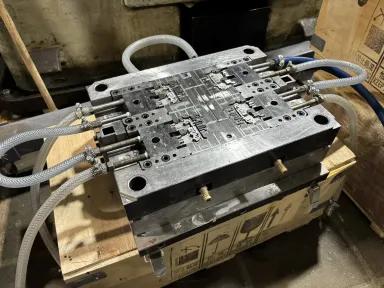
Механическая обработка деталей на станках ЧПУ применительно к тяжёлым заготовкам снимает главные риски класса:
Автоматический привяз нуля щупом - переустановы без потери координат, измерение фактического положения и формы заготовки прямо на столе;
Повторяемость партий - повторный заказ плиты или корпуса через полгода воспроизводится по сохранённой управляющей программе с точностью станка;
Сложная геометрия - контурные пазы, карманы, сопряжения поверхностей и 3D-переходы, которые вручную на портале не выполнить или выполнять неделями;
Компенсация - программная коррекция на износ инструмента, температурный дрейф, неравномерный припуск литой или сварной заготовки;
Встроенный контроль - межоперационное измерение тем же щупом без снятия детали со стола.
Для единичного крупногабарита ЧПУ даёт ещё и экономию подготовительно-заключительного времени: вместо выверок и шаблонов - модель, постпроцессор, запуск.
Где заказать в Москве: логистика крупногабарита
Механическая обработка габаритных деталей из металла в Москве и области имеет особенность - транспортную. Не всякий перевозчик возьмёт груз 6 метров и 8 тонн, не в каждом цеху есть кран нужной грузоподъёмности для разгрузки.
Мы принимаем заготовки с выгрузкой краном, сами организуем доставку по Москве и области и при необходимости делаем выездную обработку на площадке заказчика - для станин и рам, которые economically нецелесообразно или невозможно везти.
Это же касается обратной отгрузки: готовая плита приезжает с протоколом контроля, а не с устным "всё ок".
Типичные ошибки заказов на крупногабарит
Заниженные допуски "на всякий случай". Плоскостность 0,02 мм на плите 3 метра - это калибровка на поверочной плите, цена x3. Часто реальной работе достаточно 0,1 мм;
Сварная заготовка без отжига в надежде "продержится" - поведёт после черновой, и черновой припуск уже потрачен;
Отсутствие на чертеже мест под строповку и баз - кантователи придумываются на месте, обрабатываются поверхности царапаются;
Требование "всё за один установ" для детали 6 метров - физически невыполнимо, нужно сразу проектировать базы под переустанов;
Заказ чистовой обработки до отжига у смежника - последовательность нарушена на старте, дальше её не восстановить.
Рассчитаем ваш крупногабарит: портал и карусель в наличии
Мы берём в обработку детали массой до 10 тонн и габаритами до 4х8 метров: портальный фрезерный станок с ЧПУ, карусельная группа, расточное оборудование, кооперация по отжигу и качественному контролю.
Механическая обработка крупногабаритных деталей у нас - это полный цикл: анализ чертежа, при необходимости - правка конструкции под технологичность, маршрут с учётом напряжений и тепловой стабильности, изготовление, контроль с протоколом.
Пришлите чертёж плиты, станины, корпуса или фланца - технолог проверит технологичность и в течение 2 часов вернёт расчёт: маршрут операций, оборудование, допуски, которые выдержим, стоимость и срок. Для крупногабарита бесплатный расчёт особенно важен: цена ошибки на тяжёлой заготовке несопоставима со стоимостью часа работы инженера.
Размеры зон обработки, примеры выполненных плит и станин, порядок приёма и доставки грузов - на странице механическая обработка металла.