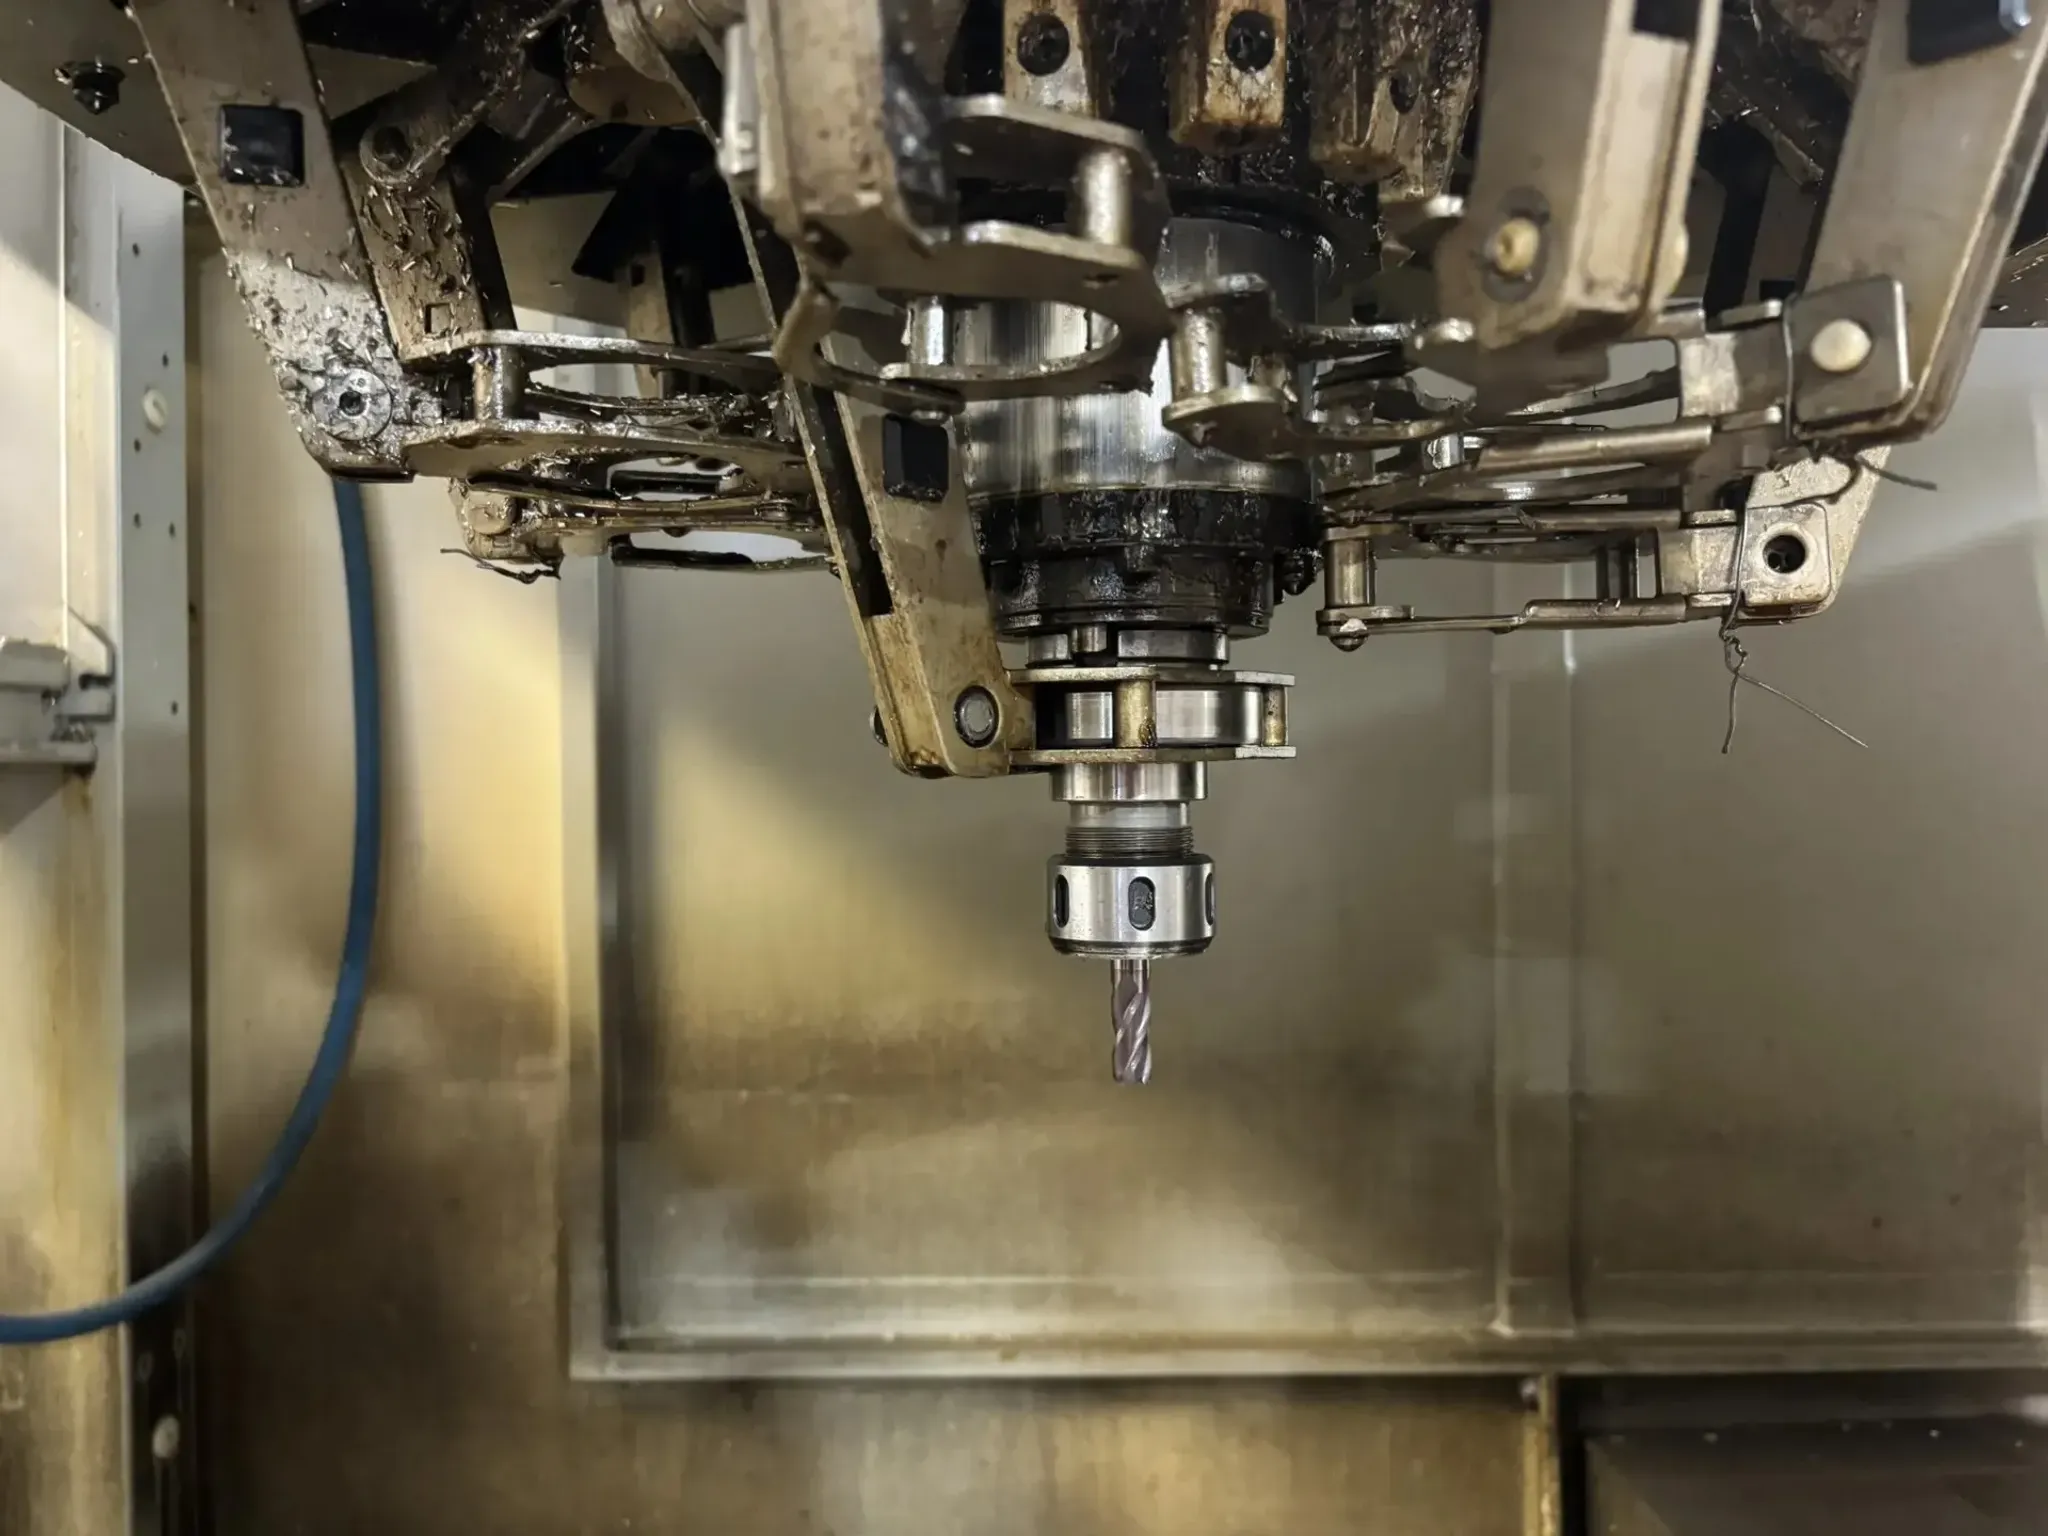
Резание - самый распространённый метод обработки металлов в мире. По этой технологии изготавливается до 80% всех деталей машиностроения: валы, корпуса, фланцы, втулки, шестерни. Метод универсален, точен и предсказуем, но только при грамотном выборе инструмента и режимов.
Разберём, как работает процесс резания на уровне физики, какие инструменты применяются и какая точность реально достижима - это основы механической обработки металла, которые помогут заказчику грамотно ставить задачи подрядчику.
Суть метода: что происходит с металлом при резании
Механическая обработка металлов резанием - это процесс удаления припуска с заготовки режущим клином. Инструмент под действием силы врезается в материал и деформирует его слой, который отделяется в виде стружки.
В процессе участвуют три поверхности:
обрабатываемая - слой, который ещё предстоит снять;
обработанная - поверхность, полученная после прохода инструмента;
поверхность резания - переходная зона между ними, формируемая главной режущей кромкой.
Ключевой момент - стружкообразование. Металл перед кромкой сжимается, сдвигается по плоскости скалывания и завивается в стружку. В зоне контакта температура достигает 600-1000°C в зависимости от материала и скорости. Именно поэтому к инструменту предъявляются требования не только по твёрдости, но и по красностойкости - способности держать режущие свойства при нагреве.
Кинематика резания: два движения, формирующие деталь
Любая операция резания строится на сочетании двух движений:
Главное движение (резание) - вращательное или возвратно-поступательное, обеспечивающее снятие стружки. У токарных станков вращается деталь, у фрезерных и сверлильных - инструмент.
Движение подачи - перемещение инструмента или заготовки, обеспечивающее непрерывность резания.
К ним добавляется третий параметр - глубина резания (t), то есть толщина снимаемого слоя за один проход. Соотношение скорости, подачи и глубины определяет производительность, износ инструмента и качество поверхности. Увеличение любого из параметров ускоряет обработку, но требует пересчёта остальных - это и есть подбор режимов резания, одна из ключевых компетенций технолога.
Виды обработки резанием
Метод механической обработки деталей резанием объединяет несколько базовых операций:
Точение - резец движется вдоль вращающейся заготовки. Тела вращения: валы, оси, втулки, диски.
Фрезерование - вращающаяся многолезвийная фреза обрабатывает поступательно движущуюся деталь. Плоскости, пазы, контуры, карманы.
Сверление и растачивание - получение и калибровка отверстий.
Строгание и долбление - возвратно-поступательное движение резца, плоские поверхности и пазы в единичном производстве.
Протягивание - многозубый инструмент за один проход формирует шлицы, шпоночные канавки, точные профили.
Распиловка - разделение заготовки на мерные части.
На практике операции комбинируются. Например, корпусная деталь проходит фрезерование базовых плоскостей, сверление крепёжных отверстий и растачивание посадочных мест - в правильной последовательности, чтобы погрешности предыдущих этапов не влияли на финальную точность.
С примерами технологических цепочек можно ознакомиться в разделе механической обработки металла - там показано, как операции увязываются в единый производственный маршрут.
Инструменты механической обработки металла: материалы и геометрия
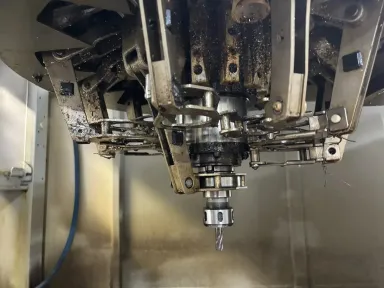
Инструмент - главный фактор экономики резания: на него приходится до 30% себестоимости механообработки. Разберём, из чего и как его делают.
Материалы режущей части
Материал | Примеры марок | Скорость резания | Типовое применение |
|---|---|---|---|
Углеродистая сталь | У10, У12 | до 15 м/мин | Ручной инструмент, слесарные работы |
Быстрорежущая сталь (HSS) | Р6М5, Р18 | 20-40 м/мин | Свёрла, метчики, сложный профиль |
Твёрдый сплав | ВК6, ВК8, Т15К6 | 100-300 м/мин | Сменные пластины, основной промышленный стандарт |
Минералокерамика | ВОК-60, CT | 300-600 м/мин | Чистовое точение стали и чугуна |
Композит на основе КНБ | Композит 01, 10 | 500-1000 м/мин | Закалённые стали, чугуны |
Поликристаллический алмаз | PCD | до 2000 м/мин | Цветные металлы, композиты |
Твёрдые сплавы сегодня - индустриальный стандарт: около 70% лезвийного инструмента выпускается со сменными многогранными пластинами (СМП). Изношенную грань меняют за секунды без переточки - это сокращает простои станка.
Геометрия режущего клина
Форма резца определяется тремя углами:
Передний угол (γ) - чем он больше, тем легче сходит стружка, но тем слабее кромка. Для стали +8...+15°, для твёрдых материалов - отрицательные значения.
Задний угол (α) - снижает трение задней поверхности о деталь, обычно 6-12°.
Главный угол в плане (φ) - определяет соотношение толщины и ширины стружки, влияет на стойкость.
Правильная геометрия решает конкретные проблемы: отрицательный передний угол гасит выкрашивание при прерывистом резании, стружколомающие канавки предотвращают запутывание стружки, а износостойкие покрытия (TiN, TiAlN, AlCrN) увеличивают ресурс пластины в 2-3 раза.
Технология: режимы резания и их баланс
Режим резания - это тройка параметров, задаваемых станку:
Скорость резания (V) - окружная скорость точки кромки, м/мин. Главная цифра для производительности.
Подача (S) - перемещение инструмента за оборот или минуту, мм/об или мм/мин.
Глубина резания (t) - толщина снимаемого слоя, мм.
Классическая стратегия: черновой проход - максимальная глубина и подача при умеренной скорости, чистовой - минимальная глубина и подача при высокой скорости. Так достигается баланс: 80% припуска уходит быстро и дёшево, а финальная поверхность формируется острой кромкой с минимальным износом.
Дополнительные факторы технологии:
СОЖ (смазочно-охлаждающая жидкость) - снижает температуру в зоне резания на 30-40%, улучшает чистоту поверхности. Обязательна для вязких сталей и нержавейки.
Стойкость инструмента - время работы кромки до затупления. Задание периодов смены пластин - основа стабильного качества партии.
Жёсткость системы СПИД (станок-приспособление-инструмент-деталь) - слабое закрепление вибраций сводит точность даже при идеальных режимах.
Механическая обработка поверхности металла: точность и шероховатость
Качество детали описывается двумя группами параметров.
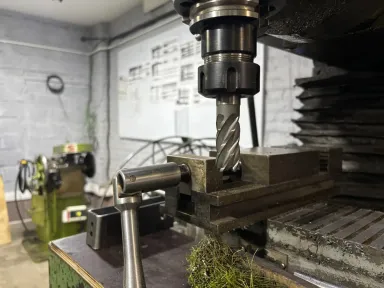
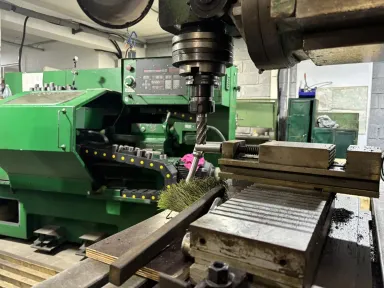
Точность размеров - регламентируется квалитетами (IT). Обычное точение и фрезерование дают IT7-IT9, чистовое шлифование после резания - IT5-IT6. Для посадочных мест подшипников и прецизионных пар этого достаточно; там, где нужен микронный уровень, резание комбинируют с абразивными операциями.
Шероховатость поверхности - измеряется параметром Ra (среднее арифметическое отклонение профиля, мкм):
Операция | Достижимая Ra, мкм |
|---|---|
Черновое точение | 6,3-12,5 |
Получистовое точение | 2,5-6,3 |
Чистовое точение | 1,25-2,5 |
Фрезерование чистовое | 1,25-2,5 |
Развёртывание | 0,8-1,6 |
Что влияет на качество поверхности при механической обработке поверхности металла резанием:
скорость резания - рост скорости снижает наростообразование и улучшает чистоту;
подача - каждый лишний 0,1 мм/об грубость поверхности;
износ кромки - затупившийся инструмент мнёт, а не режет металл;
вибрации - оставляют волнистость и рябь на поверхности.
Отсюда практический вывод для заказчика: заявленные в чертеже Ra и допуски должны соответствовать выбранной технологии. Если подрядчик обещает Ra 0,4 после чистового точения - это красный флаг: такая шероховатость достижима только шлифованием или хонингованием.
Проверить соответствие операций заявленным требованиям можно по технологическим картам подрядчика - например, в описании механической обработки металла указано оборудование и перечень операций с достижимой точностью.
Типичные проблемы резания и как их решают
Образование нароста на кромке (вязкие стали, низкие скорости) - решается повышением скорости и применением СОЖ.
Вибрации и волнистость - сокращение вылета инструмента, демпфирующие оправки, коррекция режимов.
Быстрый износ пластин - пересчёт скорости вниз, смена марки твёрдого сплава под материал, контроль перебивок заготовки.
Увод отверстия при сверлении - зацентровка, сверление с кондуктором, предварительное рассверливание.
Деформация тонкостенных деталей - занижение сил резания за счёт многопроходных схем и специальных захватов.
Каждая из этих проблем решается на уровне технологии - и именно здесь проявляется разница между «просто станком» и производством с инженерной поддержкой.
Итоги
Резание - универсальный и точный метод: от чернового обдирочного прохода до IT7 и Ra 1,25 на финише.
Качество определяется связкой «инструмент + режимы + жёсткость»: экономия на любом звене оборачивается браком.
Требования чертежа должны совпадать с возможностями технологии - проверяйте это до запуска в производство.
Нужны токарные или фрезерные работы? Пришлите чертёж - технологи подберут оптимальные операции, инструмент и режимы резания, рассчитают стоимость и сроки изготовления партии. Запросить расчёт и ознакомиться с возможностями производства можно на странице механической обработки металла.