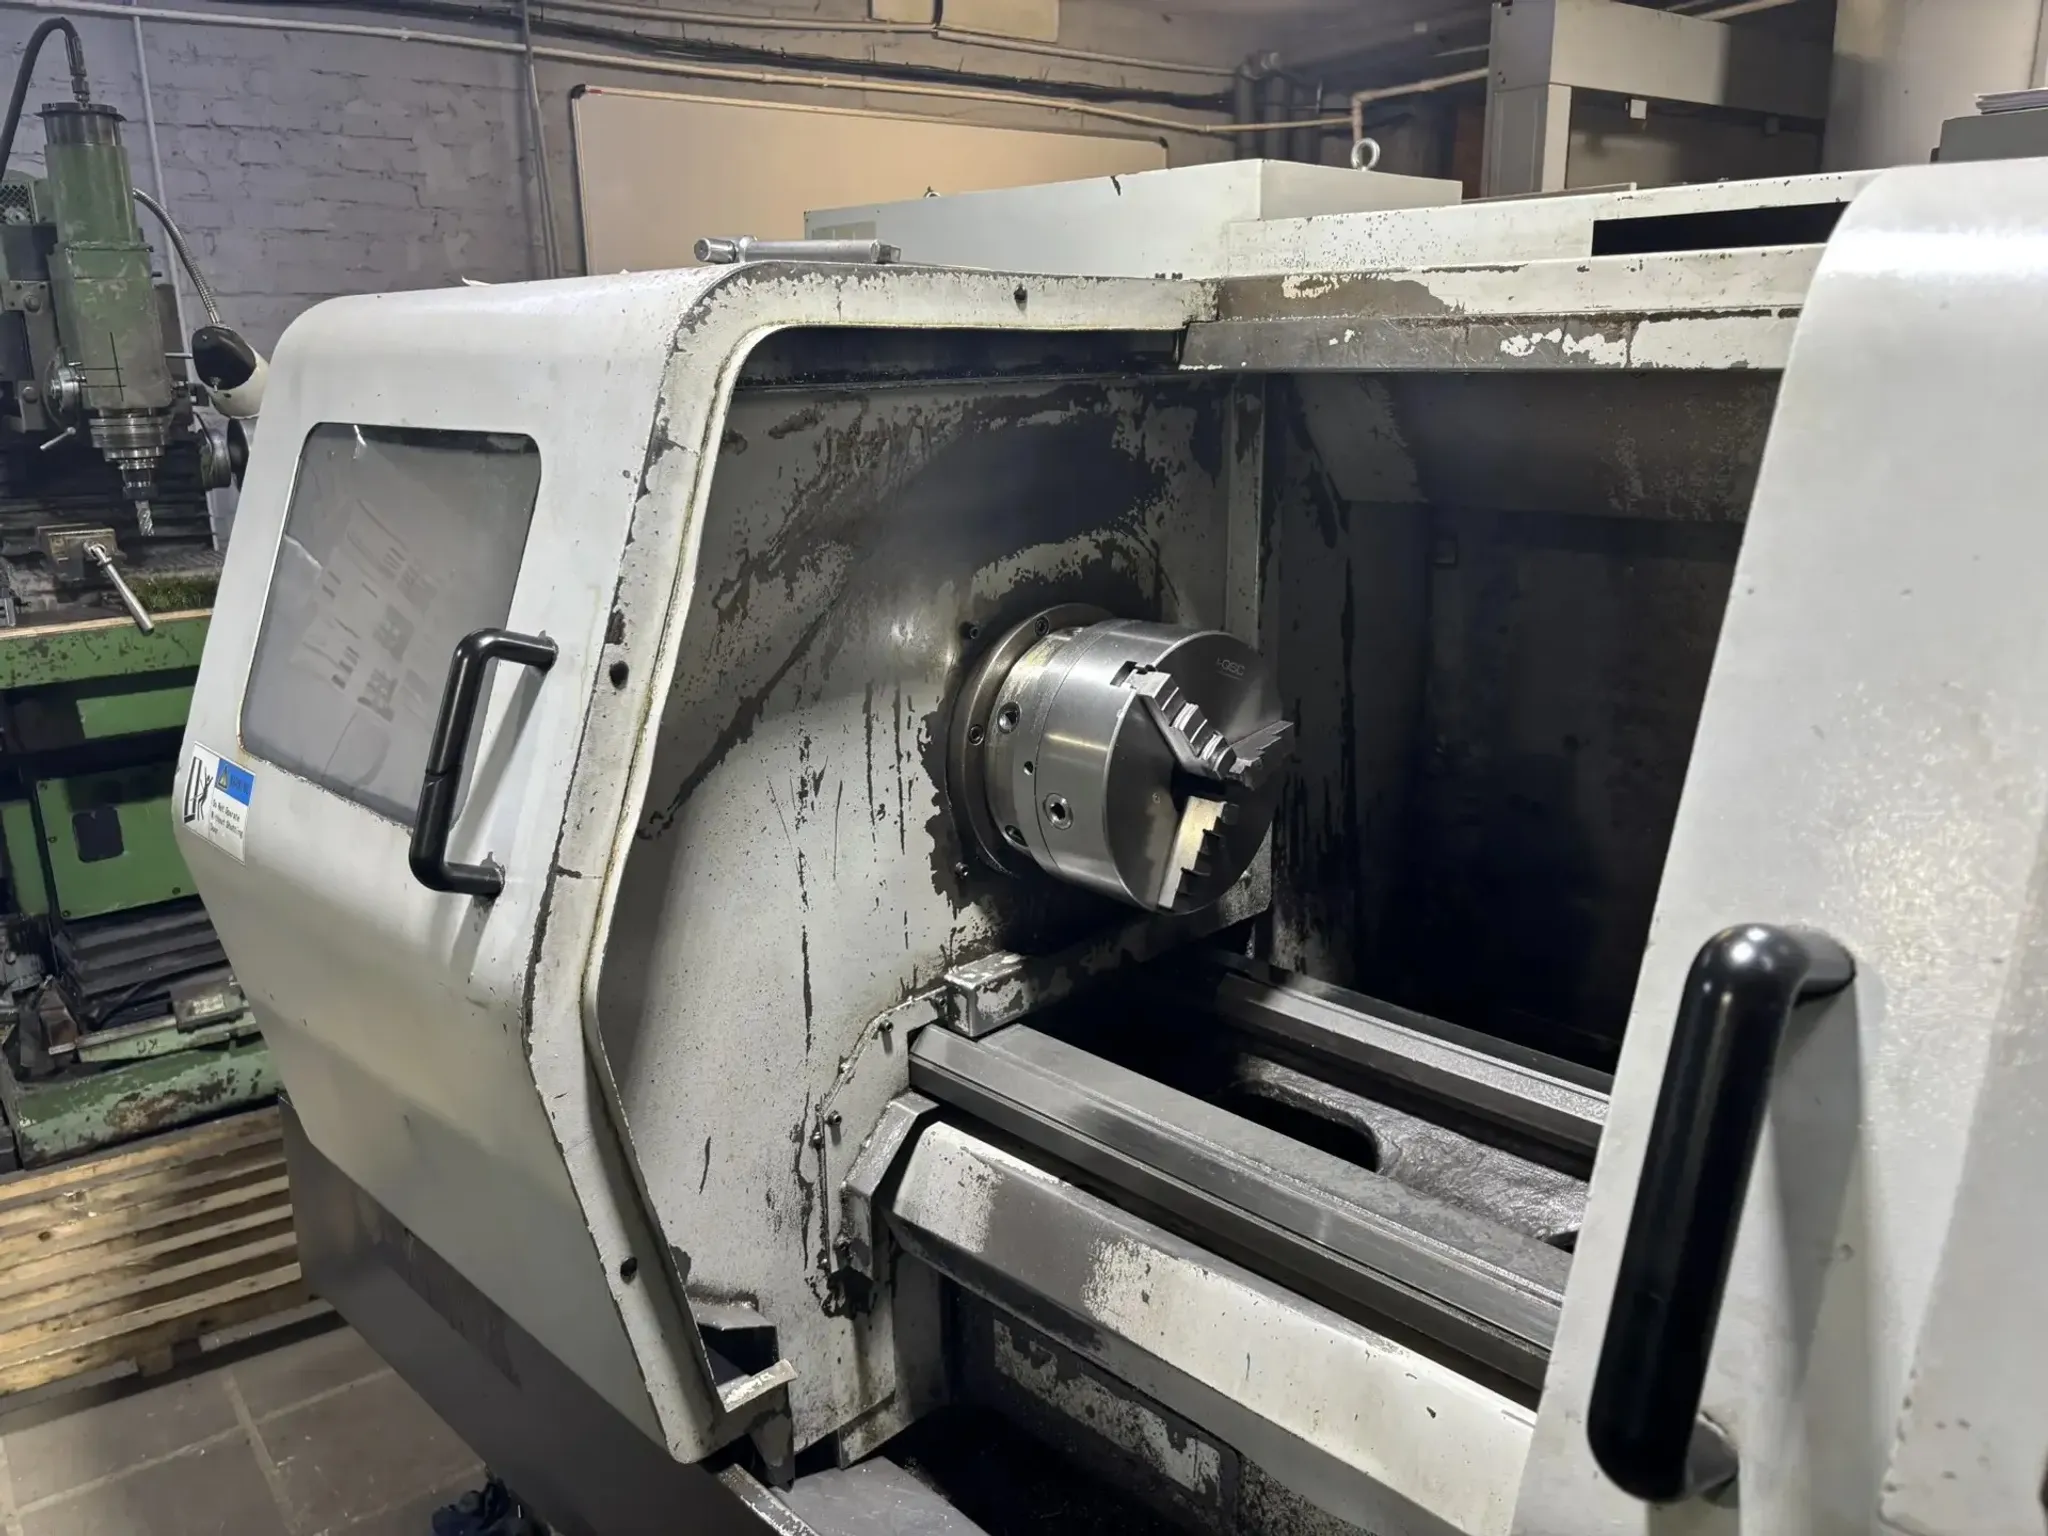
Вал - самая массовая деталь машиностроения: роторы электродвигателей, шпиндели станков, валы редукторов, оси колёсных пар.
От того, насколько точно выдержаны посадочные шейки и соосность поверхностей, зависит ресурс всего узла: перекос шейки на сотые доли миллиметра оборачивается вибрацией подшипника и его выходом из строя через считанные месяцы.
Полный технологический процесс механической обработки детали типа вал - от выбора заготовки до приёмки ОТК, - который можно взять за основу при заказе или проверке производства.
Конструктивные особенности и требования к валам
Вал - тело вращения, у которого длина обычно превышает диаметр, с одной или несколькими ступенями. Типовые элементы конструкции:
Посадочные шейки - под подшипники (k6, m6) и под сопрягаемые детали (h6, n6);
Резьбовые участки - для гаек и крепежа;
Шпоночные пазы или шлицы - для передачи момента;
Центровые отверстия - технологические базы для обработки и последующего ремонта;
Канавки для выхода шлифовального круга и резьбы, фаски, галтели.
Основные требования по точности: допуск радиального биения шеек 0,01-0,03 мм, шероховатость посадочных поверхностей Ra 0,4-1,6, допуск формы (круглость, цилиндричность) в пределах трети допуска размера. Именно сочетание высоких допусков и жёстких требований к соосности делает изготовление вала инженерной задачей, а не просто "обточкой прутка".
Выбор заготовки: с чего начинается техпроцесс
Механическая обработка заготовок деталей типа вал начинается с правильного выбора способа их получения - от этого зависит 40-60% себестоимости:
Горячекатаный прокат (круг) - оптимально для единичного и мелкосерийного производства, гладких валов малой ступенчатости. Диаметр заготовки берётся больше максимального диаметра детали на суммарный припуск (обычно +4-6 мм);
Калиброванный прокат - для гладких валов с минимальными припусками, особенно под бесцентровое шлифование;
Горячая штамповка или поковка - для ступенчатых валов в серийном производстве и тяжело нагруженных валов, где важна направленность волокон металла. Форма заготовки приближается к форме детали, отходы падают с 40-50% до 10-15%;
Кованый прокат с УЗК-контролем - для крупных роторных валов, где требуется проверка на внутренние дефекты.
Типовые материалы: стали 45, 40Х, 40ХН, 38ХН3МФА (для высоконагруженных), 12ХН3А (под цементацию), 20Х13 и другие нержавеющие - для агрессивных сред.
Технологический процесс механической обработки вала: маршрут
Рассмотрим маршрут на примере типового ступенчатого вала редуктора: сталь 45, максимальный диаметр Ø60, посадочные шейки Ø40k6 и Ø30k6, длина 250 мм, шпоночный паз, улучшение до 230-260 HB. Классический технологический процесс механической обработки детали вал включает следующие операции:
№ | Операция | Содержание | Оборудование |
|---|---|---|---|
005 | Заготовительная | Отрезка круга Ø65 в размер 255 мм | Ленточнопильный |
010 | Токарно-винторезная | Установ за патрон: подрезка торца, зацентровка | 16К20 |
015 | Токарно-винторезная | Переустанов: подрезка второго торца в размер, зацентровка | 16К20 |
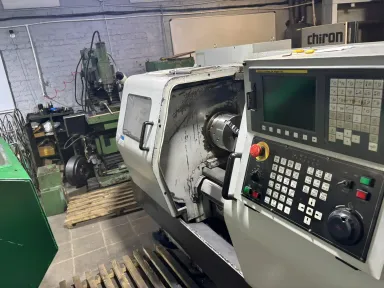
020 | Токарная с ЧПУ | Черновое и получистовое точение всех ступеней в базовых центрах с поводковым хомутом; проточка канавок, фаски | Токарный ЧПУ |
025 | Фрезерная | Фрезерование шпоночного паза 12N9 | Фрезерный ЧПУ, делительная головка |
030 | Термообработка | Улучшение 230-260 HB | Печь |
035 | Центрошлифовальная | Правка центровых отверстий после ТО | Центрошлифовальный |
040 | Круглошлифовальная | Шлифование шеек Ø40k6, Ø30k6 | 3М151 |
045 | Моечная | Очистка от СОЖ и абразива | Моечная машина |
050 | Контрольная | Размеры, биение, шероховатость | Стол ОТК |
Ключевые технологические решения
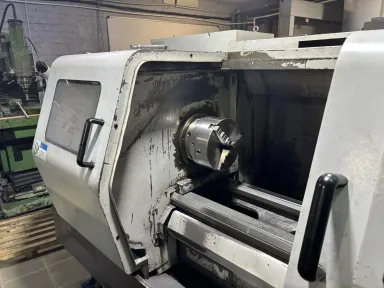
Базирование в центрах - главная особенность обработки валов. С операции 020 деталь устанавливается в центровые отверстия: это обеспечивает принцип постоянства баз - все поверхности обтачиваются и шлифуются относительно одной оси, поэтому биение шеек получается автоматически, без выверок. Центровые отверстия остаются на детали как ремонтная база.
Черновая и чистовая стадии разделены термообработкой. При съёме основного припуска в заготовке перераспределяются внутренние напряжения; без паузы и последующего исправления баз коробление "выстрелило" бы на чистовом шлифовании.
Правка центров после закалки - обязательная операция, которую часто пропускают в кустарном производстве. Если центровое отверстие деформировано, весь достигнутый на точении уровень соосности теряется.
Запас на шлифование - 0,35-0,45 мм на диаметр оставляется перед термообработкой: его должно хватить на устранение коробления после закалки, но не больше, чтобы не удлинять шлифование.
Такой маршрут - не теория, а ежедневная практика: перечень применяемого токарного, фрезерного и шлифовального оборудования для обработки валов приведён в разделе механическая обработка металла.
Особенности обработки длинных и жёстких валов
Когда длина вала превышает 10-12 диаметров, маршрут корректируется:
Люнеты - подвижный или неподвижный люнет исключает прогиб под действием силы резания;
Двусторонняя подача при точении - обработка от середины к обоим торцам halves прогиб;
Обкатка или правка проката перед точением - кривизна заготовки более 0,5-1 мм/м не снимется резцом без лишних проходов;
Естественное или искусственное старение между черновой и чистовой стадиями для ответственных роторных валов.
Шлицевые валы дополнительно проходят шлицефрезерование и шлицешлифование, резьбовые - нарезание или накатывание резьбы до термообработки с последующей калибровкой.
Контроль качества вала
Приёмка шлифованных валов включает:
Размеры шеек - микрометры рычажные, гладкие микрометры, скобы индикаторные;
Радиальное и торцевое биение - проверка в призмах или центрах с индикаторной головкой;
Шероховатость - профилометр или сравнение с образцами;
Твёрдость - твёрдомер по Роквеллу/Бринеллю в указанном на чертеже месте;
Документы - сертификаты на металл, при требовании - протоколы УЗК.
Отдельная тема - механическая обработка деталей машин в целом: валы редко приходят в одиночку, обычно их сопровождают шестерни, втулки и корпуса узла, и все они требуют единого уровня технологической культуры.
Именно поэтому мы работаем с комплектом чертежей, а не с разрозненными позициями: полный перечень направлений и примеры выполненных узлов смотрите на странице механическая обработка металла.
Изготовим вал по вашему чертежу
Изготовление валов - профильное направление нашего производства: токарные станки с ЧПУ и универсальные, круглошлифовальное оборудование, полный цикл с фрезерованием пазов и шлицев, кооперация по термообработке. Работаем по чертежу, эскизу или образцу: восстановим размеры с готовой детали, при необходимости сами разработаем техпроцесс и карту контроля.
Пришлите чертёж вала - в течение рабочего дня получите расчёт стоимости и сроков. Изготовим единичную деталь или партию, включая термическую обработку и шлифование посадочных шеек.
Оборудование, допуски, которые мы стабильно держим, и порядок оформления заказа - на странице механическая обработка металла.