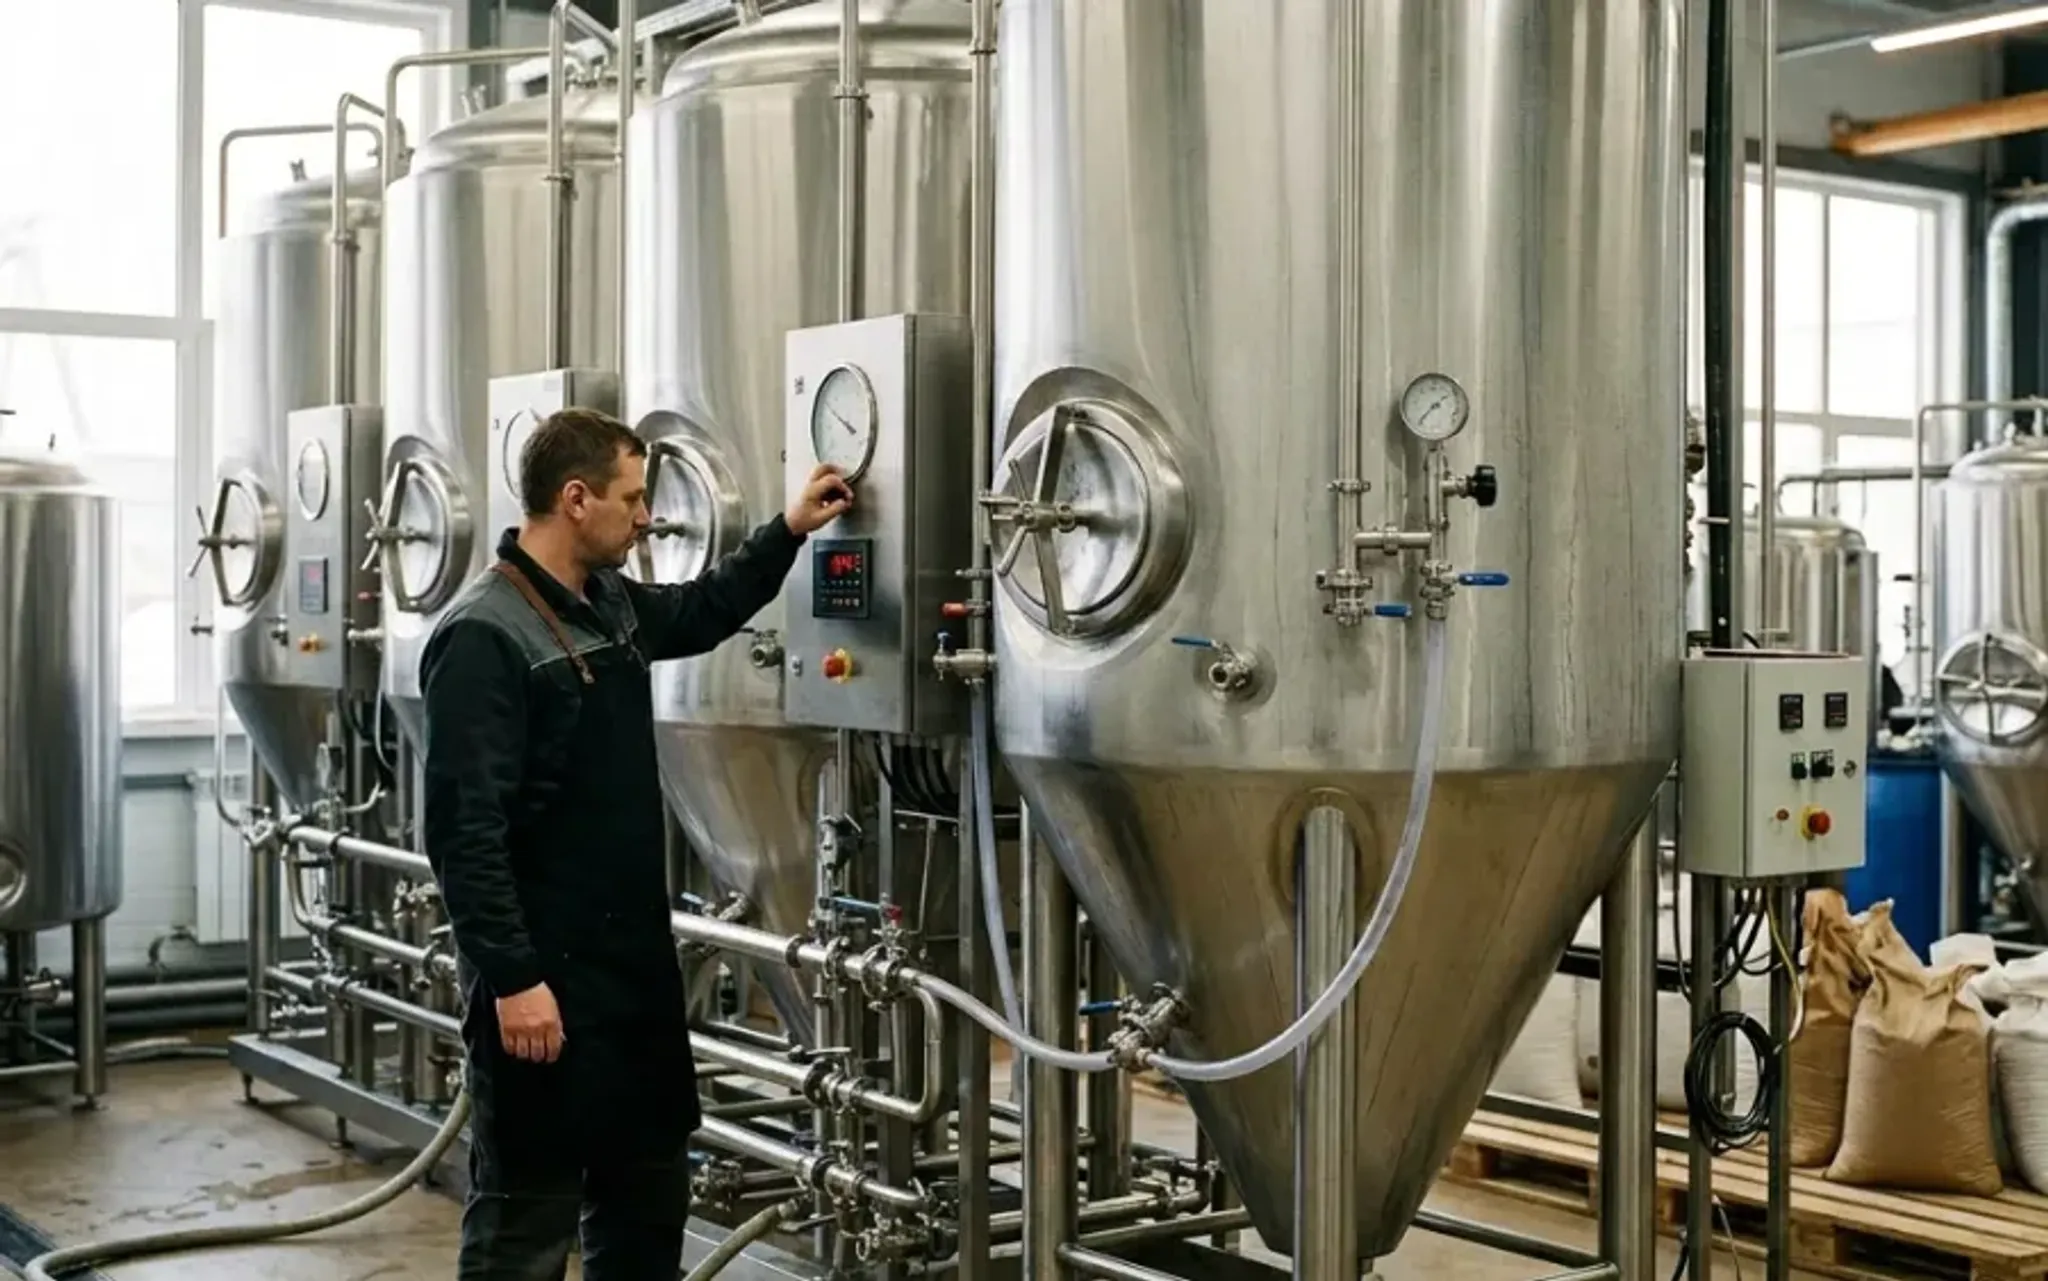
Металлические конусы являются ключевым элементом цилиндро-конических танков (ЦКТ), предназначенных для главного брожения, дображивания и осветления пива. Коническая нижняя часть ёмкости обеспечивает естественное осаждение дрожжей и их последующее удаление через донный клапан без нарушения герметичности системы. Основные материалы - коррозионно-стойкие аустенитные стали по ГОСТ 5632-2014, обеспечивающие гигиеничность и устойчивость к агрессивным моющим средам.
Назначение и принцип работы
Конус в пивоваренной промышленности представляет собой сварную обечайку в форме усечённого конуса, устанавливаемую в нижней части бродильных и дображивающих танков. Основная технологическая функция конической части - сбор и концентрирование осадка (дрожжевой биомассы, белковых коагулятов, хмелевых смол) в узкой нижней зоне.
Преимущества конусной конструкции:
ускоренное осветление пива за счёт ламинарного оседания взвеси к центру конуса;
возможность многоступенчатого отбора дрожжей (верхний слой - жизнеспособные клетки для засева, нижний - автолизат);
эффективная CIP-мойка (Cleaning In Place) благодаря минимальному количеству застойных зон;
компактное размещение оборудования в производственных цехах (ЦКТ имеют высокое соотношение высоты к диаметру).
Основные нормативные документы
Производство и эксплуатация металлических конусов для пищевого оборудования регламентируется следующими документами:
ТР ТС 021/2011 "О безопасности пищевой продукции" - устанавливает общие санитарно-гигиенические требования к материалам, контактирующим с пищевой продукцией;
ГОСТ 5632-2014 "Легированные нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные" - определяет марки сталей, химический состав и механические свойства;
ГОСТ 22706-77 (справочно) - листы стальные с полированной поверхностью (нормирует классы шероховатости);
ГОСТ 25973-83 "Аппараты колонные. Общие технические условия" - содержит требования к сварным обечайкам и днищам ёмкостного оборудования;
ГОСТ Р 51330.12-99 - требования к электрооборудованию взрывоопасных зон (применимо к площадкам установки ЦКТ с учётом выделения CO2);
Р 50.2.028-2003 "ГСИ. Неразрушающий контроль. Сварные соединения. Радиографический метод" - методы контроля качества сварных швов.
Материалы изготовления
Для конусов ЦКТ применяются аустенитные нержавеющие стали. Выбор конкретной марки зависит от объёма танка, типа моющих растворов и режима эксплуатации.
Отечественные марки по ГОСТ 5632-2014
Марка стали | Применение | Химический состав (массовая доля, %) |
|---|---|---|
08Х18Н10 | Конусы малых и средних ЦКТ, дрожжевые танки | C ≤0,08; Cr 17-19; Ni 9-11; Ti ≤0,5 |
12Х18Н10Т | Танки с периодическими высокотемпературными стерилизациями | C ≤0,12; Cr 17-19; Ni 9-11; Ti 5·C до 0,7 |
03Х17Н14М3 | Крупнотоннажные ЦКТ, работа с агрессивными щелочными и кислотными моющими средствами | C ≤0,03; Cr 16-18; Ni 12-14; Mo 2,5-3,5 |
04Х17Н13М2 | Альтернатива 03Х17Н14М3 для сред с содержанием хлоридов | C ≤0,04; Cr 16-18; Ni 12-14; Mo 2-3 |
Зарубежные аналоги (справочно)
Современные импортные ЦКТ часто изготавливаются из сталей AISI 304 (аналог 08Х18Н10) и AISI 316L (аналог 03Х17Н14М3). Следует учитывать, что зарубежные стандарты (ASTM A240, EN 10088) имеют незначительные отличия по содержанию углерода, серы и фосфора, поэтому прямая замена требует проверки коррозионной стойкости в конкретных условиях.
Химический состав и его влияние на свойства
Ключевые легирующие элементы в составе аустенитных сталей для конусов:
Хром (17-19 %) - формирует пассивную оксидную плёнку, обеспечивающую основную коррозионную стойкость;
Никель (9-14 %) - стабилизирует аустенитную структуру, повышает пластичность и сопротивление межкристаллитной коррозии;
Молибден (2,5-3,5 % в сталях типа 316) - критически важен для устойчивости к питтинговой коррозии в средах с ионами хлора (жёсткая вода, некоторые моющие средства);
Титан (в сталях с индексом "Т") - связывает углерод в карбиды, предотвращая межкристаллитную коррозию в зоне термического влияния сварных швов;
Углерод - при содержании выше 0,03 % повышает склонность к выделению карбидов хрома, что снижает коррозионную стойкость сварных соединений.
Механические свойства
Нормативные значения для листового проката в состоянии после закалки (по ГОСТ 5632-2014):
Марка стали | Предел текучести σ0,2, МПа | Временное сопротивление σв, МПа | Относительное удлинение δ5, % | Ударная вязкость KCU, Дж/см² |
|---|---|---|---|---|
08Х18Н10 | ≥215 | ≥510 | ≥40 | ≥196 |
12Х18Н10Т | ≥215 | ≥510 | ≥40 | ≥196 |
03Х17Н14М3 | ≥205 | ≥500 | ≥40 | - |
04Х17Н13М2 | ≥215 | ≥510 | ≥40 | - |
Твёрдость поверхности после механической обработки и полировки обычно находится в пределах HB 140-180.
Геометрические параметры
Угол наклона образующей конуса к вертикали является критическим параметром, определяющим эффективность сбора дрожжей и скорость опорожнения танка.
Типовые значения углов:
60° - стандарт для большинства европейских производителей, обеспечивает хороший сбор осадка при минимальной высоте конической части;
70-75° - оптимальный компромисс между эффективностью опорожнения и габаритами танка;
80-85° - применяется в высокоскоростных процессах сбраживания, где требуется максимально быстрое удаление дрожжей для предотвращения автолиза.
Высота конуса составляет от 1 до 2 диаметров цилиндрической части ЦКТ. Общая высота танка с конусом может достигать 20-25 метров для ёмкостей объёмом 300-600 м³.
Технологические требования
Сварные соединения
Сварка обечаек конуса выполняется аргонодуговым методом (TIG) с использованием присадочной проволоки, близкой по составу к основному металлу. Требования к сварным швам:
отсутствие пор, подрезов, наплывов;
полное проплавление корня шва;
зачистка шва до уровня основного металла без образования углублений;
пассивация зоны термического влияния азотной кислотой или специализированными пастами для восстановления оксидной плёнки.
Требования к поверхности
Шероховатость внутренней поверхности конуса, контактирующей с продуктом, нормируется для обеспечения эффективной мойки и предотвращения адгезии микроорганизмов:
Ra ≤ 0,8 мкм - стандартное требование для зон контакта с пивом;
Ra ≤ 0,4 мкм - повышенное требование для стерильных зон и дрожжевых танков;
Ra ≤ 1,6 мкм - допустимо для наружных поверхностей и зон, не контактирующих с продуктом.
Арматура на конусе
В нижней точке конуса (вершине) устанавливается донный клапан. Стандартные типы:
Дисковый поворотный клапан (butterfly valve) - для быстрого отбора дрожжей;
Пробоотборный клапан с минимальным мёртвым объёмом;
Двойной седельный клапан (mixproof valve) - для безопасного отбора продукта без риска смешивания с моющими растворами;
Люк для механической очистки (обычно DN 400-500) для периодического обслуживания.
Области применения
Металлические конусы применяются в следующих типах оборудования:
Цилиндро-конические танки (ЦКТ)
главное брожение сусла при температуре 8-15 °C;
дображивание при 0-2 °C с карбонизацией;
осветление и стабилизация пива перед фильтрацией.
Дрожжевые танки (ДТ)
хранение маточных дрожжей;
разбраживание дрожжевого осадка;
приготовление дрожжевой суспензии заданной концентрации.
Танки для сбора пивного осадка
промежуточное хранение шламовых отходов;
сепарация дрожжей от белкового осадка.
Силосы и бункеры сыпучих компонентов (согласно объектам из справочника)
дозирование солода, хмеля, вспомогательных материалов;
конусная часть обеспечивает самотёчное истечение материала без сводообразования.
Контроль качества и испытания
Приёмка конусов включает следующие процедуры:
Визуальный и измерительный контроль - проверка геометрии, шероховатости, отсутствия поверхностных дефектов согласно Р 50.2.028-2003.
Неразрушающий контроль сварных швов:
радиографический метод (100 % продольных швов, 20-50 % кольцевых);
ультразвуковой контроль для толстостенных обечаек;
капиллярный контроль (цветная дефектоскопия) для аустенитных сталей.
Гидравлические испытания - заполнение водой под давлением 1,25-1,5 от рабочего (обычно 2-3 бар) с выдержкой не менее 30 минут.
Пневматические испытания - проверка герметичности уплотнений клапанов воздухом под давлением 0,6-1,0 МПа с обмыливанием.
Пассивация поверхности - обработка окислителями с последующей промывкой и контролем по остаточному содержанию свободного железа.
Ограничения и критические замечания
Стали типа 08Х18Н10 (AISI 304) не рекомендуется применять в средах с концентрацией хлоридов выше 200 мг/л и температурах выше 60 °C из-за риска питтинговой коррозии;
Использование углеродистых сталей с последующим эмалированием или футеровкой для конусов ЦКТ запрещено ТР ТС 021/2011 из-за невозможности обеспечения гигиенических требований;
Применение фторопластовых прокладок (ПТФЭ) в местах контакта с пивом ограничено из-за их способности сорбировать ароматические компоненты; предпочтительнее EPDM или силиконовые уплотнения, допущенные для пищевой промышленности;
Сварные швы без механической зачистки и полировки становятся очагами развития биоплёнок, которые не удаляются стандартными CIP-программами;
Запрещается применять для пассивации поверхности растворы на основе соляной кислоты - образующиеся хлориды вызывают коррозионное растрескивание под напряжением аустенитных сталей.
Аналоги и сопоставимость
При замене импортных конусов или подборе материалов для ремонта следует учитывать:
Зарубежная марка | Отечественный аналог | Особенности замены |
|---|---|---|
AISI 304 | 08Х18Н10 | Полная взаимозаменяемость по коррозионной стойкости |
AISI 304L | 03Х18Н11 | Более низкое содержание углерода, лучше для сварных конструкций |
AISI 316 | 10Х17Н13М2 | Аналог с повышенным содержанием углерода, требует проверки сварных швов |
AISI 316L | 03Х17Н14М3 | Прямой аналог, предпочтителен для крупных ЦКТ |
AISI 316Ti | 08Х17Н13М2Т | Стабилизирован титаном, подходит для толстостенных конструкций |
Замена материала требует согласования с проектной организацией и проведения дополнительных коррозионных испытаний в модельных средах.
Частые вопросы
Можно ли изготовить конус ЦКТ из пищевой алюминия или титана?
Алюминий не применяется для конусов ЦКТ из-за высокой химической активности в щелочных моющих средах и риска перехода ионов металла в пиво. Титан технически подходит, но его стоимость в 8-10 раз выше нержавеющей стали, что делает его применение экономически нецелесообразным для стандартных пивоварен. В исключительных случаях титановые конусы используют для специальных кислых сортов пива с длительной выдержкой.
Почему некоторые производители указывают два угла конуса на одном танке?
Это так называемая "двухконусная" конструкция (bicone design). Верхний конус имеет угол 15-25° и служит для перехода от цилиндра к основной конической части, а нижний - 70-85° для сбора дрожжей. Такое решение позволяет уменьшить общую высоту танка при сохранении рабочего объёма и улучшает распределение гидростатических нагрузок на нижний опорный пояс.
Как часто нужно проводить механическую полировку внутренней поверхности конуса?
Полировка до исходного состояния (Ra ≤ 0,8 мкм) выполняется при плановом капитальном ремонте, обычно раз в 5-7 лет, в зависимости от интенсивности CIP-моек и качества моющих средств. Между полировками проводится регулярный визуальный осмотр с помощью эндоскопа и замер шероховатости в контрольных точках. Появление рисок глубиной более 0,1 мм требует внеплановой обработки поверхности.
Допускается ли приварка дополнительных штуцеров к существующему конусу?
Врезка дополнительных штуцеров в коническую часть работающего ЦКТ допускается только при условии: расчёта на прочность с учётом ослабления стенки, применения вварных патрубков с радиусным переходом (без застойных зон), выполнения сварки квалифицированным сварщиком с последующей зачисткой и пассивацией шва. После работ обязательны гидравлические испытания и проверка герметичности. Несогласованные врезки могут привести к нарушению геометрии конуса и образованию зон скопления осадка.