
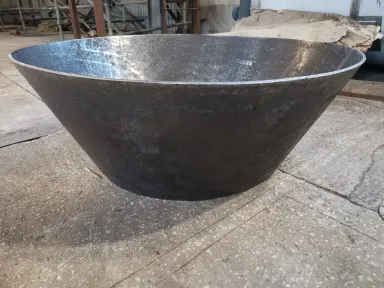
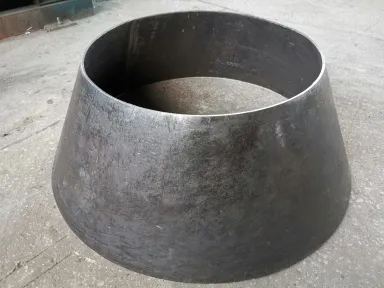
Металлический конус — ключевой элемент любого цилиндро-конического танка (ЦКТ), бродильного аппарата или форфаса, определяющий эффективность осаждения дрожжей и удобство съёма готового пива. От точности угла, качества сварки и чистоты поверхности конуса напрямую зависят гидродинамика процесса и санитарное состояние ёмкости. Заказчик в Свердловской области получает конические днища, вальцованные и собранные на собственном производстве компании без привлечения сторонних организаций.
Что такое металлический конус для пивоваренного оборудования
Под металлическим конусом в пивоварении понимают коническое днище или коническую часть ЦКТ — сужающуюся книзу секцию сосуда, работающую как сборник осевших дрожжевых клеток и отвод для готового продукта.
Геометрия строго регламентирована: по умолчанию применяется угол при вершине 60° или 90° в соответствии с ГОСТ 12619-78 «Днища конические отбортованные» . Угол 60° считается оптимальным для оседания плотного дрожжевого осадка и его последующего удаления через нижний патрубок без взмучивания. Угол 90° чаще применяется в аппаратах большого объёма, где важна не столько скорость осаждения, сколько жёсткость и технологичность сборки. Допускается изготовление конусов с нестандартными углами — от 30° до 120° — по индивидуальному проекту технолога.
Конструктивно конус может быть:
отбортованным — с плавным переходом на цилиндрическую обечайку через радиусный пояс, что исключает концентратор напряжений в зоне стыка;
неотбортованным — с прямым сварным стыком, применяется в сосудах без избыточного давления или при ограниченном бюджете;
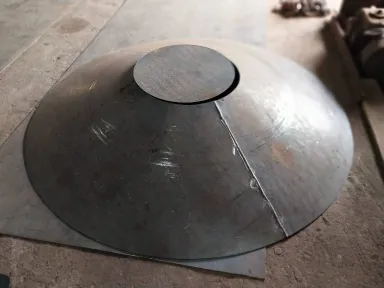
составным (лепестковым) — сваренным из нескольких сегментов, если диаметр основания превышает ширину листа проката.
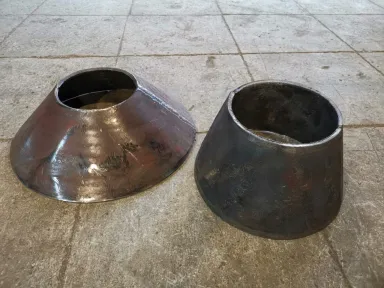
Важно различать коническую обечайку и коническое днище. Коническая обечайка — это самостоятельный переходный элемент между двумя цилиндрическими частями разного диаметра. Коническое днище — завершающий элемент ёмкости, формирующий дно сосуда. В ЦКТ используется именно коническое днище.
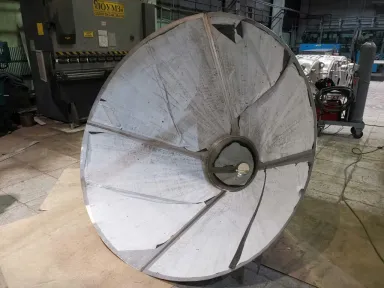
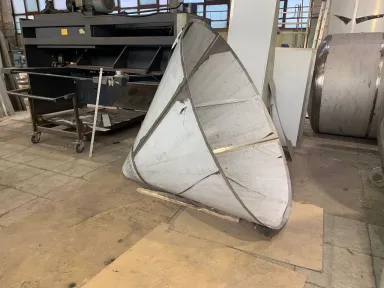
Где и зачем применяется конус в пивоварении
Конический элемент — не просто «воронка» на дне танка. Его назначение определяется этапом технологического процесса:
Главное брожение. В ЦКТ именно в конической части накапливаются и уплотняются дрожжевые клетки. Благодаря конусу дрожжи собираются компактно, что облегчает их последующее удаление и повторное использование (до 5–6 генераций).
Холодное дображивание и созревание. При понижении температуры до +2…+4°C конус обеспечивает осаждение белково-дубильных комплексов и остаточных дрожжей — пиво осветляется естественным путём.
Съём пива. После созревания дрожжевой осадок удаляется через нижний патрубок конуса, а осветлённое пиво перекачивается в форфас. Правильно спроектированный угол конуса исключает попадание осадка в продуктовую линию.
CIP-мойка. При безразборной мойке конус служит коллектором, куда стекают моющие растворы перед возвратом в станцию. Герметичность и качество сварных швов здесь критичны: пропуск щёлочи или кислоты в рубашку охлаждения приведёт к коррозии и порче оборудования.
Технические параметры
Размеры и толщина стенки рассчитываются под конкретный проект с учётом объёма танка, рабочего давления и климатических условий. Ниже приведены ориентировочные значения.
Таблица 1 — Типовые параметры конических днищ для пивоваренного оборудования
Параметр | Типовые значения (справочно) | Примечание |
|---|---|---|
Диаметр основания (стык с обечайкой) | 1 200 – 4 200 мм | Для микро-пивоварен: от 800 мм; для крупных ЦКТ: до 4 800 мм |
Толщина стенки | 2,0 – 6,0 мм | Зависит от гидростатического давления и давления наддува |
Угол при вершине | 60° или 90° (по ГОСТ 12619-78) | Возможны нестандартные углы по техзаданию заказчика |
Высота конуса | 0,58 × D (для 60°); 0,5 × D (для 90°) | D — внутренний диаметр основания |
Допуск по круглости | ±0,5% от диаметра | Контролируется в трёх сечениях |
Чистота внутренней поверхности | Ra ≤ 0,8 мкм (шлифовка/электрополировка) | Предотвращает образование биоплёнок |
Рабочее давление | до 3,0 бар (избыточное) | Расчёт на прочность по ГОСТ 34233.1-2017 |
Температурный диапазон | от −40°C до +150°C | Определяется маркой стали (см. раздел ниже) |
Стоимость конического днища рассчитывается индивидуально. Для общего понимания: по рынку Свердловской области цена конического днища диаметром 2 000–2 800 мм из нержавеющей стали 12Х18Н10Т толщиной 3–4 мм, со шлифовкой Ra ≤ 0,8 мкм, в 2026 году ориентировочно составляет 150 000–350 000 рублей (справочно, не является публичной офертой). Точная стоимость определяется после согласования чертежа, марки стали и объёма партии. Свяжитесь с нами для расчёта.
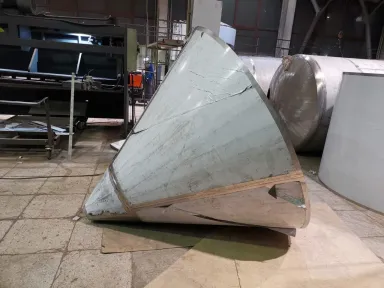
Материалы: выбираем сталь для пивного конуса
Выбор марки стали зависит от трёх факторов: агрессивность моющих сред, частота циклов мойки и температура эксплуатации.
Таблица 2 — Сравнительная характеристика сталей для конических днищ
Характеристика | 12Х18Н10Т (аналог AISI 321) | 08Х18Н10 (аналог AISI 304) | 10Х17Н13М2Т (аналог AISI 316Ti) |
|---|---|---|---|
Содержание титана | 0,4–0,7% | — | 0,4–0,7% |
Содержание молибдена | — | — | 2,0–3,0% |
Стойкость к межкристаллитной коррозии (МКК) | Высокая (титан связывает углерод) | Умеренная (склонность к МКК после сварки без термообработки) | Высокая |
Стойкость к питтингу от Cl⁻ | Средняя | Средняя | Высокая (молибден защищает) |
Рабочая температура, °C | от −40 до +600 | от −40 до +350 | от −40 до +450 |
Свариваемость | Хорошая (рекомендована термообработка) | Отличная | Отличная (низкоуглеродистая версия) |
Рекомендуемое применение | Универсальная: конусы для стандартных и горячих CIP-моек | Эконом-вариант: танки со щадящими режимами мойки | Ответственные аппараты с агрессивной химией и наружной установкой |
12Х18Н10Т (AISI 321) — наиболее распространённая марка для пищевого оборудования в России. Титан в составе (0,4–0,7%) стабилизирует структуру и предотвращает межкристаллитную коррозию в зоне сварного шва — это особенно важно для лепестковых конусов, где количество швов велико .
08Х18Н10 (AISI 304) — базовая пищевая нержавейка. Приемлема для конусов аппаратов с умеренным количеством циклов кислотной мойки в год (до 50–70 циклов). Недостаток: склонность к питтинговой коррозии при использовании хлорсодержащих дезинфектантов.
10Х17Н13М2Т (AISI 316Ti) — выбор для производств, где CIP-мойка ведётся жёсткими кислотными составами либо где ёмкости стоят на открытой площадке. Молибден (2–3%) обеспечивает стойкость к питтингу, а титан защищает сварные швы от МКК. В климатических условиях Свердловской области — с морозами до −40°C и влажностью до 75% в межсезонье — эта марка оправдана для уличных ЦКТ.
Этапы изготовления конического днища на собственном производстве
Каждый конус проходит полный производственный цикл на собственном оборудовании компании.
Входной контроль проката. Листовой металл проверяется на соответствие сертификату: марка стали, номер плавки, химсостав по ГОСТ 5632-2014, механические свойства. Отдельно контролируется плоскостность листа — отклонение более 2 мм на погонный метр недопустимо для точной вальцовки.
Расчёт и построение развёртки. Инженер-технолог рассчитывает геометрию плоской заготовки с учётом угла конуса, припусков на сварку и гибку. Для лепестковых конусов определяется оптимальное количество сегментов, чтобы минимизировать длину сварных швов.
Раскрой. Листовая сталь режется плазменной резкой с ЧПУ или на гильотинных ножницах. При резке нержавеющей стали применяется плазмообразующий газ (азот или смесь аргона с водородом), исключающий окисление кромки.
Подготовка кромок. Стыковочные кромки фрезеруются или шлифуются до чистого металла. Угол разделки кромок под сварной шов — 30–35° с каждой стороны — обеспечивает полный провар корня шва.
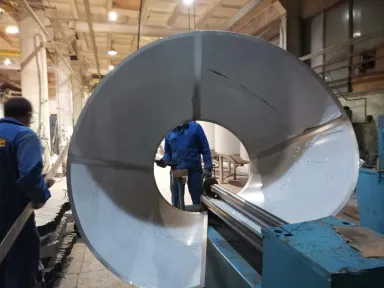
Вальцовка конуса. Это технологически самый сложный этап. В отличие от цилиндрической обечайки, при вальцовке конуса радиус гибки непрерывно меняется от вершины к основанию . Мы используем четырёхвалковые гидравлические станки с ЧПУ: верхний валок смещается линейно, согласованно с подачей листа, формируя плавную коническую поверхность без «ступенек» и перегибов . Предварительная подгибка кромок исключает образование прямых участков на стыке.
Сборка лепестков (для составных конусов). Свальцованные лепестки собираются в кондукторе, фиксируются прихватками и провариваются продольными швами. При сборке контролируется соосность и отсутствие угловатости стыка.
Приварка конуса к цилиндрической обечайке (по требованию). Кольцевой сварной шов выполняется аргонодуговой сваркой (TIG) в среде аргона для защиты от окисления. При сварке нержавеющей стали 12Х18Н10Т применяется присадочная проволока Св-04Х19Н11М3.
Механическая обработка. Сверление или фрезерование отверстий под нижний патрубок, термокарман, датчик уровня.
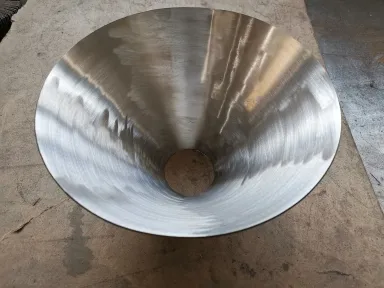
Шлифовка и полировка внутренней поверхности. Швы зачищаются заподлицо с основным металлом, затем проводится машинная шлифовка с последовательным уменьшением зерна. Финишная электрополировка (при заказе) доводит шероховатость до Ra ≤ 0,6 мкм, исключая зоны закрепления биоплёнок.
Контроль качества. Подробно — в соответствующем разделе ниже.
Как выбрать конус: чек-лист для технолога и главного инженера
Коническое днище проектируется не отдельно, а как часть конкретной ёмкости. Вот что нужно проверить до заказа:
Расчётный объём танка и коэффициент заполнения (75–80% для ЦКТ) — от этого зависят диаметр основания и высота конуса.
Угол при вершине: 60° — стандарт для пивных ЦКТ, обеспечивает плотный осадок и удобный съём дрожжей; 90° — для танков большого объёма или аппаратов, где конус используется как переход.
Наличие или отсутствие отбортовки. Отбортованный конус предпочтителен при рабочем давлении выше 1,5 бар — радиусный переход снижает напряжения в зоне сварного кольцевого шва.
Марка стали — в зависимости от режима CIP-мойки и места установки ёмкости (улица или цех).
Чистота внутренней поверхности. Ra ≤ 0,8 мкм — минимальный стандарт для пищевых ёмкостей. Для производств с удлинённым циклом дображивания (свыше 21 суток) рекомендуется Ra ≤ 0,6 мкм.
Количество и расположение лепестков (для составных конусов). Чем меньше лепестков — тем меньше швов и выше надёжность, но тем больше отход металла при раскрое. Оптимально: 4–6 лепестков для диаметра 2 000–3 000 мм.
Запрошена ли у производителя карта сварных швов и протоколы неразрушающего контроля (УЗД, цветная дефектоскопия)?
Предусмотрена ли паспортизация изделия с указанием марки стали, номера плавки и результатов гидроиспытаний?
Особенности Свердловской области
При изготовлении конусов для уральских пивоварен мы учитываем региональную специфику — от климата до логистики.
Климат и внешние нагрузки. Свердловская область относится к IV снеговому и III ветровому районам по СП 20.13330.2016 . Нормативная снеговая нагрузка достигает 240 кг/м², а в январе 2026 года были зафиксированы пиковые значения до 320 кг/м² . Минимальная температура воздуха — до −42°C, максимальная летняя — до +36°C.
Для наружных ЦКТ это означает, что коническое днище испытывает не только внутреннее давление продукта, но и температурные напряжения. При резком похолодании наружная стенка сжимается быстрее внутренней, что создаёт дополнительные нагрузки на сварные швы. Именно поэтому для уличных танков в Свердловской области мы рекомендуем сталь 10Х17Н13М2Т (AISI 316Ti) — она сохраняет ударную вязкость до −40°C и устойчива к питтингу в условиях высокой влажности (до 75% в осенне-весенний период).
Кроме того, суточные перепады температур в межсезонье (до 15–18°C) провоцируют образование конденсата на наружной поверхности конуса. Без качественной теплоизоляции и герметичной обшивки это приводит к поверхностной коррозии даже нержавеющей стали.
Местные нормативы. Изготовление сосудов регламентируется ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением» и ГОСТ 34233.1-2017. Сварные швы контролируются по ГОСТ Р 55724-2013. Мы готовим полный комплект документации под приёмку экспертизой промышленной безопасности на территории Свердловской области.
Логистика и сроки доставки. Производственная площадка расположена в Свердловской области. Готовые конические днища доставляются собственным транспортом компании:
Екатеринбург — 4–8 часов с момента отгрузки;
Верхняя Пышма, Берёзовский, Арамиль — 1 сутки;
Первоуральск, Ревда, Сысерть, Среднеуральск — 1 сутки;
Нижний Тагил, Каменск-Уральский, Асбест — 1–2 суток;
Серов, Краснотурьинск, Североуральск — 2–3 суток;
удалённые территории (Ивдель, Таборы) — до 4 суток.
Крупногабаритные конусы (диаметр основания свыше 2 400 мм) перевозятся с оформлением специального разрешения — мы берём эту процедуру на себя.
Отраслевой контекст. Свердловская область — один из крупнейших центров пивоварения на Урале. Здесь работают десятки производств — от крафтовых пивоварен в Екатеринбурге и Нижнем Тагиле до промышленных площадок в Асбесте, Верхней Пышме, Каменске-Уральском . Спрос на модернизацию ёмкостного парка и строительство новых цехов растёт, и географическая близость производителя позволяет сократить сроки и транспортные расходы.
Сроки изготовления и доставки
Коническое днище — продукт не складской, а проектный: каждое изготавливается под параметры конкретной ёмкости.
Таблица 3 — Ориентировочные сроки (справочно)
Этап | Срок |
|---|---|
Изготовление конуса диаметром до 2 000 мм (цельновальцованного) | 10–15 рабочих дней |
Изготовление лепесткового конуса диаметром 2 400–3 500 мм | 15–25 рабочих дней |
Заказ стали редкой марки (10Х17Н13М2Т толщиной свыше 5 мм) | добавляет 10–15 дней к основному сроку |
Доставка по Свердловской области | 1–3 суток после приёмки ОТК |
Стоимость рассчитывается индивидуально. Свяжитесь с нами для расчёта.
Гарантии и контроль качества
Каждое коническое днище проходит многоступенчатую проверку перед отгрузкой заказчику.
Визуально-измерительный контроль (ВИК). Проверяется отсутствие вмятин, забоин, подрезов на кромках. Измеряется диаметр основания в трёх сечениях, угол конуса — шаблоном, длина образующей — рулеткой с ценой деления 1 мм.
Контроль сварных швов. 100% длины продольных и кольцевых швов проверяется:
визуально — на отсутствие трещин, прожогов, незаплавленных кратеров;
цветной дефектоскопией (капиллярный метод) по ГОСТ 18442-80 — для выявления поверхностных дефектов;
ультразвуковой дефектоскопией (УЗД) по ГОСТ Р 55724-2013 — для обнаружения внутренних несплошностей.
Гидравлическое испытание. Конус (в сборе с обечайкой или на технологической оснастке) заполняется водой и выдерживается под пробным давлением 1,5 от рабочего в течение не менее 15 минут. Падение давления и появление течи не допускаются.
Контроль шероховатости. Внутренняя поверхность проверяется профилометром: Ra ≤ 0,8 мкм — стандарт, Ra ≤ 0,6 мкм — для аппаратов с длительным циклом созревания.
Паспортизация. На каждое изделие оформляется паспорт с указанием марки стали, номера плавки, результатов всех видов контроля и гарантийного срока.
Частые вопросы (FAQ)
Можно ли заказать конус нестандартного угла, не 60° и не 90°?
Да. Стандартные углы по ГОСТ 12619-78 — 60° и 90°, но мы изготавливаем конусы с любым углом при вершине от 30° до 120° по чертежам заказчика. Нестандартный угол рассчитывается технологом под конкретную задачу: например, угол 45° иногда применяется в танках для кваса или сидра, где осадок легче и требует более пологого конуса.
Что выгоднее: цельновальцованный конус или лепестковый?
Зависит от диаметра и бюджета. Цельновальцованный конус (из одного листа) имеет всего один продольный шов — это высшая надёжность и минимальная стоимость сварки. Но для диаметра свыше 2 200 мм требуется лист шириной более 2 300 мм, который не всегда доступен в нужной марке стали. Лепестковый конус (сваренный из 4–6 сегментов) — технологичный компромисс: он позволяет использовать стандартный листовой прокат шириной 1 500 мм, а количество швов увеличивает стоимость контроля, но не снижает надёжность при качественной сварке.
Как климат Свердловской области влияет на конус уличного ЦКТ?
При наружной установке конус испытывает три воздействия: во-первых, морозное сжатие наружной стенки при −40°C создаёт напряжения в сварных швах; во-вторых, конденсат в межсезонье провоцирует поверхностную коррозию даже на нержавейке; в-третьих, снеговая нагрузка 240 кг/м² давит на изоляцию и обшивку, передавая усилие на конус. Мы закладываем эти параметры в прочностной расчёт и рекомендуем сталь 10Х17Н13М2Т с двухкомпонентной теплоизоляцией.
Как проверить качество сварного шва на конусе при приёмке?
Запросите у производителя протоколы неразрушающего контроля: акт ВИК, протокол цветной дефектоскопии и протокол УЗД. Если конус работает под давлением, должен быть акт гидроиспытаний с указанием пробного давления и времени выдержки. Дополнительно можно провести собственный визуальный осмотр: шов должен быть равномерным, без чешуйчатости, подрезов, пор и цветов побежалости (последние указывают на перегрев зоны сварки).
Какой срок службы конического днища в пивном танке?
При правильном подборе марки стали и соблюдении режимов CIP-мойки — 15–25 лет. Ресурс ограничивается двумя факторами: накопление усталостных микродефектов в зоне сварных швов при циклических перепадах давления и температур, и постепенное развитие питтинговой коррозии при использовании хлорсодержащих моющих средств. Продлить срок службы можно пассивацией внутренней поверхности раз в 3–5 лет и отказом от дезинфектантов с активным хлором в пользу препаратов на основе надуксусной кислоты.