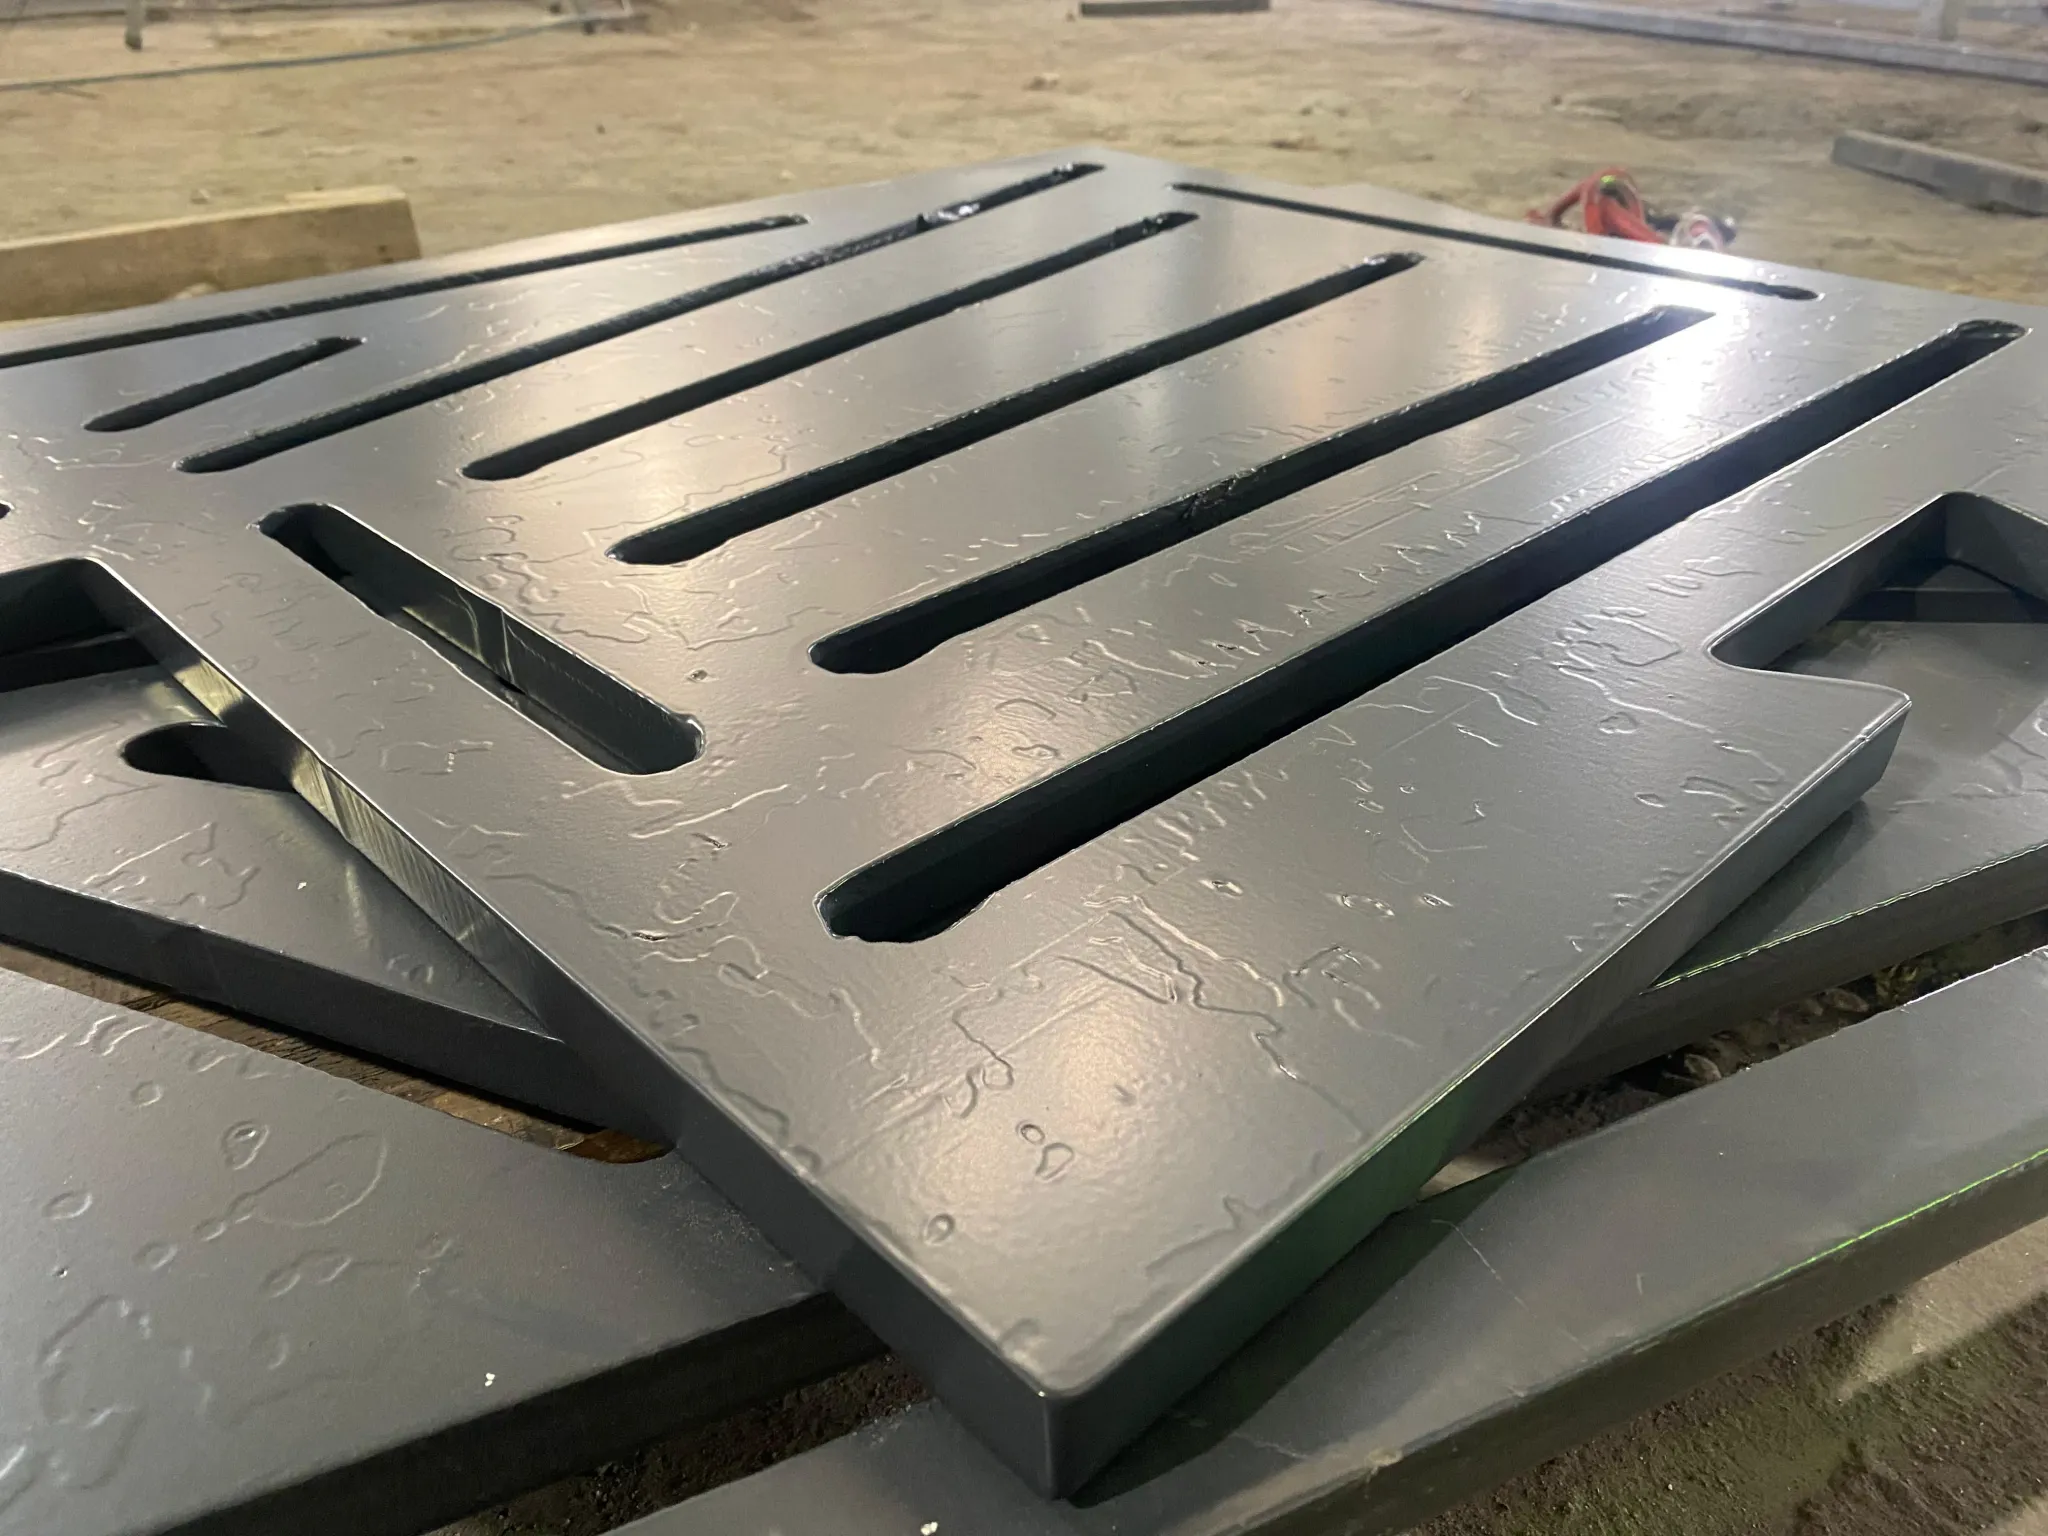
Запрос «металлообработка + сварка» обычно означает, что заказчику нужна не просто сварка - а готовое изделие: рама, каркас, ёмкость, узел машины. Деталь надо вырезать, согнуть, собрать в приспособлении и сварить так, чтобы геометрия не «уплыла».
Поэтому имеет смысл отдавать комплексную задачу подрядчику, который закрывает весь маршрут: от раскроя листа до сварки и финишной обработки. В статье разберём основные технологии сварки, свариваемость материалов и - что особенно важно - как принять работу без сюрпризов.
Сварка в составе металлообработки: когда она нужна
Сварочные процессы превращают отдельные детали в узлы и конструкции. Типовые ситуации, когда без сварки не обойтись:
деталь крупнее формата листогиба или плиты - изделие собирается из нескольких элементов;
нужна жёсткая рама или каркас - сварная конструкция жёстче болтовых соединений и дешевле литья;
ёмкость или кожух с герметичным швом;
ремонт и восстановление изношенных узлов - наплавка, приварка усиливающих элементов;
серийные узлы, где соединение должно повторяться от изделия к изделию.
При этом сварка - не всегда оптимум: для ответственных разборных узлов и деталей с высокими требованиями к усталостной прочности иногда разумнее механические соединения. Выбор способа - вопрос к технологу, и его стоит задать до начала работ.
Технологии сварки: какая для какой задачи
MMA (ручная дуговая сварка электродами). Универсальный метод для монтажа и ремонта, работает на улице и в полевых условиях. Для серийного цехового производства - медленнее полуавтомата, шов требует зачистки.
MIG/MAG (полуавтомат в защитном газе). Основной производственный метод: проволока подаётся автоматически, производительность высокая. Сваривает углеродистые стали, низколегированные стали, нержавейку. Оптимум для рам, каркасов, металлоконструкций средних толщин.
TIG (аргонодуговая сварка неплавящимся электродом). Самый качественный шов: без брызг, с ровной обратной стороной валика. Выбор для нержавейки, алюминия, тонкого металла и ответственных швов - трубопроводы, ёмкости под давление, пищевое оборудование. Медленнее полуавтомата и дороже.
Контактная сварка. Серийные нахлёсточные соединения тонколистовых деталей: точечные и шовные швы за доли секунды.
Лазерная сварка. Минимальные деформации и узкий шов - для серийных тонкостенных точных узлов. Технология подробно разобрана в отдельной статье о лазерной металлообработке.
Сравнение основных методов:
Критерий | MMA | MIG/MAG | TIG |
|---|---|---|---|
Производительность | низкая | высокая | низкая |
Качество шва | среднее | хорошее | отличное |
Тонкий металл (до 2 мм) | сложно | хорошо | отлично |
Нержавейка | возможно | хорошо | отлично |
Алюминий | нет | возможно | отлично |
Типовая задача | монтаж, ремонт | рамы, каркасы, серии | ёмкости, ответственные швы |
Материалы и их свариваемость
Свариваемость - ключевой фактор, который определяет технологию и режимы:
Ст3 и обычные углеродистые стали - свариваются без ограничений любым методом;
09Г2С - низколегированная сталь, сваривается хорошо; ценится для конструкций, работающих при отрицательных температурах;
Стали 45, 40Х - свариваются ограниченно: риск трещин при закалке, требуются подогрев и последующий отпуск; в сварных конструкциях их стараются заменять на Ст3 или 09Г2С;
Нержавейка аустенитного класса (AISI 304, 316, 321) - сваривается TIG или полуавтоматом с нержавеющей проволокой; важен контроль тепловложения, чтобы не потерять коррозионную стойкость;
Алюминиевые сплавы - TIG или MIG с переменным током/импульсным режимом; обязательна зачистка оксидной плёнки и аккуратная подготовка кромок.
Практический вывод: если конструкция из высокоуглеродистой или легированной стали сваривается с трудом, правильное решение - обсудить материал с технологом до раскроя, а не бороться с трещинами после.
Что варят на заказ: типовые изделия
Металлоконструкции: рамы, каркасы оборудования, стеллажи, фермы, ограждения, лестницы, площадки обслуживания;
Ёмкостное оборудование: баки, резервуары, поддоны, кожухи с герметичными швами;
Узлы машин: корпусные сварные детали, кронштейны, валы-оси в сборе, усиленные конструкции;
Серийные изделия: партии однотипных узлов - здесь критична повторяемость, которую дают приспособления-кондукторы и аттестованные режимы.
Приёмка сварных работ: чек-лист заказчика
Сварной шов - зона, где ошибки всплывают уже в эксплуатации. Что проверять при приёмке:
Внешний вид шва: равномерная «чешуя», без пор, трещин, подрезов, наплывов и незаваренных кратеров;
Геометрия: катет углового шва и длина швов - по чертежу; отсутствие смещения кромок;
Геометрия конструкции: изделие не «поведено», плоскости и диагонали в допуске, отверстия совпадают с ответными деталями;
Зачистка: шлак и брызги удалены, особенно в местах, где будет окраска;
Неразрушающий контроль (для ответственных конструкций): визуальный и измерительный контроль (ВИК) - минимум; ультразвуковой или капиллярный контроль - по требованию;
Документы: протоколы контроля и сертификаты на металл - если оговорены в договоре.
Совет: для ответственных узлов пропишите требования к контролю в заказе заранее - добавить проверку после сварки сложно, а переделка готовой конструкции стоит в разы дороже.
Металлообработка и сварка в 2026 году: что важно знать заказчику
Пара практических наблюдений по рынку:
Автоматизация серийной сварки. Роботизированные комплексы и позиционеры становятся доступнее, поэтому партии однотипных узлов всё чаще варят механизированно - это стабилизирует качество шва от изделия к изделию. Ручная сварка остаётся незаменимой на нестандартных и единичных конструкциях.
Требования к аттестации. На ответственных объектах (сосуды под давление, подъёмные сооружения, опасные производственные объекты) заказчики всё чаще требуют аттестованных сварщиков и технологии - при заказе таких работ уточняйте этот вопрос заранее.
Дефицит квалифицированных кадров. Очередь к опытным сварщикам сохраняется, поэтому сроки на сложные сварные работы стоит закладывать с запасом и согласовывать их в договоре.
На практике это означает простую вещь: чем раньше вы пришлёте чертёж и обсудите требования к швам, тем спокойнее пройдёт производство.
Как заказать сварочные работы
Пришлите чертежи, эскизы или описание задачи на info@investsteel.ru;
Укажите материал, габариты, тираж и требования к швам (герметичность, катет, контроль);
Технолог предложит технологию сварки и маршрут изготовления: раскрой, гибка, сборка, сварка;
Вы получите расчёт стоимости и сроков;
После подтверждения заказ запускается в производство, готовое изделие проходит контроль и отгружается.
Вопросы по конструкции или материалу - звоните по телефону +7 (495) 188-80-44.
Итог
для рам, каркасов и металлоконструкций - полуавтомат MIG/MAG: быстро и надёжно;
для нержавейки, алюминия и герметичных швов - TIG;
для серийных тонкостенных узлов - механизированная или лазерная сварка;
приёмку швов ведите по чек-листу: внешний вид, геометрия, контроль - по заранее оговорённым требованиям.
Заказать сварочные работы и металлоконструкции
Пришлите чертёж или описание задачи на info@investsteel.ru - технолог подберёт технологию сварки и подготовит расчёт. Консультация по телефону: +7 (495) 188-80-44.
Сварка - один из этапов полного цикла: комплексная металлообработка по чертежам заказчика объединяет раскрой, гибку, вальцовку, сварку и обработку на станках с ЧПУ - изделие делается от раскроя до готовности в одном производстве.