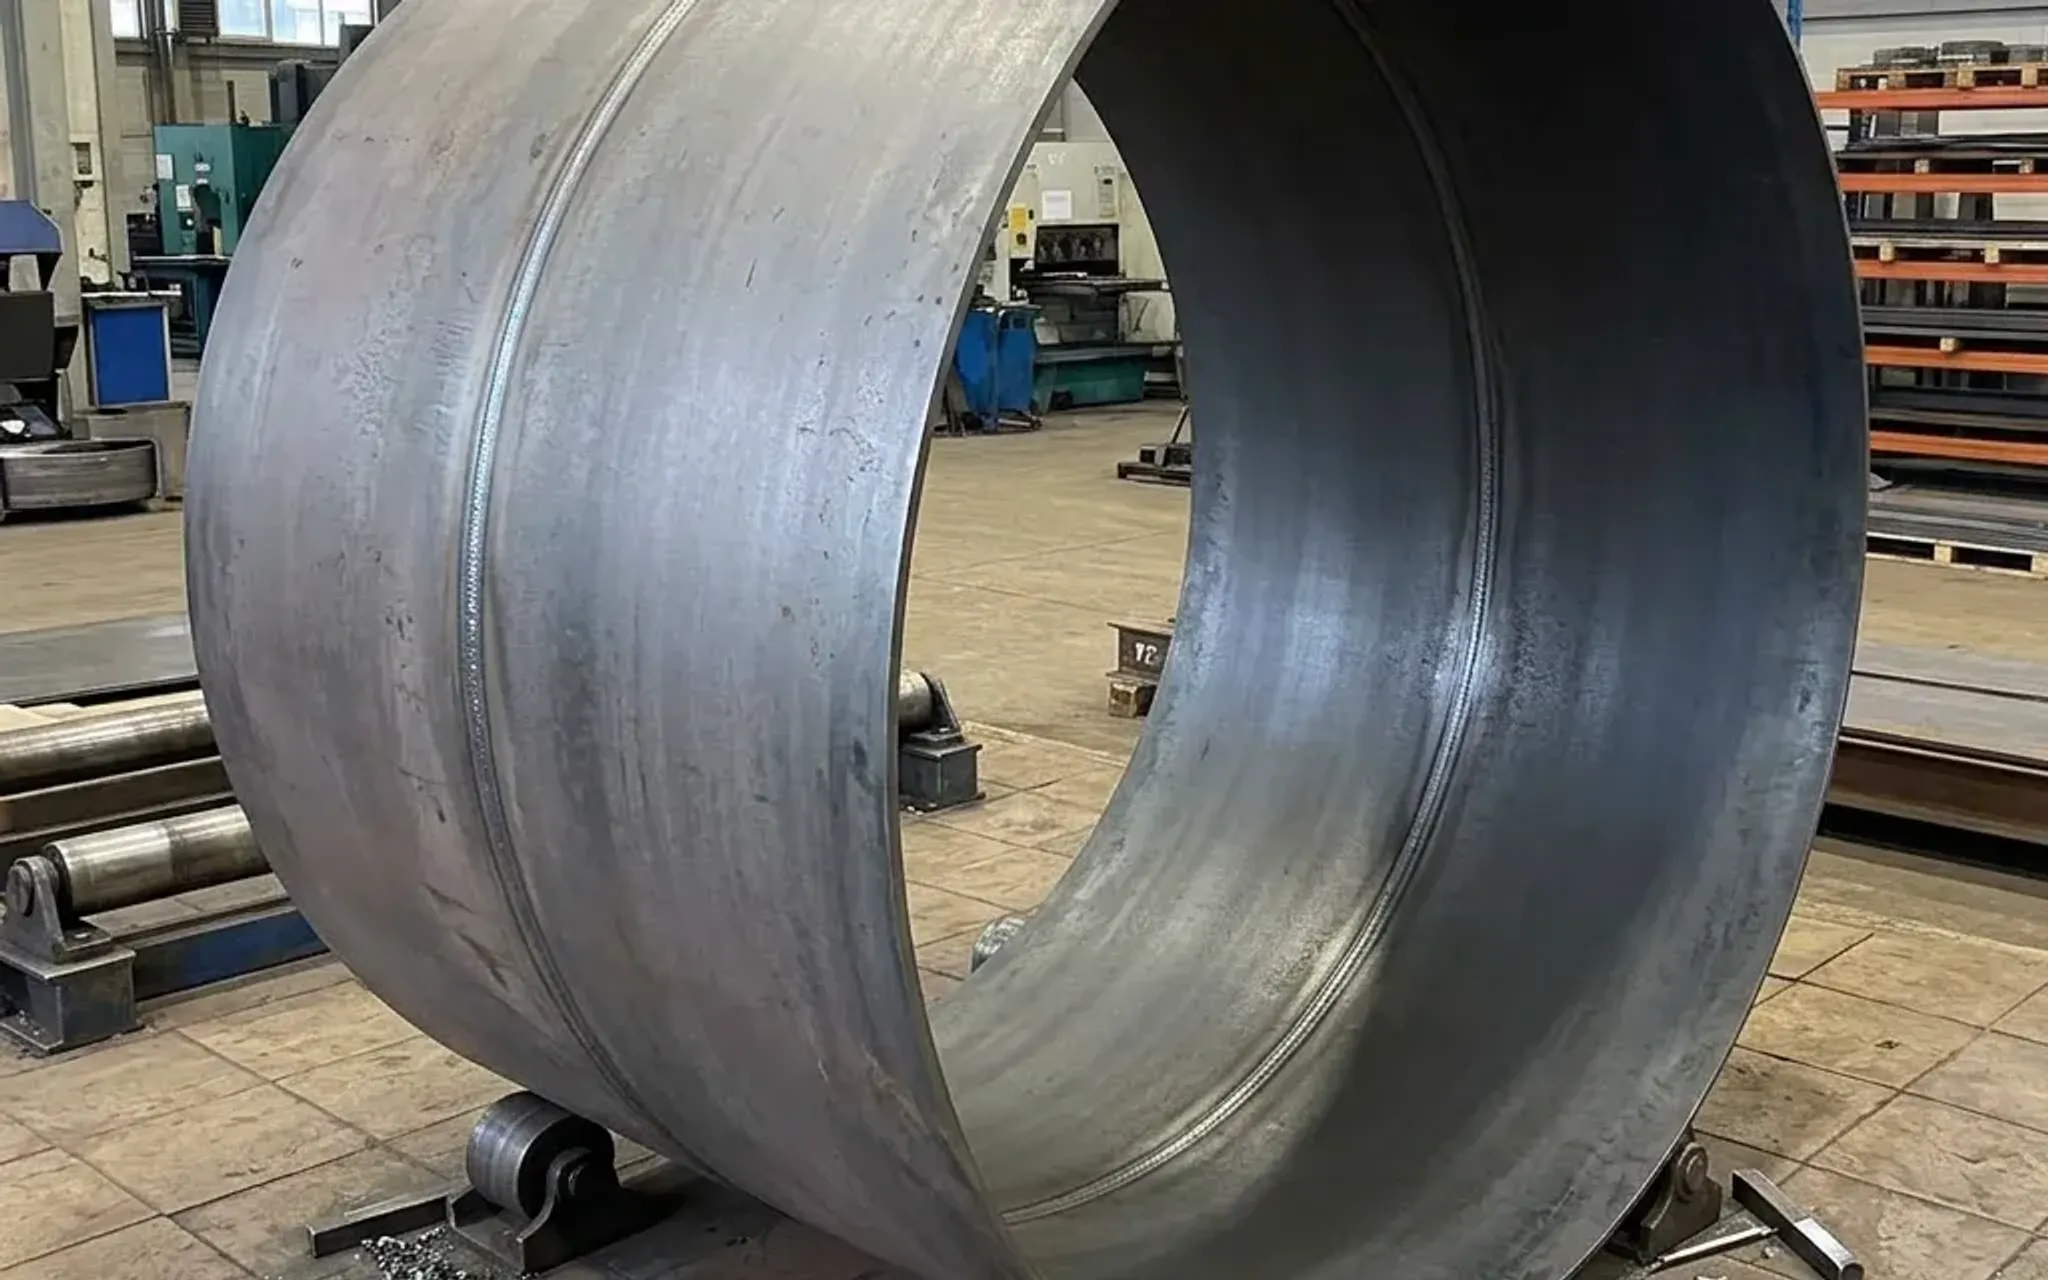
Металлическая обечайка — базовый силовой элемент, формирующий стенки резервуаров, технологических аппаратов, трубопроводов и строительных металлоконструкций. От точности ее изготовления напрямую зависят герметичность, прочность и срок службы всего объекта. Мы рассмотрим ключевые характеристики, материалы и критерии выбора обечаек, а также расскажем об особенностях их производства для эксплуатации в климатических условиях Ленинградской области.
Что такое обечайка и зачем она нужна
Обечайка — это цилиндрическая, коническая или переходная оболочка, полученная из листового металла методом вальцовки (гибки на специальных станках) с последующей сваркой продольного или спирального шва. По сути, это «пояс» или «короткая труба большого диаметра», открытая с торцов.
В составе оборудования обечайка выполняет четыре главные функции:
Воспринимает основные нагрузки — вес хранимого продукта, внутреннее или внешнее давление, ветровые и снеговые воздействия.
Обеспечивает геометрическую жесткость — удерживает цилиндрическую или коническую форму, предотвращая деформацию (овализацию).
Формирует герметичный объем — точная геометрия и качественный сварной шов исключают протечки жидкостей и газов.
Служит соединительным звеном — передает усилия между днищем, крышей и другими элементами корпуса.
Где применяются металлические обечайки
Обечайки востребованы везде, где требуется прочная и герметичная цилиндрическая или коническая оболочка. Ключевые отрасли и типовые объекты собраны в таблице.
Отрасль | Типовые объекты и применение |
|---|---|
Нефтегазовая | Вертикальные (РВС) и горизонтальные (РГС) резервуары для нефти и нефтепродуктов, сепараторы, отстойники |
Химическая | Корпуса реакторов, ректификационных колонн, емкости для кислот и щелочей |
Энергетика | Котлы, теплообменники, дымовые трубы, газоходы |
Пищевая | Баки для молока, пива, масла, силосы для зерна и муки |
Водоподготовка | Корпуса фильтров, водонапорные башни, накопительные емкости |
Строительство | Каркасные колонны, опоры мостов, вентиляционные шахты, кожухи трубопроводов |
В вертикальных резервуарах обечайки формируют так называемые «пояса стенки» — чем выше резервуар, тем больше поясов-обечаек собирается в единый корпус. В горизонтальных резервуарах обечайка, как правило, представляет собой единый цилиндр с двумя приваренными днищами.
Технические характеристики и размеры
Точные параметры обечайки всегда определяются проектной документацией и расчетом на прочность. Ниже приведен справочный диапазон размеров, доступных для изготовления.
Параметр | Значение (типовой диапазон) | Примечание |
|---|---|---|
Диаметр (внутренний) | от 400 до 3500 мм | Возможно изготовление составных обечаек большего диаметра |
Толщина стенки | от 2 до 50 мм | Зависит от марки стали и назначения |
Длина (высота пояса) | до 2500 мм (при вальцовке) | Составные секции — под конкретный проект |
Конфигурация | Цилиндрическая, коническая, переходная | С патрубками, фланцами, люками по чертежам |
Точность диаметра | ±0,5% от номинала, но не более ±10 мм | По ГОСТ на сосуды и аппараты |
Справочно: стоимость изготовления зависит от марки стали, габаритов, толщины металла и сложности дополнительной обработки (установка штуцеров, подготовка кромок под сварку). Ориентировочный диапазон цен на углеродистые обечайки по рынку Северо-Запада в 2025–2026 годах составлял от 55 до 90 тыс. рублей за тонну готового изделия (без учета дополнительной мехобработки). Точная цена рассчитывается индивидуально — свяжитесь с нами для получения расчета. Данный диапазон не является публичной офертой.
Материалы изготовления
Выбор марки стали — критически важный этап. Ошибка здесь приводит либо к неоправданному удорожанию, либо к преждевременному разрушению конструкции. При подборе учитывают рабочее давление, температуру, агрессивность среды и климатическую зону эксплуатации.
Марка стали | Тип | Ключевые свойства | Типичное применение |
|---|---|---|---|
Ст3сп/пс | Углеродистая, обыкновенного качества | Низкая стоимость, хорошая свариваемость. Временное сопротивление 370–490 МПа | Ненагруженные резервуары для воды, неагрессивных жидкостей без избыточного давления |
09Г2С | Низколегированная, конструкционная | Высокая прочность (510–650 МПа), отличная свариваемость, ударная вязкость до -70°C | Сосуды под давлением, резервуары для северных регионов, ответственные металлоконструкции |
12Х18Н10Т (AISI 321) | Высоколегированная, коррозионно-стойкая аустенитная | Содержит ~18% Cr и ~10% Ni, стабилизирована титаном. Устойчива к межкристаллитной коррозии, рабочая температура до 800°C | Пищевое и химическое оборудование, емкости для агрессивных сред, теплообменники |
08Х18Н10 (AISI 304) | Высоколегированная, коррозионно-стойкая аустенитная | Универсальная нержавеющая сталь, устойчива к большинству сред, кроме сильных кислот и хлоридов | Пищевая и фармацевтическая промышленность |
Для емкостей, работающих под избыточным давлением, дополнительно применяют котельные стали (например, 20К), а для особо агрессивных сред — молибденсодержащие сплавы (08Х17Н13М2, аналог AISI 316).
Преимущества и ограничения
Преимущества | Ограничения |
|---|---|
Высокая несущая способность при относительно малой массе | Требуется специализированное оборудование для вальцовки толстых листов |
Герметичность — при качественной сварке стенка становится непроницаемой | Сложность логистики крупногабаритных обечаек (диаметром более 3 м) |
Ремонтопригодность — возможна замена отдельных поясов без демонтажа всего резервуара | Необходимость антикоррозионной защиты для углеродистых сталей |
Универсальность — подходят для жидких, сыпучих, газообразных сред | Жесткие допуски на овальность и отклонения по диаметру (требуют точного контроля) |
Как изготавливаются обечайки: основные этапы
Входной контроль металла. Листовой прокат проверяется на соответствие сертификатам, маркировке и геометрическим параметрам. На листах сохраняется маркировка предприятия-поставщика металла.
Раскрой листа. По данным чертежа или технического задания выполняется резка заготовки в размер — с учетом припусков на сварку и последующую механическую обработку.
Вальцовка (гибка). Лист пропускается через трех- или четырехвалковые станки. На 3-валковых станках кромки заготовки требуют предварительной правки. 4-валковые станки позволяют сразу фиксировать лист и начинать гибку с края, обеспечивая более высокую точность.
Сварка продольного шва. После прихватки и контроля геометрии выполняется автоматическая сварка под флюсом или в среде защитных газов. Шов зачищается от шлака и брызг.
Калибровка и контроль геометрии. Готовую обечайку проверяют шаблонами или лазерными измерительными системами на соответствие диаметру, овальности и длине развертки окружности.
Дополнительная обработка (при необходимости). Установка штуцеров, люков, фланцев, подготовка кромок под монтажную сварку, антикоррозионная обработка поверхности.
Как выбрать обечайку: критерии
При выборе обечайки ориентируйтесь на следующий чек-лист.
Рабочие параметры: избыточное давление, температура среды, характер продукта (жидкость, газ, сыпучий).
Агрессивность среды: нужна ли коррозионная стойкость, требуется ли защита от межкристаллитной коррозии.
Климатическая зона: для эксплуатации при температурах ниже -30°C обязательны стали с гарантированной ударной вязкостью (09Г2С, 15ХСНД).
Геометрия: диаметр, длина, тип обечайки (цилиндрическая, коническая, переходная).
Требования к сварным швам: контроль качества шва (УЗК, радиография), коэффициент прочности шва.
Необходимость дополнительных элементов: патрубки, люки, фланцы, кольца жесткости.
Особенности Ленинградской области
При изготовлении обечаек для объектов, эксплуатируемых в Ленинградской области, мы учитываем специфику региона.
Климатические нагрузки. Согласно СП 20.13330.2016, Ленинградская область относится к III снеговому району с расчетной снеговой нагрузкой 150–180 кг/м² (1,5–1,8 кПа). Для сравнения: в центральных регионах этот показатель составляет 120–150 кг/м². Это означает, что стенки резервуаров и опорные металлоконструкции должны рассчитываться с запасом на длительное воздействие снеговой шапки. Средняя скорость ветра в зимний период — около 4 м/с, что дополнительно влияет на устойчивость высоких вертикальных аппаратов.
Температурный режим. Зимние температуры могут опускаться ниже -30°C, что делает обязательным применение низколегированных сталей (09Г2С) для уличных конструкций. Обычные углеродистые стали при таких температурах склонны к хрупкому разрушению.
Повышенная влажность. Близость Балтийского моря и Финского залива создает условия для ускоренной коррозии. Для уличных металлоконструкций мы рекомендуем усиленное антикоррозионное покрытие, а для емкостей — применение нержавеющих сталей (12Х18Н10Т, 08Х17Н13М2).
Логистика. Собственный парк техники и производственная площадка в регионе позволяют доставлять готовые обечайки на объекты заказчиков в Ленинградской области и Санкт-Петербурге в сжатые сроки — от 1 до 3 рабочих дней после изготовления.
Популярные типовые решения в регионе: двустенные резервуары с теплоизоляцией для хранения мазута и нефтепродуктов, емкости для водоподготовки на котельных, силосы для зерна и комбикормов на сельхозпредприятиях области.
Доставка, монтаж и сроки изготовления
Срок изготовления обечаек зависит от сложности заказа, марки стали и объема партии. Ориентировочные сроки (справочно, не являются публичной офертой):
Тип заказа | Срок изготовления |
|---|---|
Типовые цилиндрические обечайки из углеродистой стали (складская программа) | от 5 рабочих дней |
Индивидуальные обечайки по чертежам из углеродистой стали | от 10–15 рабочих дней |
Обечайки из нержавеющей стали с дополнительной обработкой | от 15–25 рабочих дней |
Доставка по Ленинградской области и Санкт-Петербургу осуществляется собственным транспортом компании. Для крупногабаритных обечаек (диаметром более 3 м) применяются специализированные тралы. Возможна отгрузка самовывозом.
Гарантии и контроль качества
Каждая обечайка проходит многоступенчатый контроль:
Входной контроль металла по сертификатам и маркировке.
Операционный контроль на всех этапах: раскрой, вальцовка, сварка.
Контроль геометрии: соответствие диаметра, овальности, длины развертки окружности.
Контроль сварных швов: визуально-измерительный, ультразвуковая дефектоскопия (УЗК) или радиография — по требованию.
Изготовление ведется в соответствии с требованиями ГОСТ 25215-82 на обечайки и днища сосудов высокого давления, а также ГОСТ 34233 на сосуды и аппараты. На каждое изделие предоставляется паспорт качества с результатами контроля.
Частые вопросы
Какой минимальный диаметр обечайки вы можете изготовить?
Минимальный диаметр составляет около 400 мм. Фактический минимум зависит от толщины металла и марки стали: чем толще лист, тем больше минимальный радиус гиба. Для стали Ст3сп минимальный радиус гиба составляет примерно 1,5 толщины листа.
Можно ли изготовить обечайку из нержавеющей стали толщиной 1 мм?
Тонколистовая вальцовка (до 2 мм) технически возможна, но требует высокой квалификации оператора и качественного оборудования. При толщине менее 2 мм возрастает риск деформации кромок и образования «хлопунов». Для таких задач мы рекомендуем рассмотреть усиление конструкции кольцами жесткости.
Чем коническая обечайка отличается от цилиндрической и когда она нужна?
Коническая обечайка имеет форму усеченного конуса с плавно изменяющимся диаметром. Она применяется в качестве перехода между секциями разного диаметра, для формирования днищ и воронок бункеров, а также в дымовых трубах и вытяжных системах. Изготовление конической обечайки сложнее цилиндрической: требуется специальная оснастка вальцов и более точный расчет развертки.
В чем разница между горячекатаной и холоднокатаной сталью для обечаек?
Горячекатаный лист дешевле и доступен в больших толщинах (от 2 мм и выше). Холоднокатаный лист имеет более точную геометрию, лучшую чистоту поверхности и стабильные механические свойства, но максимальная толщина обычно ограничена 5–6 мм. Для ответственных сосудов под давлением мы рекомендуем холоднокатаный прокат.
Вы делаете обечайки для ремонта старых резервуаров?
Да, это одно из ключевых направлений. Мы изготавливаем обечайки для замены корродированных поясов стенки, усиления конструкции и доработки резервуаров под новые условия эксплуатации. Для этого необходим точный обмер существующей конструкции и согласование чертежей.
Какая антикоррозионная защита применяется для обечаек?
После изготовления и контроля геометрии поверхность обечайки может быть подготовлена под окраску (абразивоструйная очистка до степени Sa 2,5) или покрыта грунтовочными составами — по требованию заказчика. Выбор системы покрытия зависит от условий эксплуатации: для Ленинградской области с повышенной влажностью мы рекомендуем эпоксидные или полиуретановые составы с толщиной сухого слоя не менее 200 мкм.
Чтобы получить точный расчет стоимости и сроков изготовления обечаек для вашего проекта, свяжитесь с нами по телефону или оставьте заявку на сайте. Мы работаем напрямую, без посредников, что позволяет контролировать качество на каждом этапе — от входного контроля металла до отгрузки готового изделия.