Втулка и корпусная деталь - антиподы в мире механообработки. Первая - тонкостенное тело вращения, которое деформируется от любого неосторожного зажима; вторая - массивная "коробка" с десятками отверстий, где главная проблема не форма, а взаимное расположение поверхностей.
Объединяет их одно: обе детали отвечают за точность позиционирования узла - втулка центрирует вал, корпус удерживает соосность подшипниковых опор. Разберём технологии их изготовления, типовые маршруты и допуски, которые реально выдерживаются в производстве.
Часть 1. Втулки: технология обработки
Конструкция и требования
Втулка - полое тело вращения (гладкое, с буртом или фланцем), работающее чаще всего как подшипник скольжения, направляющая или центрирующий элемент. Типовые требования чертежа:
Отверстие - основная рабочая поверхность: H7, иногда H6, шероховатость Ra 0,4-1,6;
Наружная поверхность - посадка в корпус: n6, p6, r6 (под пресс) или g6, h6 (скользящая);
Соосность наружной и внутренней поверхностей - 0,01-0,03 мм, для точных направляющих втулок - до 0,005 мм;
Торцевое биение бурта относительно оси - 0,01-0,02 мм;
Тонкостенность - стенка часто 3-5 мм, что и создаёт главную технологическую сложность.
Материалы: стали 45, 40Х, 20Х (под цементацию), антифрикционные бронзы БрОЦС5-5-5, БрАЖ9-4, серый чугун СЧ20.
Технологический процесс механической обработки детали втулка
Классический маршрут на примере втулки сталь 45: Ø50h6 наружный, отверстие Ø30H7, длина 60 мм, стенка 10 мм. Технологический процесс механической обработки детали втулка строится вокруг одного принципа: последняя поверхность, обработанная от отверстия, будет соосна ему автоматически.
№ | Операция | Содержание | База |
|---|---|---|---|
005 | Заготовительная | Отрезка круга Ø55 в размер 64 мм | Патрон |
010 | Токарная | Черновая обточка наружной, подрезка торцов, сверление/расточка отверстия Ø29,5 | Наружная |
015 | Токарная | Получистовая обточка наружной Ø50,8; чистовая расточка отверстия Ø30H7, канавки, фаски | Наружная |
020 | Внутришлифовальная | Шлифование отверстия Ø30H6 (если требуется) | Наружная |
025 | Токарная/круглошлифовальная | Чистовое точение или шлифование наружной Ø50h6 на оправке | Отверстие |
030 | Моечная, контрольная | Размеры, соосность на оправке в центрах | - |
Ключевое решение - оправка. Наружная поверхность шлифуется (или обтачивается), будучи посаженной на коническую или цилиндрическую с натягом оправку, установленную в центрах. Так достигается соосность: обе поверхности получают единый станочный базовый след. Порядок "сначала отверстие - потом наружная" нарушать нельзя: если шлифовать отверстие после наружной, соосность "уплывёт" на погрешность базирования.
Борьба с деформацией тонкостенных втулок
Сила зажима в трёхкулачковом патроне деформирует стенку - деталь обточится "вpayer", а после разжима пружинит обратно, и отверстие превращается в трёхлепестковую фигуру. Способы решения:
Зажим по отверстию на разжимной оправке при обработке наружной поверхности;
Цанговые и мембранные патроны - зажим по большой площади, а не в трёх точках;
Поджим торцем вместо радиального зажима там, где конструкция позволяет;
Двухступенчатый режим: черновой зажим - ослабление - чистовой проход (снимаются напряжения от зажима);
Тонкое (алмазное) точение бронз на высоких оборотах с минимальными силами резания.
Бронзовые втулки дополнительно коварны температурой: при нагреве от резания бронза расширяется вдвое сильнее стали, и размер "плывёт" прямо в процессе. Отсюда правило - обильное охлаждение и замер остывшей детали.
Часть 2. Корпусные детали: технология обработки
Особенности
Корпус - основа сборочной единицы: редуктора, насоса, гидроблока, коробки передач. Его специфика:
Комбинация плоскостей и отверстий - координатная геометрия, а не вращение;
Допуски расположения: соосность подшипниковых отверстий 0,01-0,03 мм, перпендикулярность осей, позиционные допуски крепёжных отверстий ±0,05-0,1 мм;
Материал - литейный чугун СЧ20/СЧ25, алюминиевые сплавы АК9ч, или сварные конструкции из Ст3/09Г2С;
Нежёсткость - стенки 8-15 мм, литьё имеет корку и внутренние напряжения.
Механическая обработка корпусных деталей - это в первую очередь задача базирования: ошибка в базе на 0,05 мм тиражируется на все отверстия и становится неустранимой.
Маршрут обработки корпуса редуктора
№ | Операция | Содержание | Оборудование |
|---|---|---|---|
005 | Заготовительная | Литьё СЧ20, зачистка прибылей | - |
010 | Фрезерная | Черновое и получистовое фрезерование базовой плоскости | Обрабатывающий центр |
015 | Фрезерная | Фрезерование второй плоскости от базовой (параллельность 0,03 мм) | Обрабатывающий центр |
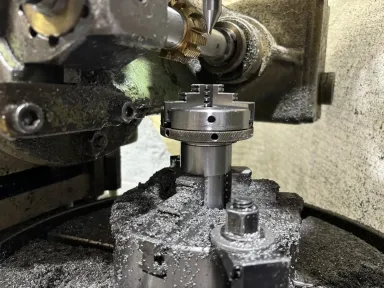
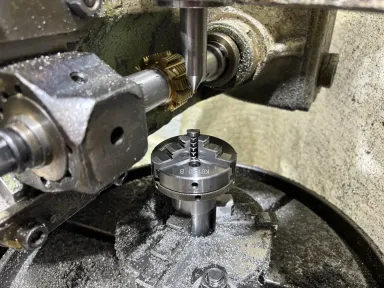
020 | Расточная/ЧПУ | Черновое и чистовое растачивание подшипниковых отверстий H7, соосность в двух опорах | Горизонтальный расточной с ЧПУ |
025 | Сверлильная с ЧПУ | Сверление крепёжных отверстий по программе, нарезание резьбы М8-М16 | Обрабатывающий центр |
030 | Сверлильная | Обработка отверстий фланцев по кондуктору (если объём мал) | Радиально-сверлильный |
035 | Слесарная | Снятие заусенцев, зачистка | Верстак |
040 | Моечная, контрольная | Промывка каналов, контроль КИМ или универсально | Стол ОТК |
Технологические нюансы
Черновая и чистовая расточка разнесены по времени. Чугунная отливка "дышит" после снятия корки: напряжения перераспределяются, и если расточить отверстие H7 сразу начисто, через сутки соосность уйдёт. Поэтому базовые плоскости фрезеруют, дают технологическую паузу (или снимают напряжения искусственно), и только затем растачивают точные отверстия.
Перекрытие опор при расточке. Если подшипниковые отверстия разнесены по разным стенкам, соосность обеспечивают расточкой за один установ с расточной скалкой, опирающейся на люнет, - либо переносом координат с последующей обязательной проверкой на поверочной линейке и оправке.
Порядок "плоскость - отверстия" нерушим. Крепёжные отверстия сверлятся только после фрезеровки баз: иначе торец "завалится" относительно резьб, и фланцевое уплотнение не притянется равномерно.
Резьбы в чугуне. Метчик выбирают с зашлифованным профилем и не доводят калибрующую часть: чугун хрупкий, вырванный виток в алюминии или чугуне не восстанавливается.
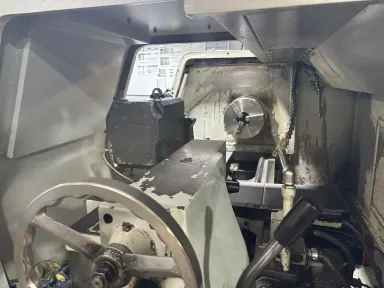
Какой инструмент какие допуски даёт
Способ обработки отверстия | Достижимый квалитет | Шероховатость, Ra | Применение |
|---|---|---|---|
Сверление | H12-H13 | 6,3-12,5 | Крепёжные, сквозные технологические |
Зенкерование | H10-H11 | 3,2-6,3 | Под развёртку, точные крепёжные |
Развёртывание | H7-H8 | 0,8-1,6 | Посадочные отверстия малых диаметров |
Чистовое растачивание на ЧПУ | H7-H6 | 0,8-1,6 | Подшипниковые гнёзда, точные соосные |
Тонкое растачивание | H6 | 0,4-0,8 | Шпиндельные опоры, гильзы |
И втулки, и корпуса относятся к механической обработке типовых деталей - номенклатура, отработанная десятилетиями: маршруты известны, режимы нормированы, ошибки давно описаны.
Ценность представляет не изобретение процесса, а дисциплина его исполнения. Перечень станков - токарных, фрезерных, расточных, шлифовальных, - на которых мы ведём такую работу, опубликован в разделе механическая обработка металла.
Типовые ошибки, которые мы встречаем во входном контроле
Втулка "тройного лепестка". След трёхкулачкового патрона на тонкостенной детали - признак зажима без оправки или мембранного патрона;
Корпус с "плавающей" соосностью. Расточка отверстий с переустановом без единой базы - биение опор подшипников 0,1-0,2 мм, шум и нагрев узла гарантированы;
Резьбы "на пределе". Метчик без СОЖ в глухом отверстии алюминиевого корпуса - сорванные витки и выпадающая шпилька;
Забытая технологическая пауза. Расточка H7 сразу после черновой - размер ушёл через неделю после отгрузки;
Фаски вместо заходных канавок. Посадка подшипника "до упора" в фаску вместо заплечика - перекос колец.
Всё это исправимо на этапе чертежа и стоит копейки; на этапе готового узла ремонт измеряется днями простоя оборудования заказчика. Поэтому механическая обработка деталей и узлов у нас ведётся комплектно: по втулке и корпусу проектируется согласованная пара допусков посадки, а не две отдельные позиции с "примерно подходящими" размерами.
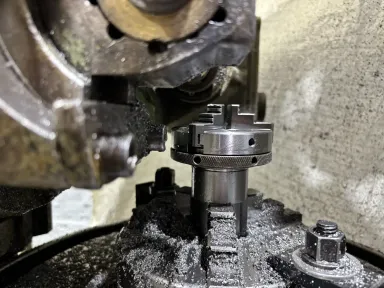
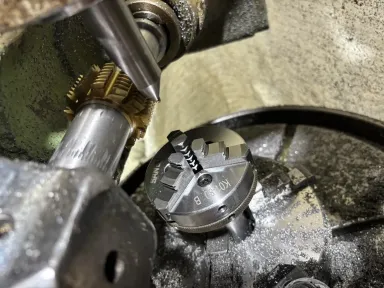
Изготовим втулки и корпуса по вашему чертежу
Наше производство закрывает полный цикл по обеим группам деталей: токарная и внутришлифовальная обработка втулок с базированием на оправках, обработка корпусных деталей на фрезерных и расточных станках с ЧПУ, координатный контроль геометрии. Работаем с чугунным литьём, прокатом, бронзой и сварными конструкциями; при необходимости поможем согласовать литьё или пересчитать конструкцию под механическую обработку.
Пришлите чертёж втулки или корпуса - в течение рабочего дня получите технологическое решение и расчёт стоимости: маршрут, допуски, которые выдержим, и цену за единицу и партию.
Оборудование, примеры выполненных корпусных деталей и втулок, порядок оформления заказа - на странице механическая обработка металла.