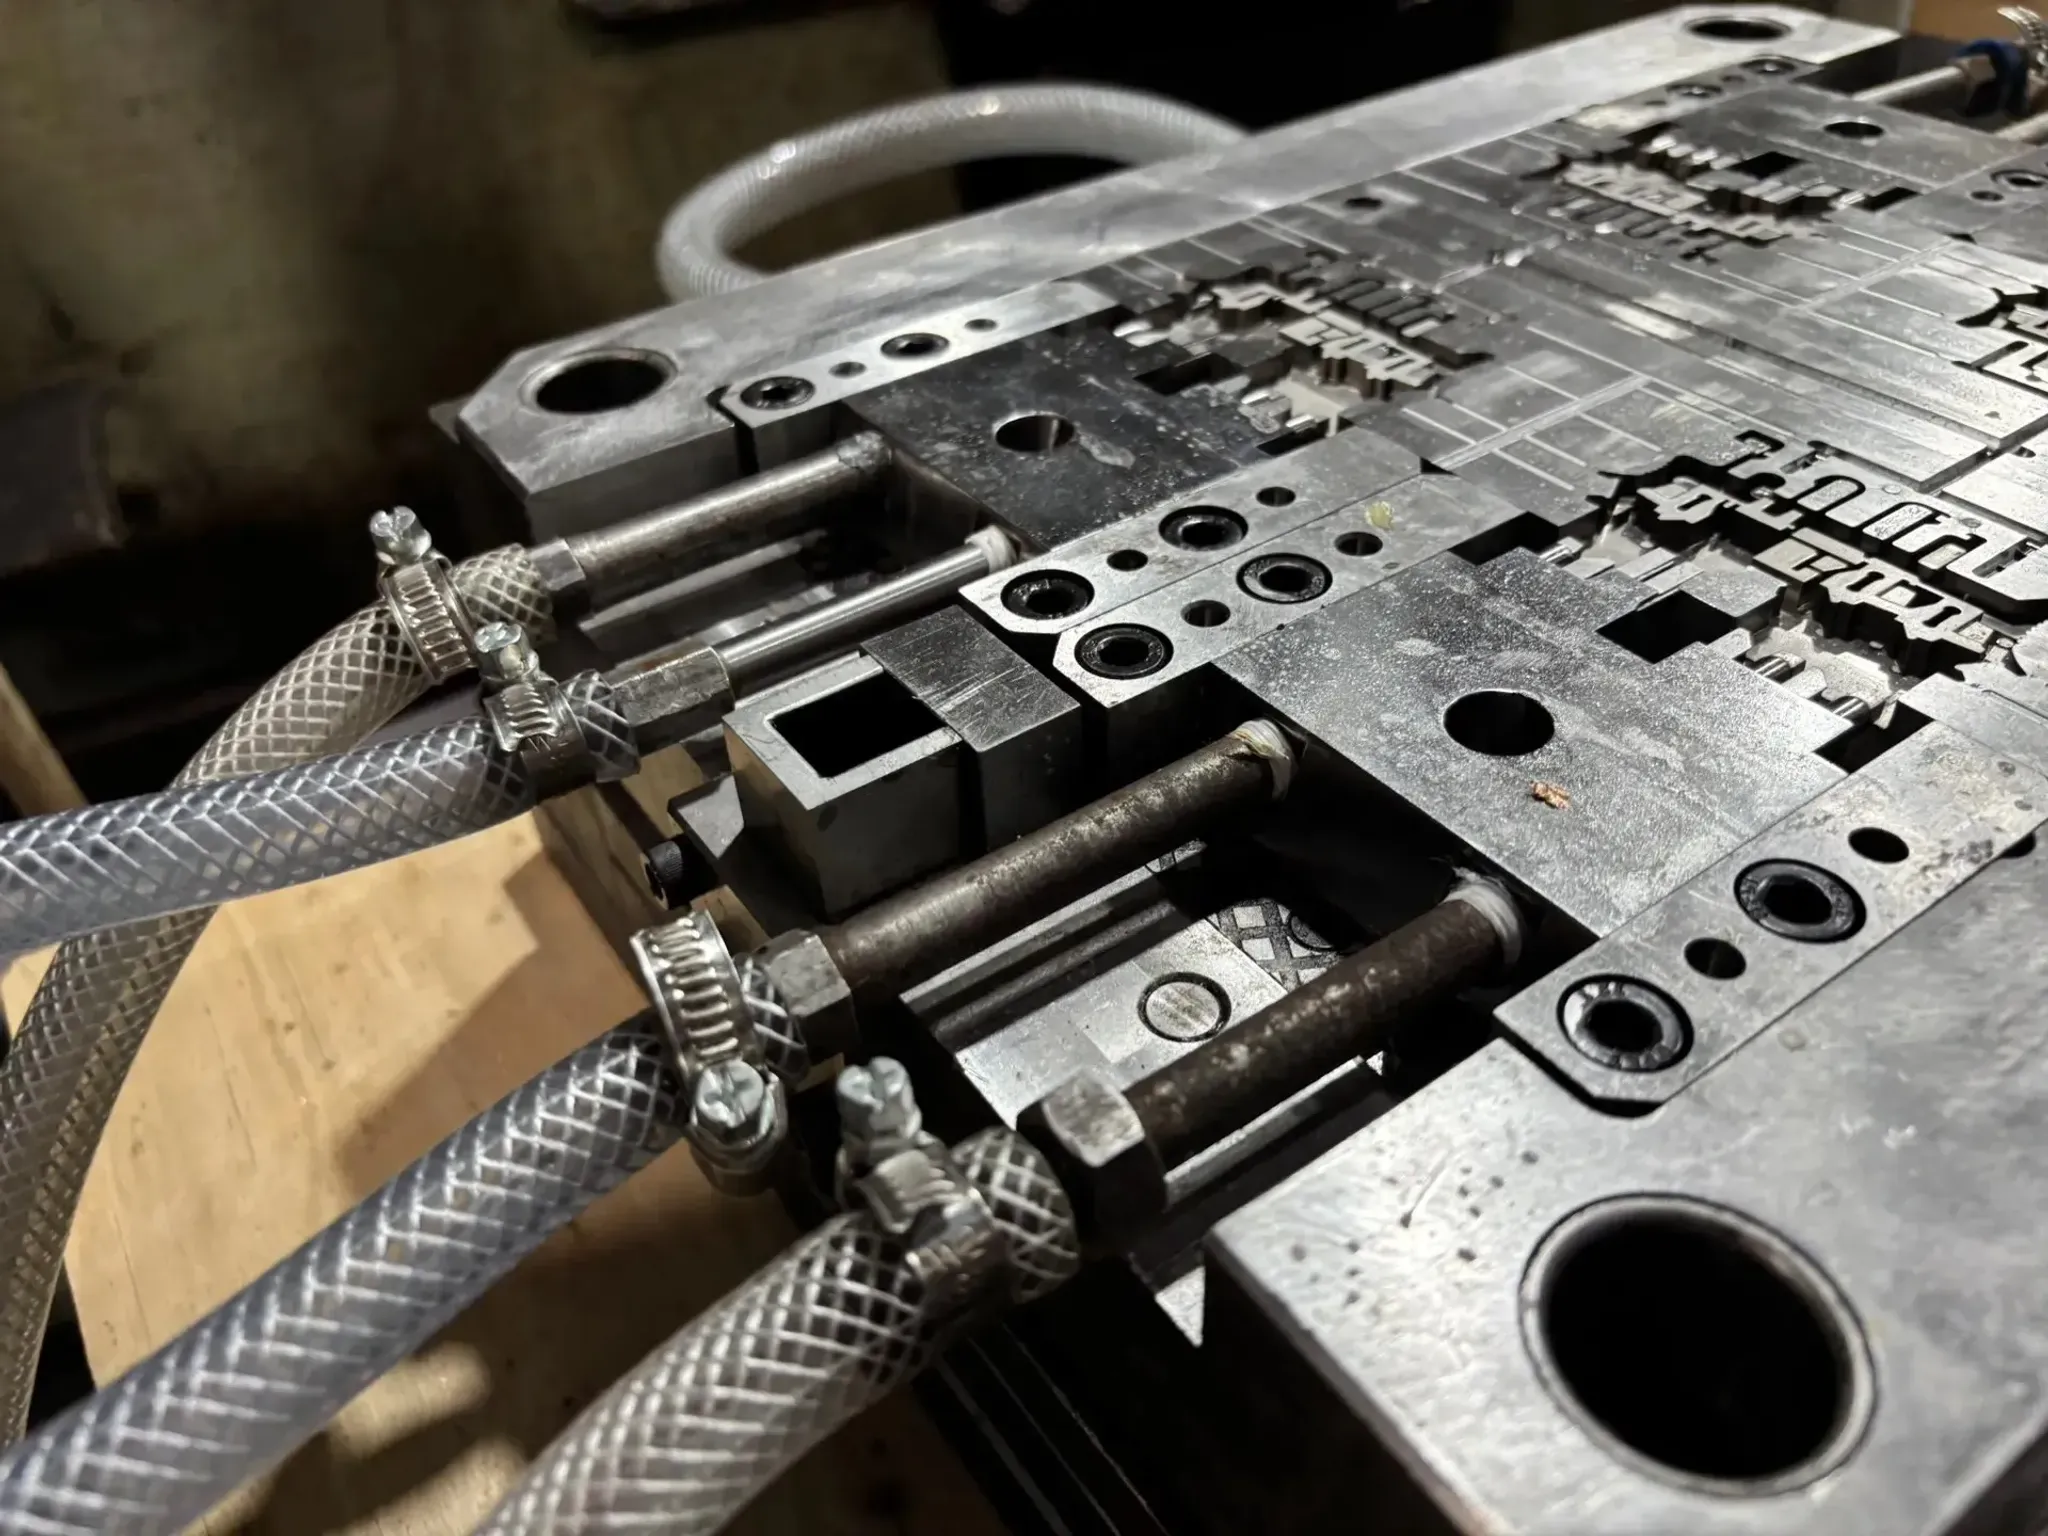
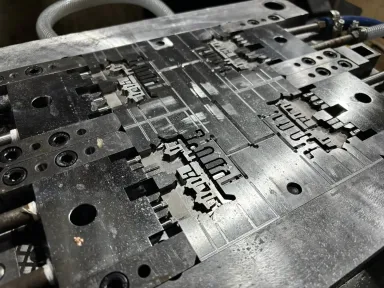
Пуансон и матрица — это рабочий орган пресса, определяющий качество, точность и ресурс штамповки.
Неточности в их изготовлении обнаруживаются сразу: на первой же детали появляются заусенцы, неровные срезы или деформация.
Мы изготавливаем матрицы и пуансоны комплектом с контролем рабочего зазора, обеспечивая оптимальное качество среза и длительный срок службы инструмента .
Что мы изготавливаем
Мы изготавливаем матрицы и пуансоны для различных операций штамповки и прессования:
Тип инструмента | Назначение | Примеры применения |
|---|---|---|
Вырубные и пробивные матрицы/пуансоны | Разделительные операции: вырубка, пробивка, отрезка | Детали из листового металла, перфорация, просечка отверстий |
Гибочные матрицы/пуансоны | Формирование углов, радиусов, профилей | Листогибочные прессы, гибка листового металла в профиль |
Вытяжные матрицы | Получение полых деталей из листа | Глубокая вытяжка, формообразование объёмных деталей |
Пуансоны прошивные | Операции прошивки в объёмной штамповке | Прошивка отверстий в толстолистовом металле, объёмная штамповка |
Сменные рабочие секции | Вставки в составные штампы | Быстрая замена изношенных элементов в многопозиционных штампах |
Твёрдосплавные вставки | Высокосерийное производство | Вставки ВК20/ВК25 в корпуса для максимального ресурса |
Технология изготовления: от заготовки до рабочего инструмента
Процесс производства включает последовательность операций, где каждый этап влияет на конечный результат:
Чертёж/Образец
Фрезерование контура
с припускомЭлектроэрозионная
обработкаКоординатное
шлифованиеЗакалка и отпуск
HRC 60-64Доводка и полировка
Ra 0,1-0,2 мкмКонтроль зазора
в комплектеГотовый инструмент
с паспортом
Подробнее об операциях и их назначении
Фрезерование контура: формирование рабочего профиля с припуском под шлифовку .
Электроэрозионная обработка (ЭЭО): получение точного контура, недоступного для фрезы; сложные углы и малые радиусы .
Координатное шлифование: финишные размеры рабочего контура с точностью 0,005-0,01 мм .
Закалка и отпуск: достижение твёрдости HRC 60-64 для инструментальных сталей .
Доводка и полировка: шероховатость Ra 0,1-0,2 мкм на рабочих поверхностях, особенно для вытяжных матриц .
Контроль зазора: обязательная проверка рабочего зазора между пуансоном и матрицей в комплекте перед выдачей .
Материалы для пуансонов и матриц: выбор под задачу
Выбор марки стали зависит от обрабатываемого материала, серийности производства и типа операции. Наш технолог подберёт оптимальный материал:
Материал | Характеристика | Область применения |
|---|---|---|
Х12МФ | Высокая износостойкость, хорошая прокаливаемость | Вырубные и пробивные штампы серийного производства |
ХВГ | Минимальная деформация при закалке | Матрицы и пуансоны сложного профиля |
У10А, У12А | Хорошая обрабатываемость, доступность | Единичные и мелкосерийные штампы |
Р6М5, Р18 | Теплостойкость, высокая твёрдость | Штампы для горячей штамповки и прошивки |
ВК20, ВК25 (твёрдый сплав) | Максимальный ресурс | Вставки для высокосерийных штампов |
💡 Важно: В комплекте одного штампа рекомендуется выдерживать твёрдость матрицы выше твёрдости пуансона на 2 единицы HRC. Это компенсирует более интенсивный износ пуансона и продлевает ресурс пары.
Рабочий зазор: критический параметр качества
Величина зазора между пуансоном и матрицей определяет качество среза, усилие штамповки и ресурс инструмента. Для стали толщиной 0,5 мм зазор составляет примерно 0,03-0,05 мм на сторону .
Толщина материала | Рекомендуемый двусторонний зазор (мм) | Примечание |
|---|---|---|
0,5 - 1,0 мм | 0,03 - 0,05 | Для мягкой стали |
1,0 - 2,0 мм | 0,10 - 0,15 | Для стального листа общего назначения |
2,0 - 4,0 мм | 0,20 - 0,30 | Для конструкционных сталей |
Мягкие цветные металлы | 0,02 - 0,04 | Меньший зазор для алюминия, меди |
Подробнее о расчёте зазора
Зазор зависит от:
Толщины и марки штампуемого материала: для мягких материалов (алюминий, медь) зазор меньше, для высокопрочных сталей — больше.
Типа операции: при вырубке зазор больше, чем при чистовой пробивке или зачистке.
.
Требования к качеству среза: для деталей с высокими требованиями к шероховатости кромки зазор уменьшают, но это увеличивает усилие штамповки и износ инструмента.
Примерные значения зазора для стали составляют 5-10% от толщины листа на сторону . Для точного расчёта под ваш материал проконсультируйтесь с нашим технологом при оформлении заявки.
Преимущества изготовления у нас
Комплектность с контролем зазора: изготавливаем матрицы и пуансоны комплектом, что гарантирует правильный рабочий зазор и оптимальное качество среза.
Точность до 0,005 мм: координатное шлифование и электроэрозионная обработка обеспечивают точность рабочего контура в соответствии с чертежом.
Изготовление по образцу или изношенному комплекту: если нет чертежа, мы восстановим геометрию по образцу, даже изношенному, и согласуем её с вами до запуска в производство.
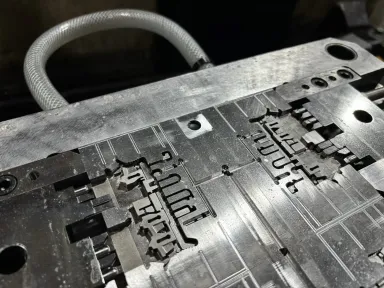
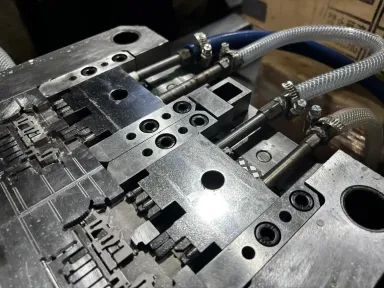
Замена только изношенных элементов: в большинстве случаев изнашивается только рабочая пара, а плиты и направляющие остаются пригодными. Мы изготавливаем только рабочие элементы под существующий штамп, что значительно дешевле и быстрее.
Полный производственный цикл: от заготовки до термообработки и финишного контроля — всё на нашем производстве.
Гарантия и документация: предоставляем сертификат на материал, паспорт с фактическими размерами и результатами контроля твёрдости.
Как разместить заказ
Передайте техническое задание: пришлите чертёж (DWG, PDF, STEP) или изношенный комплект деталей. Если чертежа нет, мы восстановим геометрию по образцу.
Укажите условия работы: материал заготовки, серийность производства, требования к твёрдости и шероховатости. Это позволит подобрать оптимальную марку стали и технологию.
Получите расчёт: в день обращения мы рассчитаем стоимость и сроки изготовления. Простые вырубные пары — от 7-14 рабочих дней; сложные профили с ЭЭО и координатным шлифованием — по согласованию.
Согласование и изготовление: после утверждения заказа мы запускаем его в производство с поэтапным контролем качества.
Доставка: готовый инструмент с доставкой по всей России и СНГ.
Свяжитесь с нами для расчёта стоимости
Готовы обсудить ваш проект? Отправьте чертёж или запрос на расчёт - ответим в течение дня.
Контакты:
Телефон: +7 (495) 188-80-44
Email: info@investsteel.ru
Адрес офиса: Москва, шоссе Энтузиастов, 17
Адрес производства: Балашиха, ул. Чехова 2