
Производство металлоконструкций - это не один сварочный пост и не «пара станков в ангаре», а взаимосвязанная система из проектирования, снабжения, заготовки, сборки, сварки, защиты от коррозии, контроля качества, логистики и монтажа.
Понимание структуры такого производства важно и для собственников, и для руководителей цехов, и для заказчиков, которые хотят понимать, за что они платят и какие риски можно снять за счёт правильной организации.
Основные блоки структуры производства
В типовой структуре производства металлоконструкций можно выделить семь ключевых блоков:
Проектирование и подготовка производства.
Снабжение и склад сырья.
Заготовительный участок (резка, сверловка, гибка).
Сборочно‑сварочный участок.
Участок подготовки поверхности и защитных покрытий.
Отдел технического контроля (ОТК).
Логистика, склад готовой продукции и монтаж.
Такая логика соответствует тому, как описывают процесс изготовления металлоконструкций отраслевые компании и нормативные документы: от ТЗ и рабочей документации до отгрузки и монтажа на объекте.
👉 Перейти к портфолио: реальные кейсы!
Схема производственного потока
Типовая последовательность этапов от заявки до монтажа:
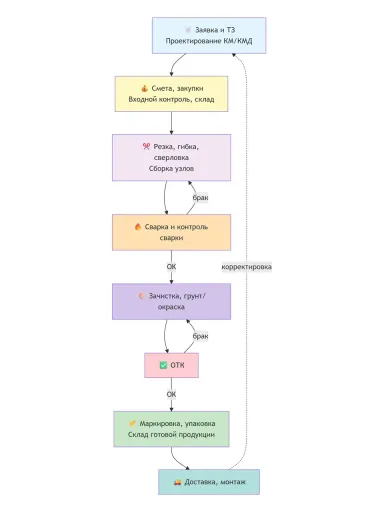
Проектирование → Снабжение и склад → Заготовительный участок → Сборочно‑сварочный участок → Подготовка поверхности и покрытия → Контроль качества → Логистика, склад готовой продукции, отгрузка и монтаж.
Эта последовательность повторяется во всех описаниях цикла производства металлоконструкций: проектирование и подбор металлопроката → изготовление и сборка → антикоррозийная защита → контроль, маркировка, упаковка и отгрузка.
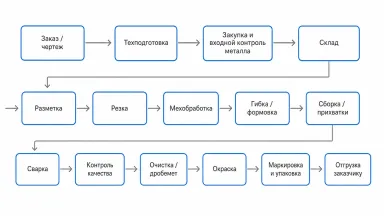
Этапы производства металлоконструкций
1. Проектирование и подготовка производства
Обработка заявки и технического задания заказчика.
Разработка проектной документации (КМ) и рабочих чертежей (КМД) с учётом нагрузок и требований к конструкциям.
Подготовка спецификаций, ведомостей металлопроката и крепежа.
Подготовка технологических карт и производственной последовательности: какие операции и на каком участке выполняются.
2. Снабжение и склад сырья
Закупка металлопроката нужных марок, сварочных материалов, крепежа, лакокрасочных материалов.
Входной контроль: проверка сертификатов и соответствия характеристик металла проектным требованиям до запуска в производство.
Размещение металлопроката на складе с разделением по маркам стали, типам профилей и заказам.
3. Заготовительный участок
Подготовка сырья: правка, разметка, резка, гибка и другие операции по формированию деталей.
Виды резки: ленточнопильная, плазменная, лазерная, гильотинная и др. - выбор зависит от точности и объёма.
Сверление отверстий, снятие фасок, подготовка кромок под сварку и болтовые соединения.
4. Сборка и сварка
Сборка элементов в кондукторах и на стапелях по рабочим чертежам с обеспечением геометрии.
Прихватка, основная сварка, удаление деформаций, контроль швов и корректировка геометрии.
Используемые процессы: ручная дуговая сварка, полуавтоматическая MIG/MAG, иногда TIG - в зависимости от вида металла и требований к шву.
5. Подготовка поверхности и защитные покрытия
Обезжиривание, механическая очистка, пескоструйная или дробеструйная обработка изделий перед нанесением покрытий.
Нанесение грунта, лакокрасочных или других защитных покрытий, при необходимости — горячее цинкование или комбинированная защита.
Контроль толщины и адгезии покрытия, чтобы обеспечить проектный срок службы конструкций.
6. Контроль качества
Входной контроль - материалы и комплектующие до запуска.
Операционный контроль - геометрия, качество заготовки, сборки, сварных соединений и покрытий в процессе.
Приёмочный контроль - готовые изделия: размеры, сварные швы, покрытия, маркировка, комплектность, отгрузочные документы.
Во многих описаниях цикла производства отдельно подчёркивается «контрольная сборка» как способ проверить точность изготовления до отгрузки.
7. Маркировка, упаковка, склад и монтаж
Маркировка деталей и монтажных единиц по отправочным схемам.
Упаковка и подготовка к транспортировке с учётом веса, габаритов и способа погрузки.
Формирование отгрузочных документов и документа о качестве.
Поставка на объект и монтаж в соответствии с проектом производства работ.
Персонал и организационная структура цеха
Ключевые роли
Роль | Что делает |
|---|---|
Руководитель производства / мастер | Планирует загрузку, отвечает за сроки, координирует участки. |
Инженер-конструктор / КМД | Готовит чертежи, узлы, спецификации, проверяет собираемость. |
Технолог | Определяет маршрут изготовления, оснастку и последовательность. |
Снабженец / закупщик | Закупает металл, крепёж, сварочные и ЛКМ, работает с поставщиками. |
Оператор заготовительного участка | Работает на станках резки, сверловки, гибки. |
Сборщик металлоконструкций | Собирает элементы по КМД, обеспечивает геометрию перед сваркой. |
Сварщик | Выполняет сварные соединения по технологии. |
Маляр / оператор окраски | Готовит поверхность, наносит грунты и покрытия. |
ОТК / дефектоскопист | Контролирует геометрию, швы, покрытия, комплектность. |
Кладовщик / логист | Ведёт учёт сырья и готовых изделий, организует отгрузку. |
Такое разделение отражает реальный состав цехов: все компании, описывающие полный цикл, выделяют инженерно‑проектный блок, заготовку, сварку, покрытие, контроль качества и логистику как отдельные функции.
Минимальная команда для запуска
Руководитель / мастер, совмещающий функции планирования и частично склада.
Инженер‑конструктор (можно внешний), который делает КМД и уточняет узлы.
Снабженец (или совместимость с руководителем на малом объёме).
1 оператор заготовки.
2–4 сварщика.
1–2 сборщика.
ОТК по мере роста ответственности изделий и требований заказчиков.
Оборудование для производства металлоконструкций
Основные участки и станки
Участок | Типовое оборудование | Для чего нужно |
|---|---|---|
Склад и перемещение | Кран-балки, тельферы, траверсы, стеллажи, тележки | Безопасное перемещение длинномерного и тяжёлого металла |
Резка | Ленточнопильные станки, плазменные, лазерные, гильотины | Разделение металла с нужной точностью и производительностью |
Мехобработка | Сверлильные станки, магнитные дрели, пресс-ножницы, листогибы | Отверстия, фаски, гибка, подготовка узлов |
Сборка | Сборочные столы, стапели, кондукторы, зажимы | Обеспечение геометрии перед сваркой |
Сварка | Полуавтоматы MIG/MAG, инверторные источники MMA, TIG‑аппараты | Выполнение сварных соединений |
Подготовка поверхности | Шлифмашины, пескоструй / дробеструй, вытяжки | Очистка и подготовка к нанесению защитных покрытий |
Окраска | Компрессор, окрасочные аппараты, камеры или посты окраски | Нанесение грунтов и финишных покрытий |
Контроль | Рулетки, штангенциркули, угломеры, шаблоны швов, толщиномеры | Проверка размеров, швов и покрытий |
Такой набор фигурирует в описаниях типовых цехов по изготовлению металлоконструкций: всегда есть заготовительные станки, сварка, участок защиты от коррозии и грузоподъёмные механизмы.
Требования к помещению и условиям труда
Базовые требования к цеху
Площадь, позволяющая выделить зоны: склад сырья, заготовка, сборка, сварка, подготовка поверхности, окраска, склад готовой продукции.
Достаточная высота для работы с длинномерными и крупногабаритными изделиями и использования кран‑балки.
Электроснабжение под промышленное оборудование и несколько сварочных постов.
Возможность безопасного подъёма и перемещения изделий внутри цеха (кран‑балки, тельферы, погрузчики).
Вентиляция и организация сварочных постов
В сварочных цехах и на участках требуется общеобменная вентиляция; на стационарных рабочих местах - местная вытяжная вентиляция.
При сварке на нестационарных рабочих местах (внутри помещения) рекомендуется предусматривать местные отсосы или использовать СИЗ с принудительной подачей воздуха, если вентиляции нет.
Свободная площадь на одного работника на участке сварки - не менее 10 м², а высота помещения - не менее 3,5 м.
Нестационарные места сварки в помещении отделяют экранами из несгораемых материалов высотой не менее 1,8 м для защиты от излучения и искр.
Контроль качества и документы
Виды контроля
Входной контроль - проверка металлопроката, сварочных материалов, крепежа и ЛКМ до запуска в цех.
Операционный контроль - контроль размеров, сборки, сварки, покрытия на промежуточных этапах изготовления.
Приёмочный контроль - проверка готовых изделий по геометрии, швам, покрытиям, маркировке, комплектности и документации.
Что контролируют
Геометрические параметры: длины, диагонали, прямолинейность, положение отверстий и узлов.
Сварные соединения: внешний вид, размеры шва, при необходимости — неразрушающий контроль (УЗК, радиография).
Защитные покрытия: внешний вид, толщина, адгезия к металлу.
Маркировку и упаковку: соответствие отправочным схемам и комплектности заказа.
Что нужно для запуска собственного производства
Чётко определить номенклатуру: какие именно металлоконструкции будут производиться (каркасы, фермы, балки, лестницы, площадки, закладные, нестандарт).
Подобрать помещение под технологический поток, а не пытаться «втиснуть» все участки в случайный ангар.
Сформировать костяк команды: инженерная функция, заготовка, сварка, ОТК, снабжение и логистика.
Настроить рабочую и технологическую документацию, маршруты изготовления и правила контроля качества.
Учесть требования охраны труда, вентиляции, организации сварочных постов и безопасного перемещения изделий.
Небольшая честная ремарка
Пока вы продумываете, как открыть собственное производство металлоконструкций, можно не ставить на паузу текущие задачи и просто заказать металлоконструкции у нас: +7 (495) 188‑80‑44, info@investsteel.ru.
Если интересует сама услуга, посмотрите страницу - «Изготовление металлоконструкций».