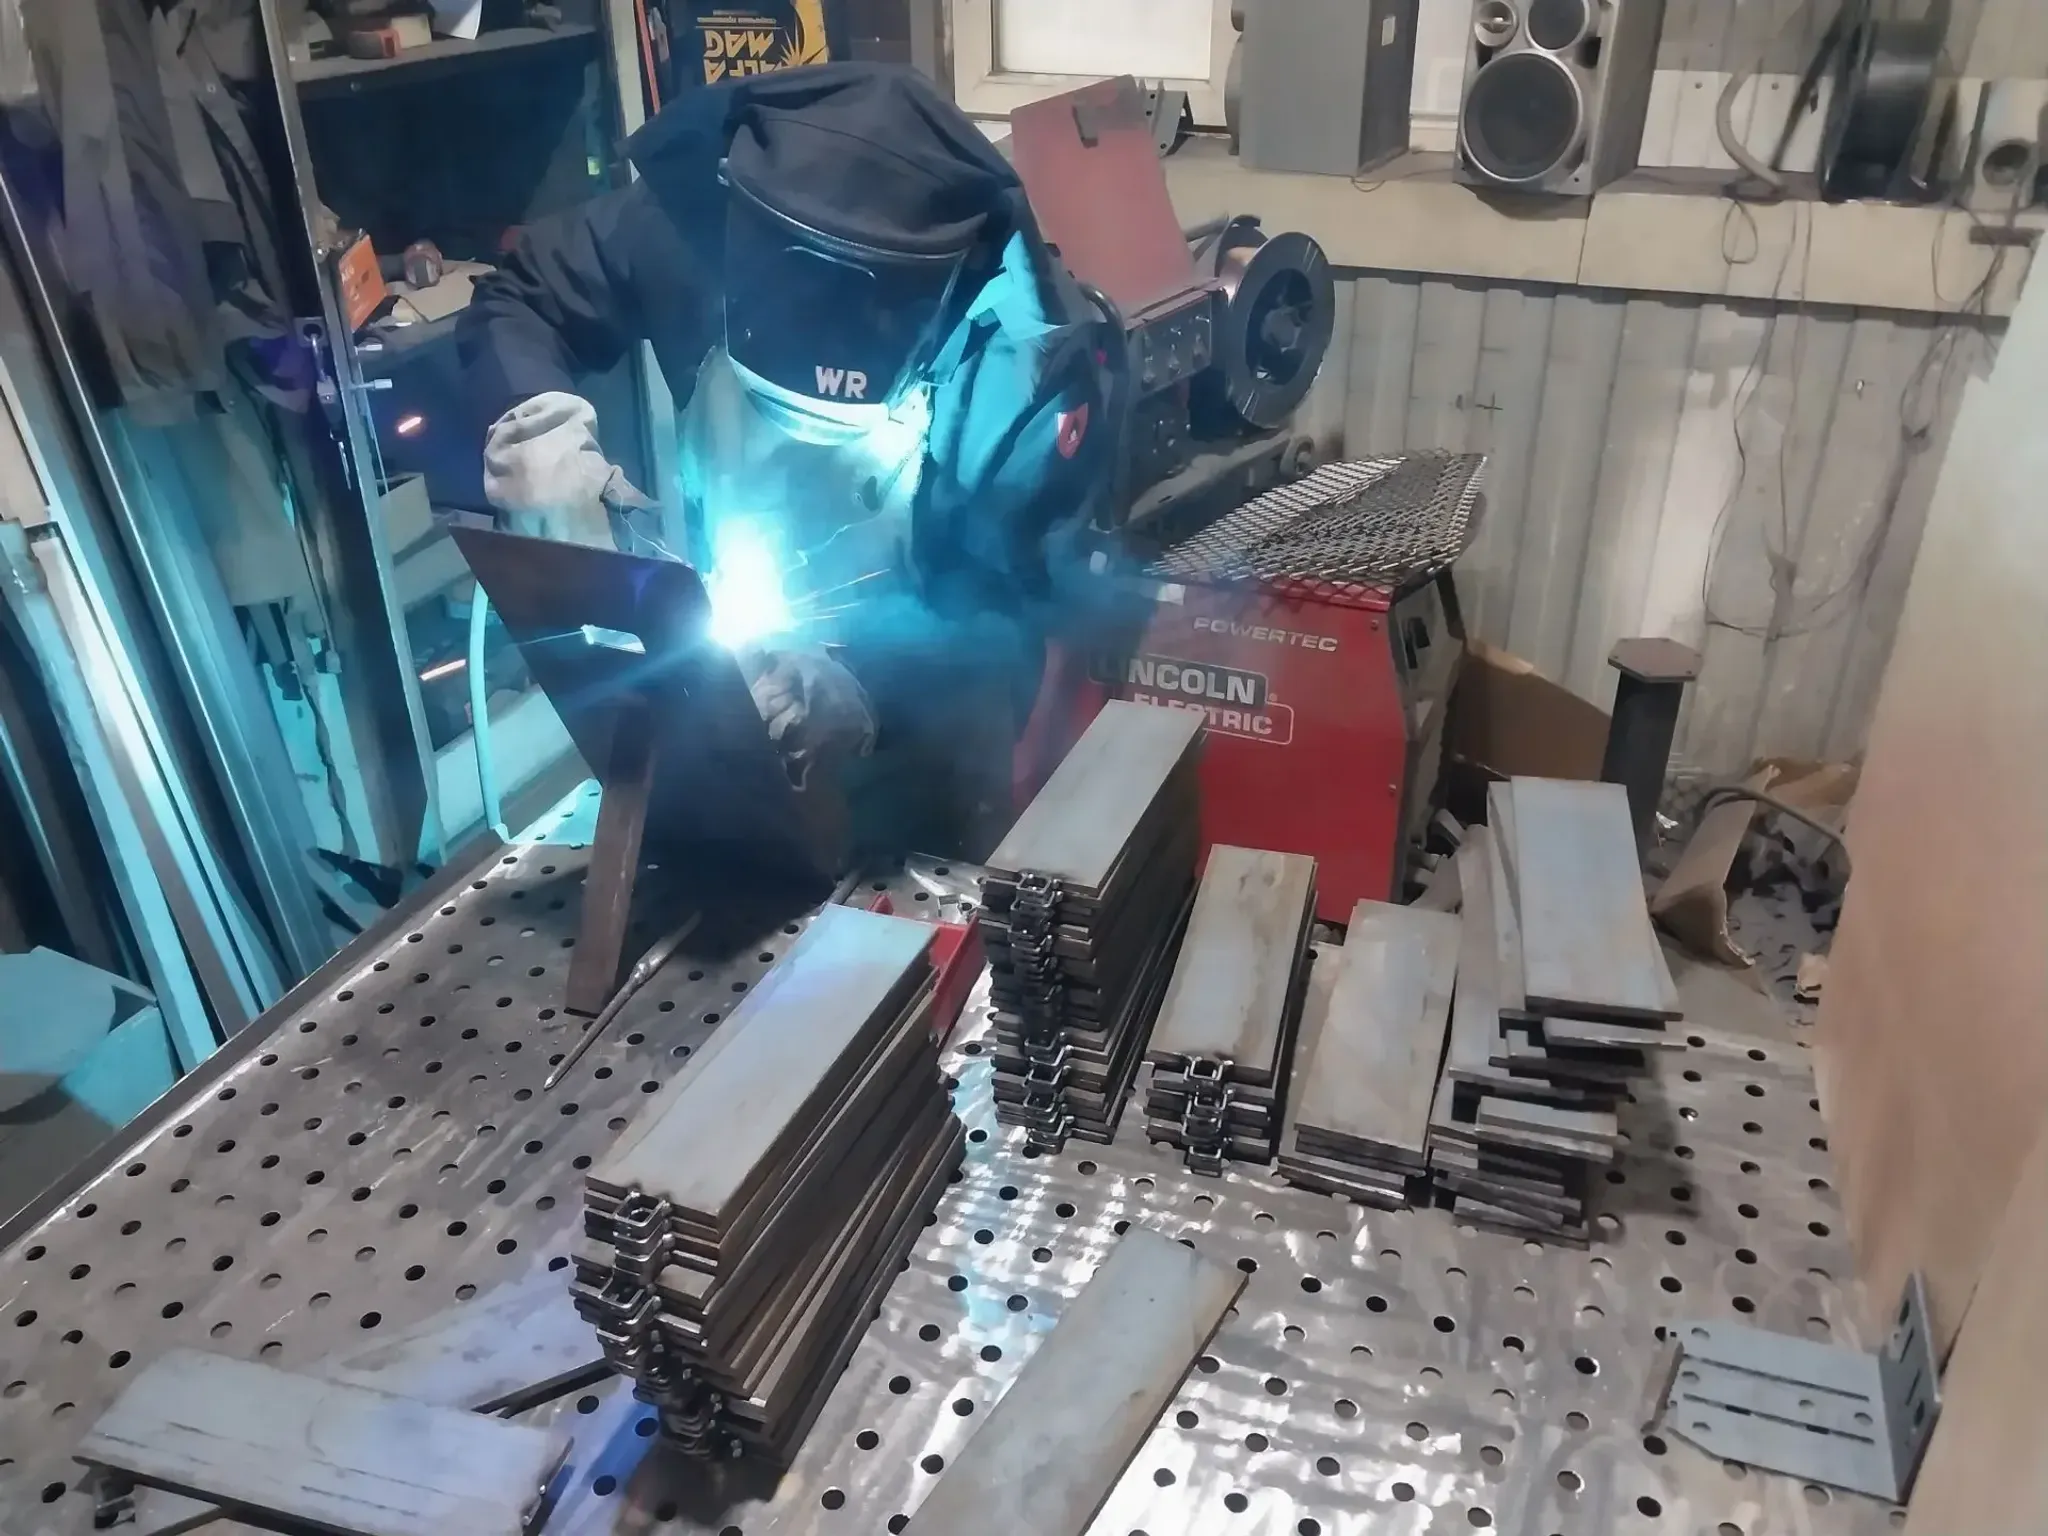
Сварные металлоизделия и конструкции под ключ - это полный производственный цикл: от разработки КМД и заготовки металлопроката до сварки, контроля швов и отгрузки готового изделия с паспортом. Изготовление металлоизделий в Москве ведется по ГОСТ 23118-99, ГОСТ 5264-80 и СП 16.13330.2017 с аттестацией персонала по НАКС.
Технологии сварки - полуавтоматическая MIG/MAG и аргонодуговая TIG. Контроль качества - визуальный, УЗК, радиографический, капиллярный. Металлоизделия сварные выпускаются от двутавровых балок до стропильных ферм пролетом 24 м.
Каталог с типами изделий и техническими характеристиками - на странице металлоизделия сварные.
Типы сварки: полуавтомат MIG/MAG и аргон TIG
Для производства металлоконструкций применяются две основные технологии. Выбор зависит от типа металла, толщины и назначения конструкции.
Параметр | Полуавтомат MIG/MAG | Аргон TIG |
|---|---|---|
Защитный газ | Смесь Ar + 18% CO2 (ГОСТ 10157-2016) | Аргон высшего сорта |
Присадочный материал | Проволока 1.0-1.6 мм Св-08Г2С | Св-01Х19Н9, Св-08Г2С |
Толщина металла | 3-30 мм | 1.5-4.0 мм |
Производительность | 1.5-3.0 кг/час | 0.3-0.8 кг/час |
Ток / полярность | 200-280 А, DC+ | 80-200 А, DC+ / AC |
Категория шва | II-III по ГОСТ 23118 | I по ГОСТ 23118 |
Полуавтомат MIG/MAG - базовый метод для несущих конструкций из углеродистых и низколегированных сталей:
глубина проплавления 4-6 мм без разделки кромок;
сварка в потолочном и вертикальном положениях;
минимальное разбрызгивание;
применяется для балок, ферм, рам, закладных деталей.
Аргон TIG - для ответственных соединений из нержавеющих сталей и алюминия:
низкое тепловложение, нет перегрева околошовной зоны;
сохраняется коррозионная стойкость нержавейки;
швы I категории для пищевых емкостей и трубопроводов;
работает под давлением до 1.6 МПа.
Виды сварных металлоизделий
Каталог включает шесть групп изделий для строительных и монтажных организаций:
Группа | Изделия | Материал |
|---|---|---|
Несущие конструкции | Колонны, балки, фермы, рамы, подкрановые пути | С245/С345 по ГОСТ 27772-2015 |
Ограждающие конструкции | Стеновые и кровельные прогоны, фахверки, ригели | С245, шаг отверстий 50 мм |
Лестницы и площадки | Марши по сериям 1.450.3-3.94 и ИЖС 1-98 | Ширина 900-1200 мм, угол 30-45° |
Емкостное оборудование | Резервуары 1-100 м³, баки, отстойники | Ст3сп, давление до 0.25 МПа |
Закладные детали | Пластины, анкеры, уголки со стержнями | ГОСТ 24425-80 |
Нестандартные изделия | По ТЗ заказчика, выпуск КМД | Любые марки сталей |
Для монтажных бригад важна готовность изделия к установке. Металлоизделия в Москве поставляются с подготовкой под монтаж:
монтажные отверстия Ø24 мм под болты М20;
покрытие: грунт ГФ-021 + эмаль ПФ-115 (ГОСТ 9.032-74);
маркировка по ГОСТ 2.314-68;
строповочные петли для изделий от 50 кг;
масса отправочной марки до 2.5 т (под краны КС-3577 и КС-4572).
Контроль качества сварных швов
Контроль сварных соединений - четыре этапа по ГОСТ 23118-99:
Входной контроль - сертификаты на металл, проволоку, газ; геометрия заготовок по ГОСТ 19903-2015.
Операционный контроль - режимы (ток 200-280 А, напряжение 24-30 В), температура подогрева 80-120 °C при толщине свыше 30 мм.
Приемочный контроль - визуально-измерительный по ГОСТ 3242-79, шаблон УШС-3, измерение катета, выпуклости, чешуйчатости.
Неразрушающий контроль - УЗК, радиография, капиллярный метод.
Методы неразрушающего контроля зависят от категории шва:
Категория шва | Метод контроля | Объем | Допуски |
|---|---|---|---|
I | УЗК по ГОСТ 14782-86 | 100% длины | Трещины, поры, шлак запрещены |
II | УЗК по ГОСТ 14782-86 | 20% длины | Аналогично I категории |
III | Визуально-измерительный | 100% длины | Одиночные поры до 1 мм, не более 5 на 100 мм |
Результаты фиксируются в журнале сварочных работ по форме ВСН 412-87. Копии протоколов передаются заказчику вместе с паспортом по ГОСТ 2.601-2013.
Этапы производства под ключ
Производственный цикл - шесть этапов с фиксированными сроками:
Этап | Содержание работ | Срок |
|---|---|---|
1 | Получение ТЗ, разработка КМ и КМД, согласование | 1-3 дня |
2 | Закупка металлопроката ("Северсталь", "ММК", "НЛМК"), входной контроль по ГОСТ 7566-2018 | 2-5 дней |
3 | Заготовка: плазменная резка до 30 мм, газорезка до 100 мм, сверловка на ЧПУ | 1-3 дня |
4 | Сборка на стапелях, прихватки 40-60 мм, контроль геометрии по ГОСТ 21939-76 | 1-2 дня |
5 | Сварка полуавтоматом или аргоном, послойная очистка от шлака | 2-7 дней |
6 | Контроль качества, покрытие, упаковка, отгрузка с паспортом | 1-2 дня |
Общий срок производства:
партия до 5 т - от 5 рабочих дней;
партия до 20 т - от 14 рабочих дней.
Доставка по Москве и Подмосковью - ТК "Деловые линии", "ПЭК", "Байкал-Сервис".
Для расчета стоимости и сроков производства конкретных металлоизделий в Москве заполните форму на странице каталога - технический расчет и КП подготовим за 1 рабочий день.