Качество детали на станке закладывается не в момент резания, а гораздо раньше - за кульманом или в CAD-системе, когда инженер-технолог проектирует последовательность операций.
Именно поэтому профессиональное производство всегда начинается с документации: грамотно составленный маршрут экономит материал, время и нервы, а его отсутствие превращает обработку в лотерею.
Разберём, из чего складывается технологический процесс механической обработки детали, как строится маршрут и как это выглядит на реальных примерах.
Что такое технологический процесс механической обработки
Технологический процесс (ТП) - это упорядоченная последовательность операций, в результате которых заготовка превращается в готовую деталь с заданными размерами, формой, шероховатостью и точностью. Требования к разработке регламентируются стандартами ЕСТД и ЕСКД, а сама структура ТП включает несколько уровней:
Операция - законченная часть процесса, выполняемая на одном рабочем месте (например, токарная обработка вала);
Установ - часть операции, выполняемая при одном закреплении заготовки;
Переход - обработка одной поверхности одним инструментом при неизменных режимах;
Рабочий ход - однократное перемещение инструмента относительно заготовки.
Отношение к технологическому процессу механической обработки детали как к формальности - главная причина брака. Без расчёта баз, припусков и режимов резания даже исправное оборудование не гарантирует попадания в допуск.
Разработка технологического процесса: этапы
Разработка технологического процесса механической обработки детали - это инженерная задача с чёткой последовательностью решений. Рассмотрим основные этапы.
1. Анализ чертежа и технологичности конструкции
Технолог изучает чертёж: допуски размеров и формы, шероховатость, марку материала, термообработку. Оценивается технологичность - насколько конструкция удобна для изготовления. Если деталь сложно базировать или в ней заложены труднодоступные поверхности, это фиксируется и согласуется с заказчиком.
2. Выбор заготовки
Определяется метод получения заготовки: прокат, литьё, поковка, штамповка. Критерии - программа выпуска, материал, масса и стоимость. Для единичного производства чаще берут прокат, для серийного - штамповку, которая приближает форму заготовки к форме детали и снижает отходы.
3. Выбор технологических баз
Правильно выбранные базы обеспечивают точность взаимного расположения поверхностей. Используется принцип совмещения баз (измерительная и технологическая база совпадают) и постоянства баз (на разных операциях - одни и те же опорные поверхности).
4. Составление маршрута обработки
Формируется общая последовательность операций - от черновых к чистовым. Подробнее этот этап разобран ниже.
5. Выбор оборудования и оснастки
Под каждую операцию подбирается станок (токарный, фрезерный, шлифовальный, с ЧПУ или универсальный), приспособления, режущий и мерительный инструмент. Здесь важно балансировать между универсальностью и производительностью.
6. Расчёт припусков и межоперационных размеров
На каждую поверхность назначается припуск на обработку. Ошибки на этом этапе приводят либо к неисправимому браку (припуск снят полностью), либо к перерасходу металла и лишним проходам.
7. Назначение режимов резания
Для каждого перехода рассчитываются скорость резания, подача и глубина - с учётом материала детали, инструмента и жёсткости системы СПИД (станок-приспособление-инструмент-деталь).
8. Нормирование и оформление документации
Определяется штучно-калькуляционное время, заполняются маршрутные и операционные карты. Именно этот комплект документации передаётся на производство.
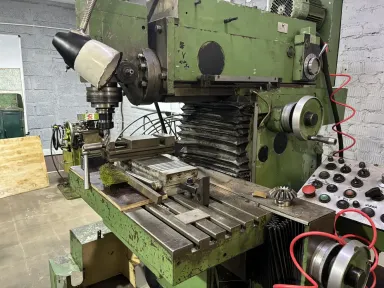
Маршрут механической обработки детали: общие принципы
Маршрут механической обработки детали строится по принципу "от грубого к точному". Классическая последовательность стадий выглядит так:
Заготовительная - резка проката, штамповка, литьё;
Черновая - снятие основного припуска, снятие внутренних напряжений;
Получистовая - формирование геометрии с точностью 11-12 квалитета;
Термообработка (при необходимости) - закалка, улучшение, цементация;
Чистовая - достижение точных размеров и шероховатости (шлифование, тонкое точение);
Отделочная - полирование, хонингование, доводка при требованиях Ra 0,2-0,4 и выше;
Контрольная - промежуточный и окончательный контроль.
Ключевое правило: черновые и чистовые операции разделяют, потому что при съёме основного припуска в заготовке перераспределяются напряжения и деталь "ведёт". Если отшлифовать поверхность до черновой обработки соседних, точность будет потеряна.
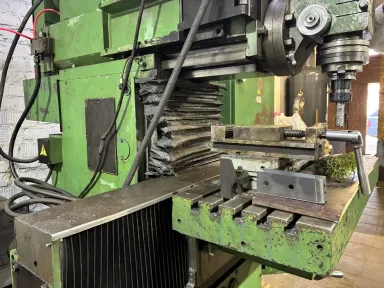
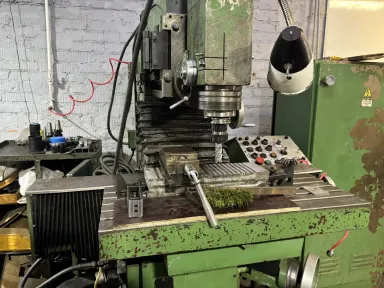
Примеры маршрутов для типовых деталей
Пример 1. Вал ступенчатый (сталь 45)
Резка проката (круг) в размер;
Токарно-винторезная операция: подрезка торцов, зацентровка;
Черновое точение ступеней с припуском 1,5-2 мм на сторону;
Получистовое точение, проточка канавок, фаски;
Фрезерование шпоночного паза;
Термообработка - улучшение до 220-250 HB;
Шлифование посадочных шеек (допуск 0,02-0,03 мм);
Моечная и контрольная операции.
Пример 2. Корпусная деталь (СЧ20)
Черновое и чистовое фрезерование базовых плоскостей;
Сверление и растачивание основных отверстий на расточном станке с ЧПУ;
Сверление крепёжных отверстий по кондуктору, нарезание резьбы;
Снятие заусенцев, мойка;
Контроль координатно-измерительной машиной.
Пример 3. Фланец плоский (сталь 09Г2С)
Газо- или плазменная резка из листа;
Токарная обработка: точение наружного контура, торцов, расточка внутреннего отверстия;
Сверление отверстий под болты на круговом кондукторе или в кондукторном приспособлении;
Зачистка, контроль толщины и диаметров.
Все перечисленные операции относятся к базовым процессам механической обработки деталей - точению, фрезерованию, сверлению, растачиванию и шлифованию.
Их комбинации и порядок определяют итоговую точность и стоимость изготовления. С перечнем доступных видов работ и применяемым оборудованием можно ознакомиться в разделе механическая обработка металла.
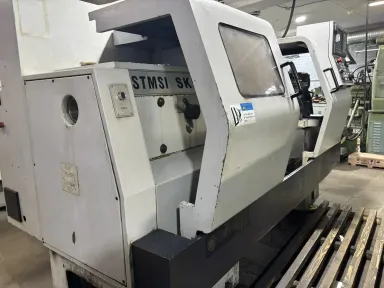
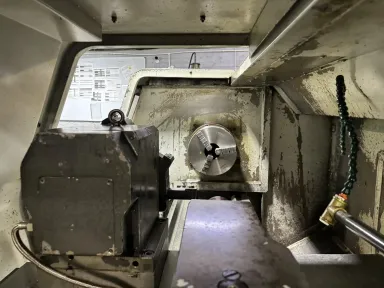
Технология механической обработки: от чего зависит выбор метода
Технология механической обработки детали для каждой поверхности выбирается по трём критериям:
Точность - для отверстия с допуском H7 нужна развёртка или растачивание с последующим шлифованием, а для H14 достаточно сверления;
Шероховатость - фрезерование даёт Ra 3,2-6,3, шлифование - Ra 0,8-1,6, хонингование - до Ra 0,1;
Экономика - при малых партиях выгоднее универсальные станки, при серийных - ЧПУ и специальная оснастка.
Отдельно учитывается жёсткость детали: тонкостенные корпуса закрепляют за фланцы, а не за стенки, чтобы не деформировать, а длинные валы обрабатывают с поджимом люнетом.
Типичные ошибки при проектировании ТП
Отсутствие разделения черновых и чистовых операций;
Неверный выбор баз, из-за чего накапливается погрешность взаимного расположения поверхностей;
Заниженные припуски, не оставляющие запаса на деформацию после термообработки;
Игнорирование последовательности "сначала отверстия - потом резьба" при обработке корпусных деталей;
Нормирование "на глазок" без расчёта режимов, что удлиняет цикл изготовления.
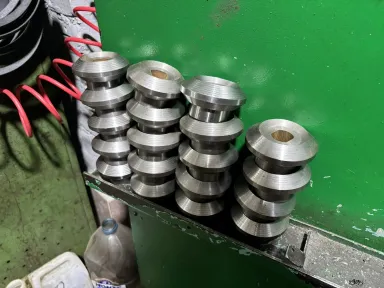
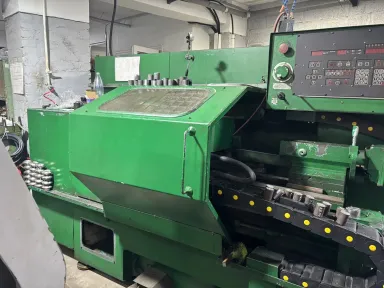
Как мы проектируем ТП: разработка по вашему чертежу
Мы не просто "точим по образцу" - каждое изделие проходит через полноценную инженерную проработку: анализ чертежа, выбор заготовки и баз, расчёт припусков и режимов, составление маршрутной карты. Такой подход гарантирует повторяемость партий и попадание в допуски с первого раза.
Пришлите чертёж на почту - технолог проанализирует конструкцию, разработает технологический процесс механической обработки и рассчитает стоимость бесплатно. В ответ вы получите не абстрактную цену, а обоснованный маршрут с указанием операций, оборудования и сроков.
Подробности об услуге, оборудовании и примеры работ - на странице механическая обработка металла. Отправить чертёж и получить расчёт можно также через форму обратной связи на нашем сайте.