...
Журнал
...
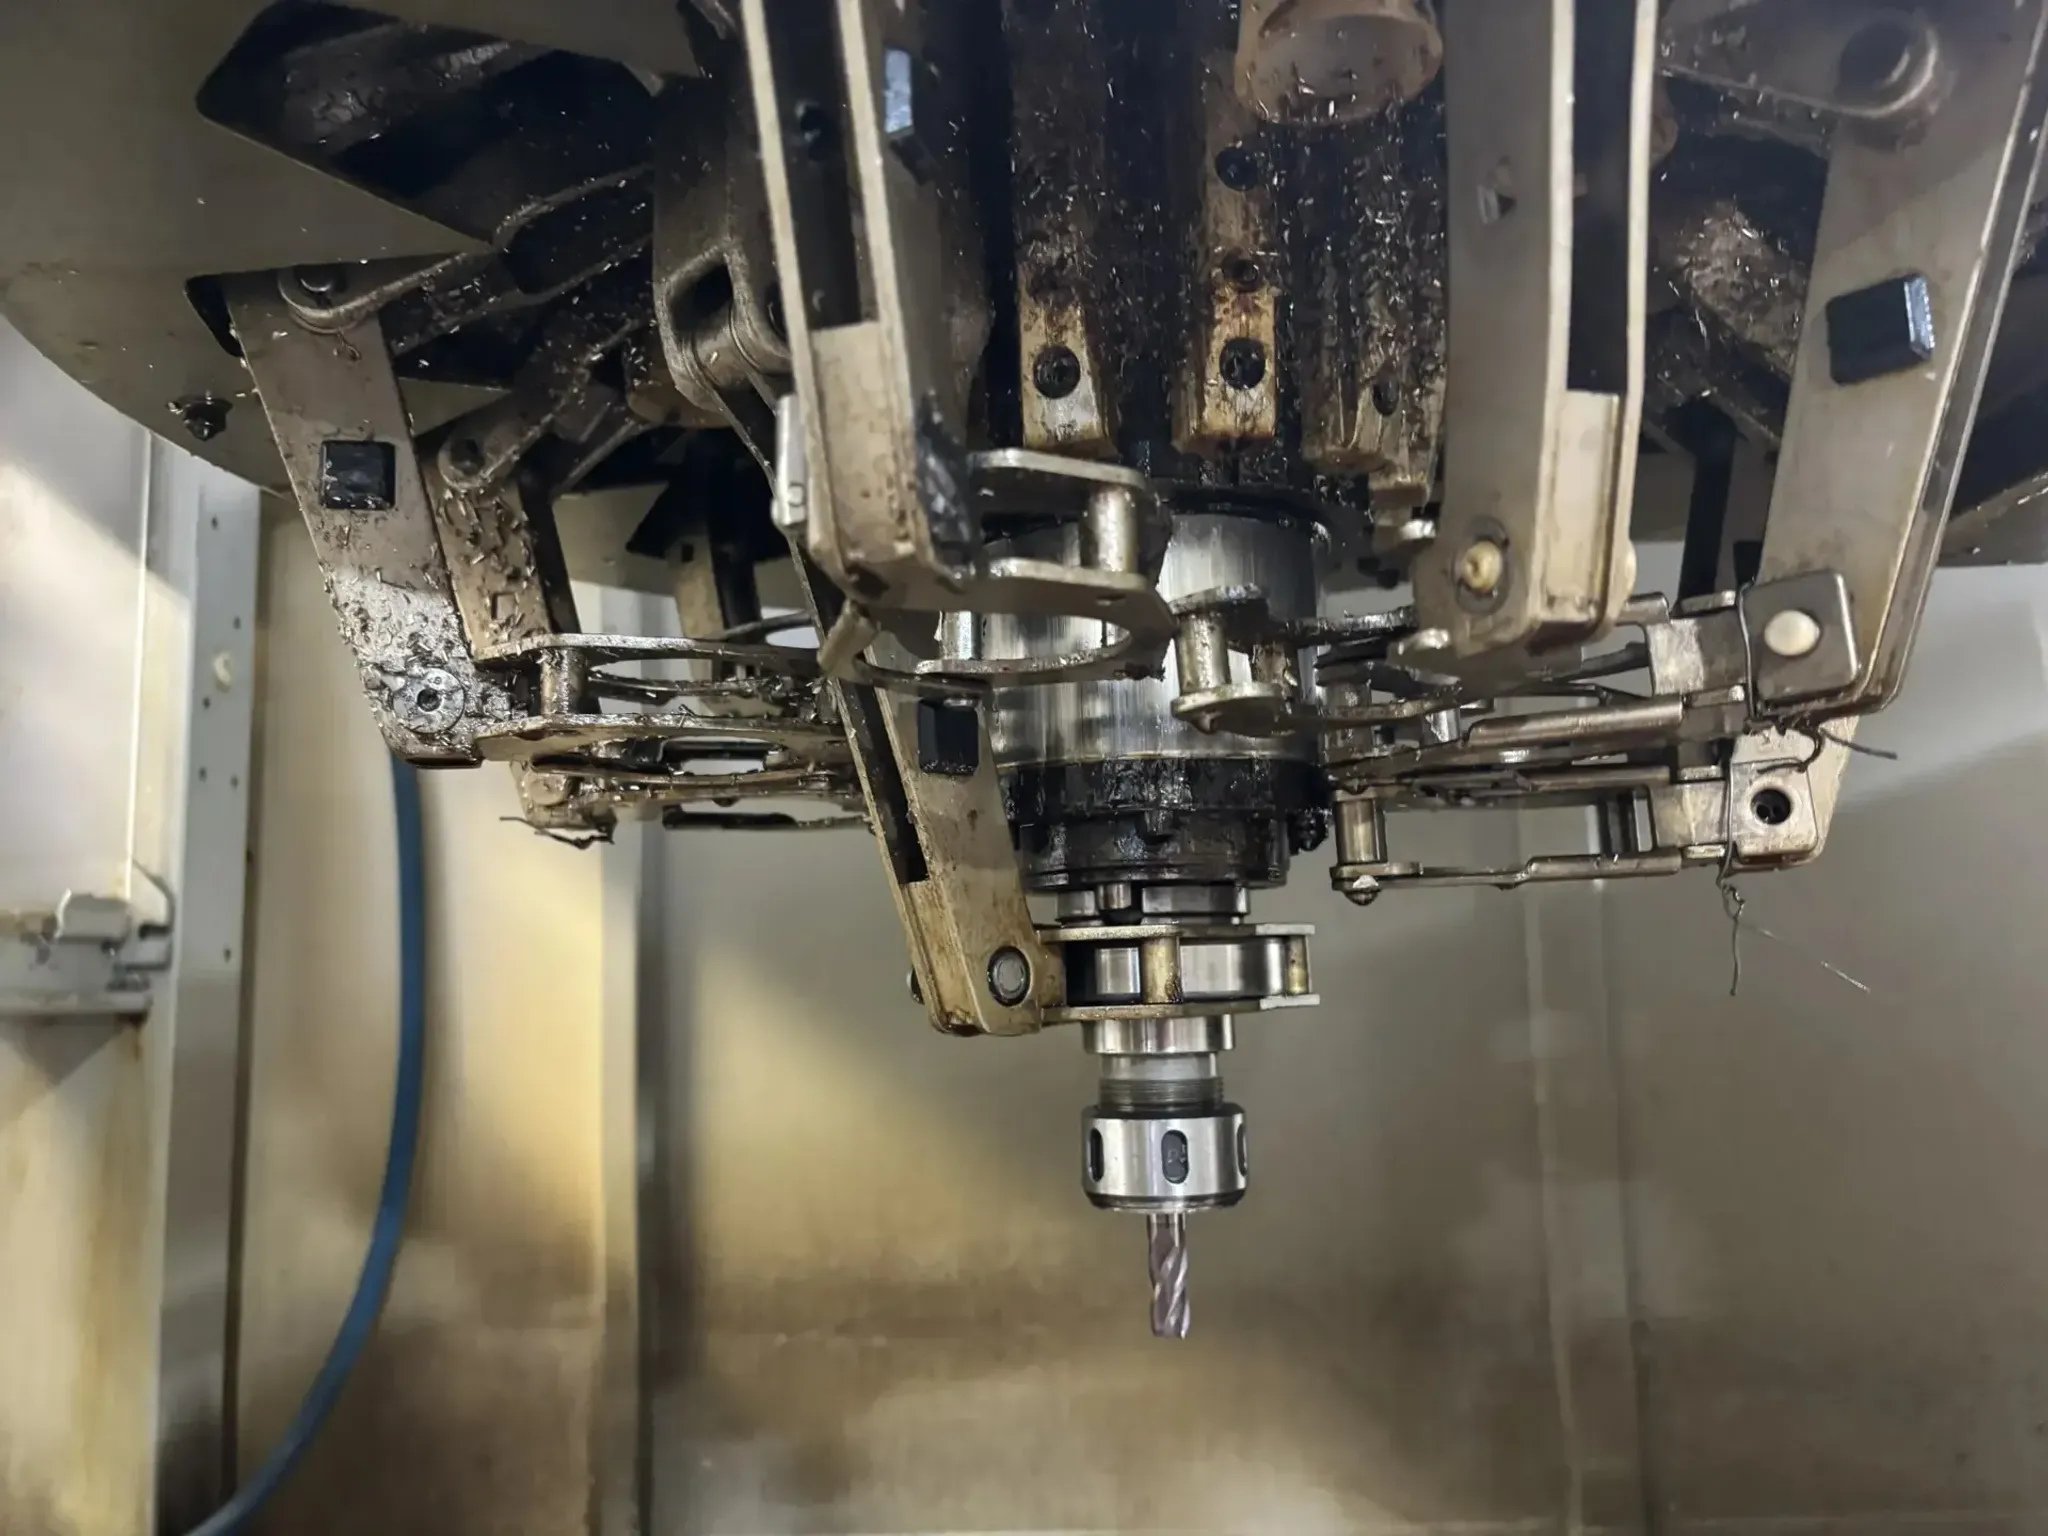
Токарная металлообработка - базовая технология любого машиностроительного производства. Большинство узлов машин содержит детали вращения: валы, оси, втулки, фланцы. Если фрезерная обработка отвечает за корпусные элементы, то за «круглое» почти всегда отвечает токарка. Разберём, что умеет современная токарная металлообработка на ЧПУ, какая точность достижима и в каких случаях этот способ оптимален.
Принцип прост: заготовка закрепляется в шпинделе и вращается, а резец перемещается вдоль и поперёк оси вращения, снимая слой металла. Так получают цилиндрические и конические поверхности, торцы, канавки, резьбу и фасонные профили.
Металлообработка на токарном станке эффективна тогда, когда деталь имеет ось симметрии. Вращение заготовки позволяет обрабатывать всю окружность за один оборот - отсюда высокая производительность и низкая себестоимость по сравнению с фрезерованием аналогичной геометрии.
Критерий | Универсальный станок | Станок с ЧПУ |
|---|---|---|
Единичная деталь | подходит | подходит |
Партия от 10 шт. | долго | оптимально |
Повторяемость в партии | зависит от станочника | стабильно высокая |
Сложный фасонный контур | ограниченно | по программе |
Типовая точность | IT9-IT11 | IT7-IT9 |
Токарная металлообработка на ЧПУ снимает главное ограничение универсальной обработки - человеческий фактор: геометрию задаёт программа, а не движение руки. При этом полностью безлюдным производство не бывает: станочник в металлообработке остаётся ключевой фигурой. Он выполняет наладку, подбирает режимы резания, измеряет первую деталь и контролирует размеры в течение смены. ЧПУ не заменяет опыт - оно делает его результат воспроизводимым от детали к детали.
Среди всех видов металлообработки токарная обработка - самая востребованная в машиностроении. Типовые группы деталей:
Трансмиссия и приводы: валы и оси, шкивы, полумуфты, звёздочки, ступицы;
Соединительные элементы: фланцы, втулки, буксы, стаканы, крышки подшипниковых узлов;
Резьбовые и фитинговые: штуцеры, ниппели, заглушки, гайки нестандартных размеров;
Ремонтные позиции: пальцы и оси роликов, валы редукторов, втулки под изношенные посадки.
Пример из практики. Заказчику нужна партия валов под подшипник: посадочные шейки Ø50 k6, шероховатость Ra 1,6. На станке с ЧПУ вал изготавливается за один установ: контур, канавки, резьба и центровые отверстия выполняются последовательно по программе, размеры каждой шейки контролируются в цикле.
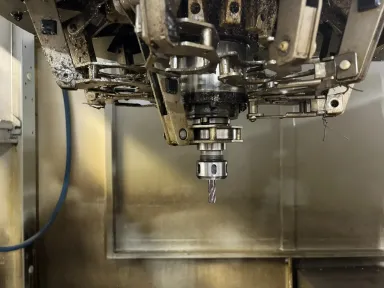
Операции на токарном центре с ЧПУ:
черновое и чистовое точение наружного контура;
подрезка торцов в размер;
сверление, зенкерование и растачивание отверстий по оси;
тонкое растачивание точных отверстий;
проточка канавок, фасок, галтелей;
нарезание резьбы: метрической, трубной, дюймовой, трапецеидальной;
накатка рифлений;
точение сложных фасонных профилей по программе.
Материалы: конструкционные стали (Ст3, 45, 40Х, 09Г2С), легированные и инструментальные стали, нержавейка (AISI 304, 316, 321), алюминиевые сплавы, латунь, бронза. Титан и жаропрочные сплавы - по согласованию с технологом.
Габариты: типовой станочный парк обрабатывает детали диаметром от нескольких миллиметров до 400 мм и длиной до 1000-1500 мм. Точные возможности под конкретную деталь уточняйте при расчёте.
Главный вопрос заказчика - «насколько точно получится деталь». Ответ зависит от квалитета, назначенного на чертеже:
Требование к размеру | Квалитет | Чем достигается | Пример |
|---|---|---|---|
Свободные размеры | IT14 | получистовое точение | ступень вала 100 ±0,87 |
Посадочный диаметр | IT7-IT9 | чистовое точение на ЧПУ | шейка вала Ø50 k6 |
Прецизионная пара | IT5-IT6 | точение + шлифование | шпиндель, направляющие |
После чистового точения достигается шероховатость Ra 1,6-3,2 мкм. Если чертёж требует Ra 0,8 и выше - в маршрут добавляется шлифование.
Практический совет: назначайте поля допусков по посадке, а не «с запасом». Ориентиры:
вал под подшипник - k6 или js6;
посадочное отверстие втулки - H7;
посадка с натягом - H7/p6;
остальные размеры - свободные по IT14.
Завышенная точность там, где она не нужна, удорожает деталь в разы без практической пользы.
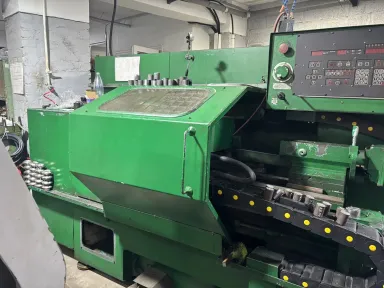
Простое правило:
деталь имеет ось симметрии и работает во вращении - токарная обработка;
корпусная геометрия, пазы, карманы, плоскости - фрезерная обработка;
комбинированная геометрия (вал со шпоночным пазом, фланец с отверстиями вне оси) - токарный центр с приводным инструментом выполняет обе группы переходов без переустановки.
В комплексной металлообработке токарные работы идут в связке с фрезерными: заготовка проходит оба маршрута у одного производителя, что упрощает управление сроками и качеством. Токарная и фрезерная обработка по чертежам заказчика в одном цикле - от проверки документации до контроля готовой детали.
Заказы на металлообработку на станках с ЧПУ принимаются по простой схеме:
Пришлите чертёж (PDF, DWG, DXF), эскиз или образец на info@investsteel.ru;
Укажите материал, тираж и требования к посадкам;
Технолог проверит документацию, задаст уточняющие вопросы, предложит маршрут обработки;
Вы получите расчёт стоимости и сроков;
После подтверждения заказ запускается в производство: наладка, управляющая программа, пробная деталь;
Партия проходит контроль размеров и отгружается.
Чтобы расчёт не задержался, сразу укажите в заявке: марку материала, количество, поля допусков на посадочных размерах, требования к термообработке и покрытиям.
деталь имеет ось симметрии и работает во вращении;
нужны посадочные размеры, резьба, точные канавки;
требуется партия с полной повторяемостью размеров;
нужна ремонтная деталь быстро и без лишних затрат.
Пришлите чертёж на info@investsteel.ru с указанием материала и тиража - технолог подготовит расчёт. Нужна консультация по детали, допускам или материалу? Звоните по телефону +7 (495) 188-80-44.
Токарные и фрезерные работы входят в состав комплексной услуги металлообработки - с подбором технологии, согласованием материала и контролем качества на всех этапах.