...
Журнал
...
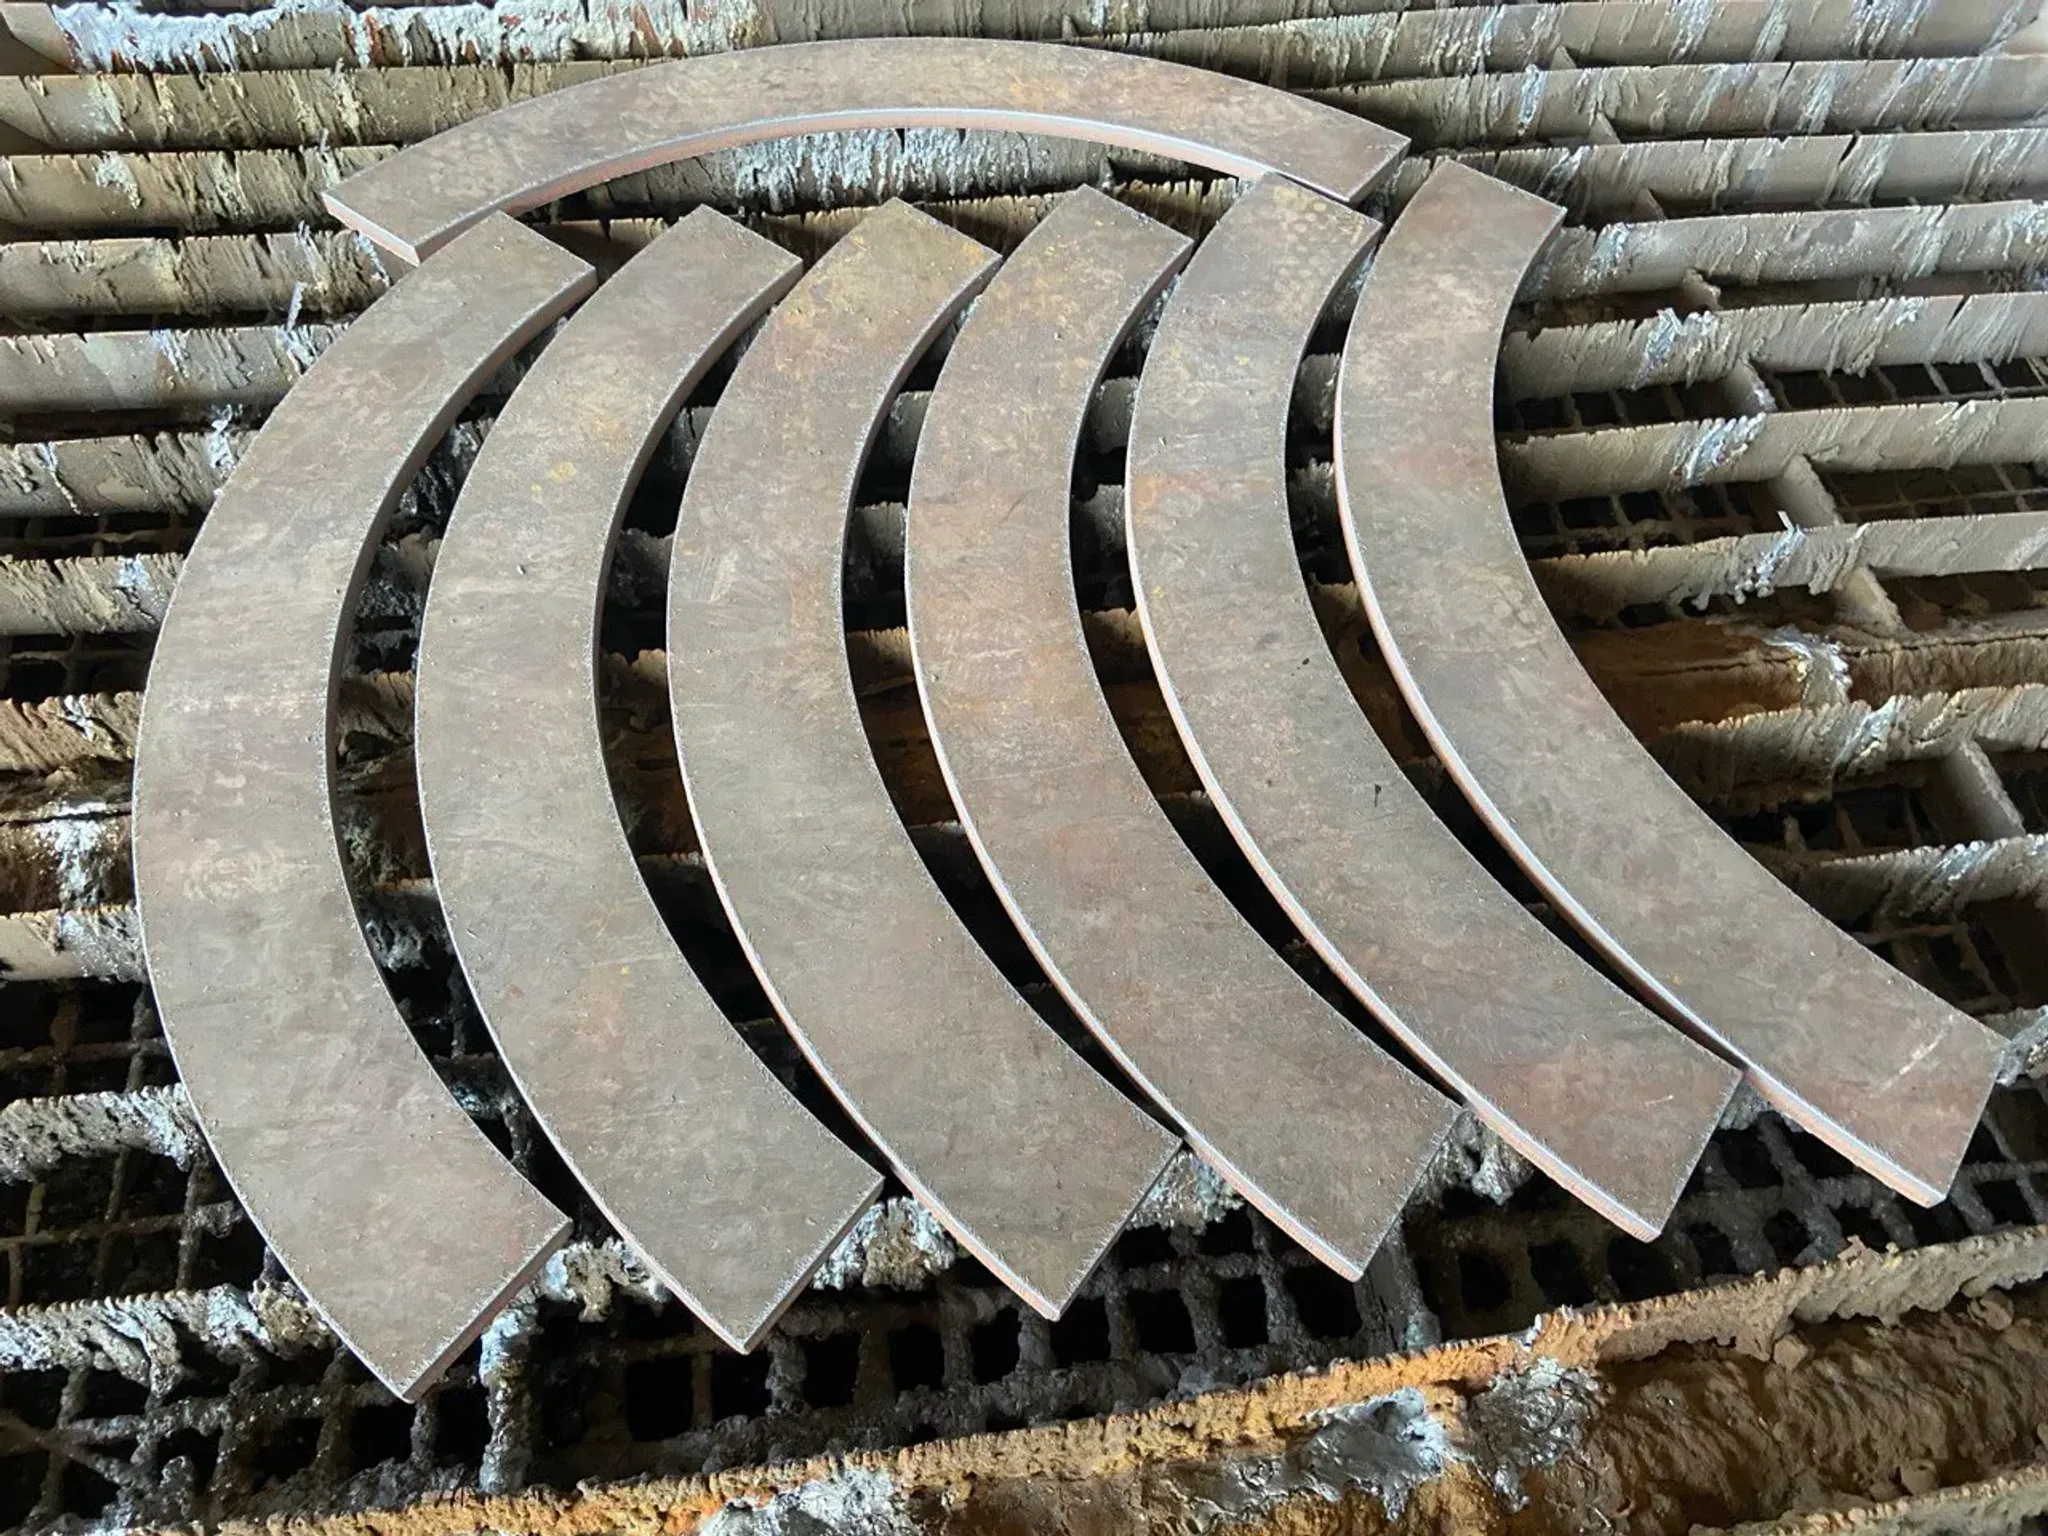
Заказчик, который впервые приходит в производство, обычно формулирует задачу просто: «нужна деталь». Но от выбранной технологии зависит цена, срок и точность изделия - иногда в разы. Раскроить лист и согнуть кронштейн - это один маршрут и один бюджет; выточить вал с посадкой в микронах - совсем другой.
В этом гиде разберёмся, какая бывает металлообработка, чем отличаются технологии и какую выбрать под конкретную задачу. Материал будет полезен и тем, кто осваивает основы металлообработки, и инженеру, которому нужно быстро сориентироваться в способах изготовления.
Все разделы металлообработки группируются в несколько крупных блоков:
Резка - лазерная, плазменная, газовая, гидроабразивная;
Обработка давлением - гибка, вальцовка, штамповка, ковка;
Обработка резанием - токарные, фрезерные, сверлильные, шлифовальные работы;
Сварка - соединение деталей в узлы и конструкции;
Литьё - получение фасонных заготовок из расплава;
Термообработка и покрытия - закалка, цинкование, окраска.
Дальше подробно разберём типы металлообработки, которые закрывают большинство задач заказчиков - от раскроя листа до точной механической обработки. Именно они составляют ядро современного контрактного производства: резка, гибка, вальцовка, токарные и фрезерные работы.


Сфокусированный луч прожигает металл по траектории, заданной программой, - без механического контакта с заготовкой.
Сильные стороны:
высокая точность контура (±0,05–0,1 мм) и узкая линия реза;
чистая кромка почти без заусенцев - не нужна дополнительная зачистка;
минимальный нагрев - деталь не «поведёт»;
любые сложные контуры, отверстия, пазы - хоть на первой детали, хоть в партии из тысячи.
Материалы и толщины: конструкционная сталь - обычно до 20 мм, нержавейка - до 10–12 мм, алюминий - до 8–10 мм (зависит от мощности источника).
Когда выбирать: раскрой листа средней толщины, сложный контур, высокие требования к кромке, серийный выпуск деталей из листа.
Плазменная дуга расплавляет металл, а струя газа сдувает расплав из зоны реза.
Сильные стороны:
уверенно режет толстый прокат - десятки миллиметров;
работает со всеми токопроводящими металлами: сталь, нержавейка, алюминий, медь;
дешевле лазера на больших толщинах.
Компромиссы: кромка грубее, чем у лазера (грат, небольшая конусность), шире зона термического влияния - толстая деталь может «повести».
Когда выбирать: толстый металл, когда скорость и цена важнее идеальной кромки.
Быстрое сравнение:
Параметр | Лазер | Плазма |
|---|---|---|
Оптимальные толщины | до 20 мм | 10–50 мм |
Точность контура | ±0,05–0,1 мм | ±0,3–0,5 мм |
Кромка | чистая | требует зачистки |
Термическое влияние | минимальное | заметное |
Сложный контур | оптимально | ограниченно |
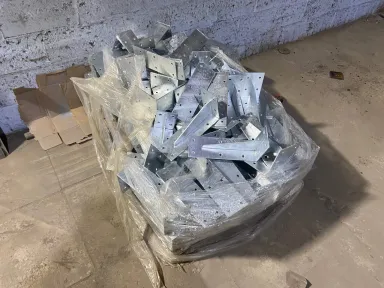

Листогибочный пресс с ЧПУ за несколько переходов превращает плоский лист в объёмную деталь: короб, кронштейн, кожух, лоток, корпус электрощита. Современные листогибы держат угол с точностью до долей градуса, компенсируют пружинение металла и позволяют габаритные заготовки в несколько метров.
Когда выбирать: деталь из листа с рёбрами жёсткости и прямыми участками - корпуса, кронштейны, соединительные элементы, обрамления.
Трёх- и четырёхвалковые вальцы завивают лист в плавную кривую. Так получают обечайки, цилиндры, конусы и сегменты больших радиусов. Подгибка кромок перед вальцовкой убирает «плоские» участки на стыке.
Когда выбирать: ёмкости и баки, патрубки, воздуховоды, обечайки, бандажи - всё, где нужна плавная цилиндрическая или коническая поверхность.
Простое правило: гибка даёт углы и рёбра, вальцовка - плавную кривизну.
Когда нужны точные размеры, посадки и сложная объёмная геометрия, в дело вступает механическая обработка. Основные операции металлообработки в этой группе выполняются на станках с ЧПУ - это гарантирует повторяемость от детали к детали.
Основа для деталей вращения: валы, втулки, оси, фланцы, штуцеры, муфты. За один установ на токарном центре с ЧПУ выполняется целый набор переходов - точение контура, подрезка торцов, проточка канавок, нарезание резьбы, растачивание отверстий.
Когда выбирать: геометрия «круглое в круглое», посадочные размеры, резьба, партии с идентичными размерами.
Фреза снимает металл по трём и более осям, получая плоскости, пазы, карманы, сложные контуры и координатные отверстия. На многоосевых обрабатывающих центрах корпусную деталь часто доводят до готовности за один установ.
Когда выбирать: корпусные детали, плиты, кондукторы, оснастка, детали с пазами и точным взаимным расположением элементов.
От единичного вала до серии корпусных деталей - токарная и фрезерная обработка по чертежам заказчика закрывает задачи, где резка и гибка уже не дают нужной точности.


Ваша задача | Технология |
|---|---|
Раскроить лист по сложному контуру до ~20 мм | Лазерная резка |
Раскроить толстый прокат (20–50 мм) | Плазменная резка |
Корпус, кронштейн, короб из листа | Резка + гибка |
Обечайка, цилиндр, конус | Вальцовка |
Вал, втулка, фланец, штуцер | Токарная обработка |
Корпусная деталь с пазами и карманами | Фрезерная обработка |
Деталь по чертежу с точными посадками | Токарка и/или фрезеровка на ЧПУ |
В реальном производстве процессы металлообработки редко применяются поодиночке. Фланец сначала вырезают лазером или плазмой из листа, а потом токарной обработкой доводят посадочные размеры. Кожух оборудования - это раскрой листа плюс несколько гибов на листогибе. Поэтому при выборе подрядчика важно, чтобы методы металлообработки были собраны в одних руках: не придётся искать отдельный цех под каждый этап, а ответственность за готовую деталь лежит на одном исполнителе.
Не обязательно самому определять технологию - это работа технолога. От вас нужен чертёж, эскиз или даже образец, а также материал и количество.
Пришлите чертёж на почту info@investsteel.ru с указанием материала, толщин и тиража;
Технолог подберёт оптимальный маршрут: резка, гибка, вальцовка, токарные или фрезерные операции;
Вы получите расчёт стоимости и сроков;
После подтверждения заказ запускается в производство.
Возникли вопросы по детали или документации - звоните по телефону +7 (495) 188-80-44: инженер подскажет, какой вид металлообработки даст нужный результат с минимальными затратами. Полный перечень возможностей производства смотрите на странице металлообработки.