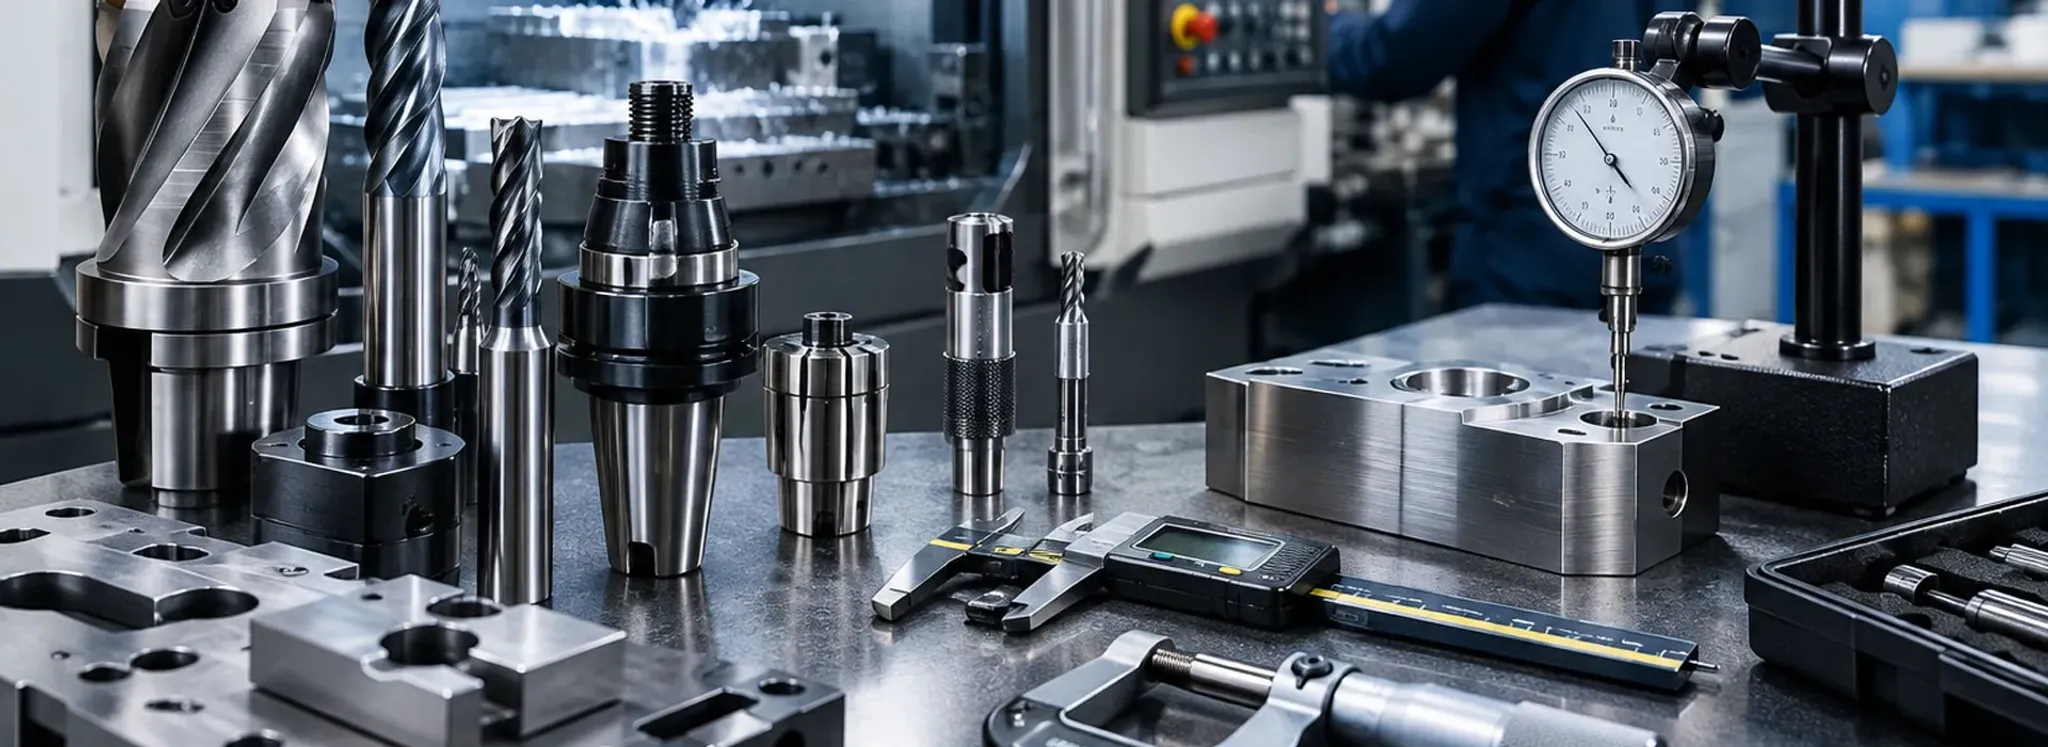
Наша компания «Инвест Сталь» выполняет производство промышленного режущего и измерительного инструмента, включая калибры-пробки и скобы, гильотинные и дробильные ножи, фрезы, а также специальные контрольные приспособления по чертежам заказчика и ГОСТ.
Изготовление осуществляется из инструментальных сталей (Р6М5, Х12МФ, ХВГ и другие по запросу) с последующей финишной обработкой и метрологическим контролем в собственной лаборатории для обеспечения заданных допусков.
Для оперативного расчета стоимости и сроков изготовления присылайте техническое задание или чертежи на электронную почту info@investsteel.ru" target="_blank" >info@investsteel.ru.
Категории изготавливаемого инструмента
Производство инструмента требует применения специализированных инструментальных сталей и прецизионных методов обработки. Мы работаем как с серийными заказами по ГОСТ, так и с разработкой нестандартного инструмента по индивидуальным техническим заданиям. Ниже представлены основные направления, в которых накоплен производственный опыт.
Калибры и измерительный инструмент: калибры-пробки, калибры-скобы, калибры-кольца, резьбовые и гладкие калибры для контроля отверстий и валов.
Ножи и режущий инструмент: гильотинные ножи, ножи для дробилок и шредеров, фрезы, развертки, метчики и плашки специального профиля.
Контрольные приспособления: кондукторы, шаблоны, специальные измерительные устройства для контроля геометрии деталей на производственной линии.
Материалы и требования к точности
Выбор марки стали и метода термообработки зависит от условий эксплуатации инструмента и требуемого ресурса его работы. Для режущего инструмента применяются стали марок Р6М5, Х12МФ, 9ХС с последующей закалкой до твердости HRC 60–64. Калибры изготавливаются из сталей ХВГ и ШХ15 с обязательной стабилизацией размеров для предотвращения деформации в процессе эксплуатации.
Точность изготовления калибров соответствует классам допуска по ГОСТ 24853-81 (для гладких калибров) и ГОСТ 24997-2004 (для резьбовых). Контроль геометрических параметров осуществляется на координатно-измерительных машинах и оптических проекторах с дискретностью измерения до 0,001 мм.
Метрологический контроль и документация
Каждая единица измерительного инструмента, покидающая производство, сопровождается паспортом и протоколом измерений. Мы понимаем, что калибр — это не просто деталь, а эталон, от которого зависит качество всей партии продукции заказчика. Поэтому процедура контроля включает несколько независимых этапов проверки.
Входной контроль материала с проверкой сертификатов поставщика и твердости заготовки.
Промежуточный контроль геометрии после черновой и чистовой обработки на координатно-измерительной машине.
Финальная проверка всех параметров с оформлением протокола измерений.
Выдача паспорта изделия с указанием фактических размеров, отклонений и применяемого стандарта.
Отрасли применения инструмента
Изготавливаемый нами инструмент используется на предприятиях, где точность обработки является критическим параметром технологического процесса. Поставки осуществляются как для крупных промышленных холдингов, так и для небольших машиностроительных цехов.
Машиностроение и металлообработка: контроль валов, отверстий, резьбовых соединений на токарных и фрезерных участках.
Переработка и утилизация: ножи для дробилок, шредеров и гильотинных ножниц в промышленности по переработке металла, пластика и отходов.
Приборостроение: прецизионные калибры и шаблоны для контроля мелких деталей с допусками в микронах.
Автомобилестроение: специализированный инструмент для контроля деталей двигателей, трансмиссий и узлов подвески.
Технические требования к заказу
Для расчета стоимости и сроков изготовления инструмента необходимо предоставить конструкторскую документацию с указанием всех критических размеров и допусков. Наши технологи проводят анализ чертежа на предмет технологичности и при необходимости предлагают корректировки, не влияющие на функциональность инструмента, но снижающие трудоемкость производства.
Минимальный комплект документации для запуска в работу включает чертеж с указанием марки материала (или требованием подбора аналога), класс точности по соответствующему ГОСТ и требуемый объем партии. Для нестандартного инструмента рекомендуется предоставить 3D-модель в форматах STEP или IGES.