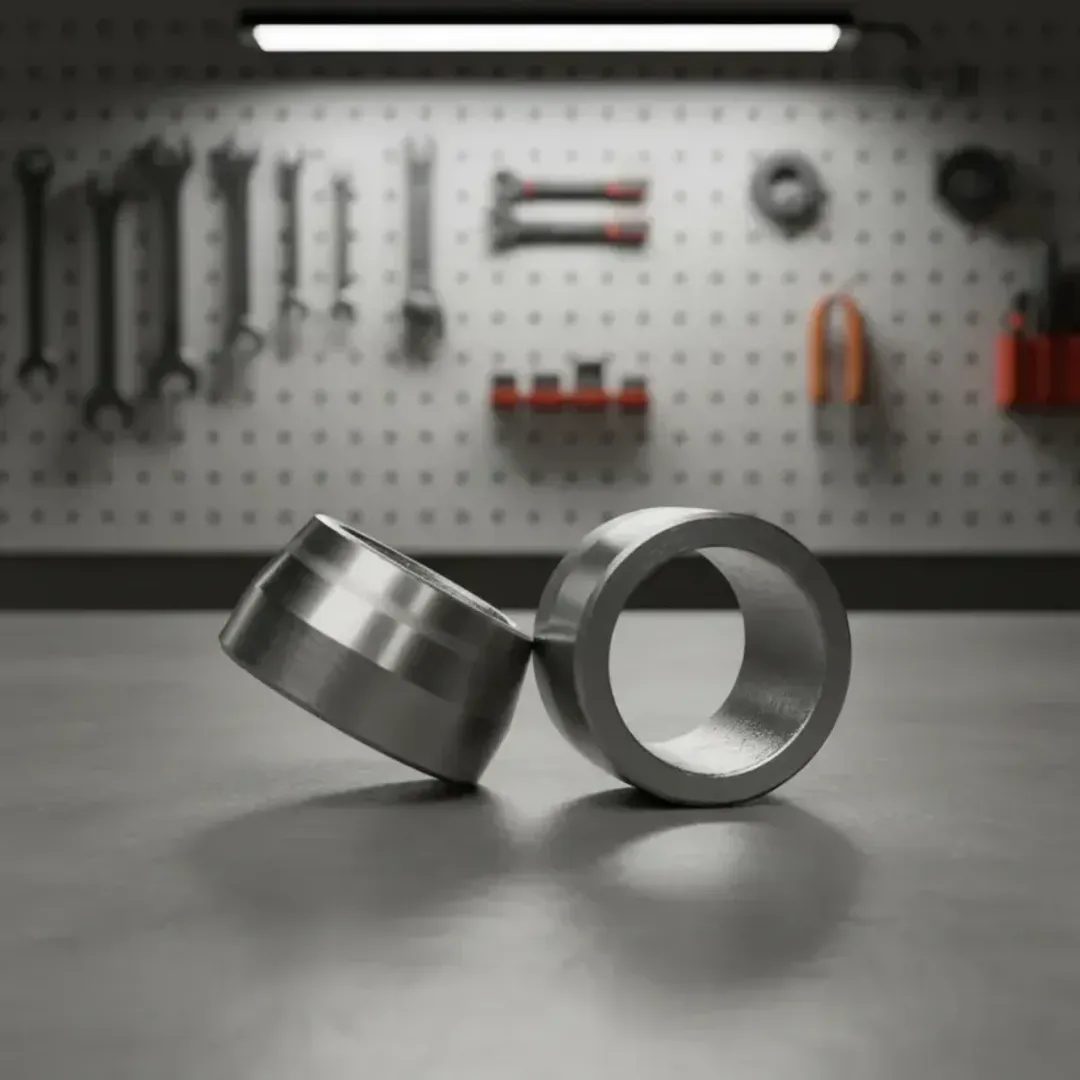
Втулка Пр_22_4 30ХГСА представляет собой деталь цилиндрической формы, изготавливаемую методом механической обработки из легированной стали 30ХГСА (хромансиль). Такие втулки применяются в узлах трения и крепежных соединениях, где требуются высокая прочность, износостойкость и способность работать при знакопеременных нагрузках. На нашем производстве в Москве мы изготавливаем данную деталь по чертежам заказчика или типовым размерам, обеспечивая полный цикл обработки и контроль геометрии. Доставка готовых изделий осуществляется по Москве и Московской области.
Технические характеристики и виды
Втулка Пр_22_4 изготавливается из стали 30ХГСА, которая содержит хром (Cr), марганец (Mn) и кремний (Si), что придает ей высокие механические свойства после термообработки. Основные этапы производства включают:
- Токарная обработка - черновое и чистовое точение наружного и внутреннего диаметров, подрезка торцов, снятие фасок.
- Фрезерование - при необходимости создание шпоночных пазов, лысок или отверстий на боковой поверхности.
- Сверление и зенкерование - для выполнения крепежных или масляных каналов.
- Шлифование - обеспечивает класс точности до IT6-IT7 и шероховатость Ra 0,4-0,8 мкм.
- Термическая обработка - закалка (850-880 °С, масло) и высокий отпуск (540-580 °С) для достижения твердости HRC 28-35 или закалка до HRC 40-45 для поверхностного упрочнения.
Возможные варианты исполнения: без покрытия (маслостойкая поверхность), с химическим оксидированием (воронение) или гальваническим цинкованием для защиты от коррозии. Точность обработки контролируется на КИМ (координатно-измерительная машина) в лаборатории производства.
Сферы применения и советы по выбору
Втулки из стали 30ХГСА широко используются:
- в авиастроении (узлы шасси, гидроцилиндры, шарниры);
- в автомобильной промышленности (втулки подвески, рулевого управления);
- в станкостроении (направляющие, опорные элементы);
- в нефтегазовом оборудовании (узлы насосов, компрессоров).
Советы по выбору: Для работы в агрессивных средах рекомендуется дополнительное покрытие (цинк, хром). Если требуется повышенная износостойкость, применяйте цементацию или азотирование. Для деталей, работающих при ударных нагрузках, оптимален отпуск на более низкую твердость (HRC 28-33) с сохранением вязкости. При заказе обязательно укажите класс точности посадочных поверхностей и шероховатость, чтобы обработка была адаптирована под вашу задачу. Учитывайте климат Московского региона - для улицы лучше выбирать оцинкованные или оксидированные втулки.
Производство втулки Пр_22_4 30ХГСА
Мы изготавливаем втулки Пр_22_4 из стали 30ХГСА по индивидуальным чертежам или типовым спецификациям. Возможны как единичные экземпляры, так и серии (от 10 до 10 000 штук). На производстве используются станки с ЧПУ (токарные и фрезерные центры), а также круглошлифовальное оборудование для финишной обработки. Контроль каждого изделия включает проверку геометрических параметров, твердости и микроструктуры. Доставка по Москве и Московской области выполняется курьерскими службами. Точная стоимость зависит от тиража, сложности обработки и дополнительных требований - расчёт производится индивидуально.
Как оформить заказ
Отправьте чертежи или техническое задание на электронную почту info@investsteel.ru или позвоните по номеру +7 (495) 188-80-44. Наши специалисты выполнят оценку технологичности, подберут режимы обработки и согласуют сроки. Расчёт стоимости займет не более одного рабочего дня.
Популярные вопросы (FAQ)
Какая точность изготовления втулки Пр_22_4 возможна?
В зависимости от требований мы обеспечиваем допуски по IT6-IT9 на диаметры и шероховатость Ra от 0,2 до 1,6 мкм. Более высокие классы точности требуют дополнительного шлифования и финишной обработки.
Какую термообработку вы рекомендуете для стали 30ХГСА?
Стандартно применяется закалка и высокий отпуск (улучшение) до твердости HRC 28-35. Для работы с высокими контактными нагрузками возможна закалка ТВЧ на поверхность с последующим низким отпуском.
Возможно ли изготовление партии втулок из давальческого материала?
Да, мы работаем с материалами заказчика при условии предоставления сертификатов. Обработка выполняется с теми же гарантиями качества.
Какие документы вы предоставляете на готовые детали?
По запросу оформляем паспорт качества с указанием результатов контроля, марки стали, твердости и отклонений. Для серийных заказов - сертификат соответствия.
Сколько времени занимает изготовление пробной партии?
При наличии чертежей и материала срок производства составляет от 5 до 15 рабочих дней, в зависимости от сложности и загрузки оборудования.