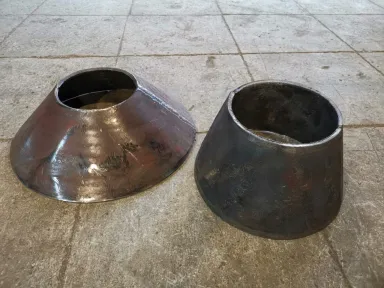
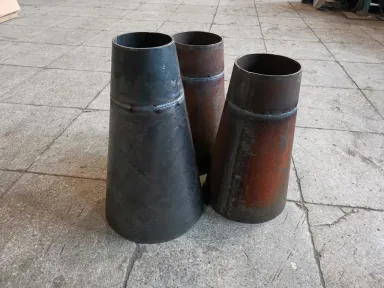
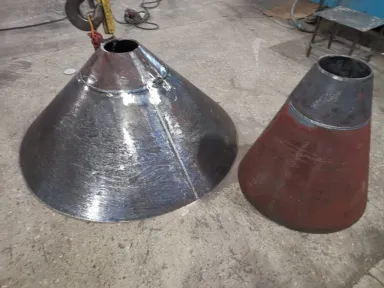
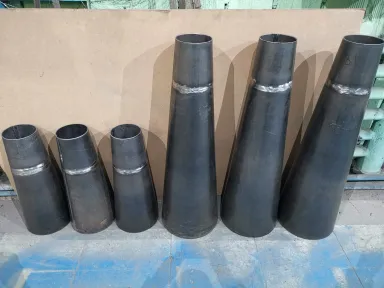
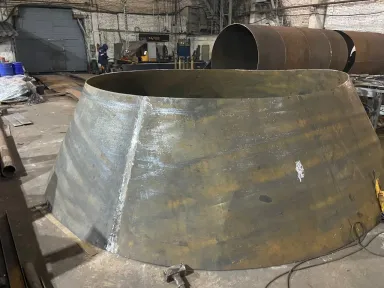
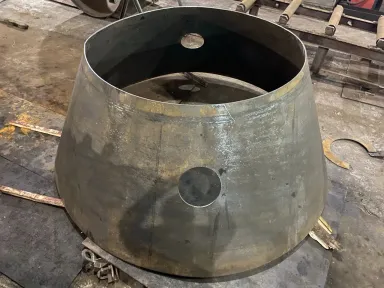
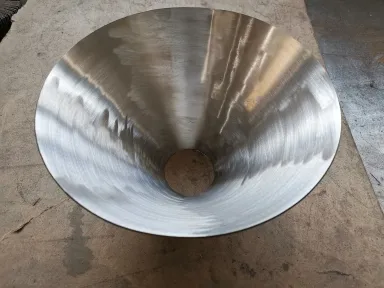
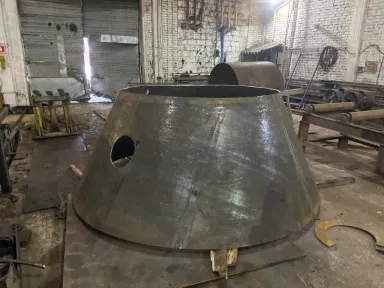
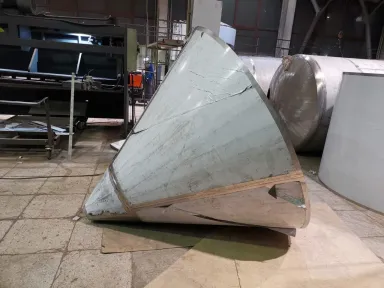
Наша группа компаний «Инвест Сталь» изготавливает конические обечайки и конусные переходы из листового проката на собственной производственной площадке в Московской области. Работаем с чертежами заказчика и собственными проектами.
Что производим:
Диаметр: Ø20-2800 мм
Толщина стенки: 1-30 мм
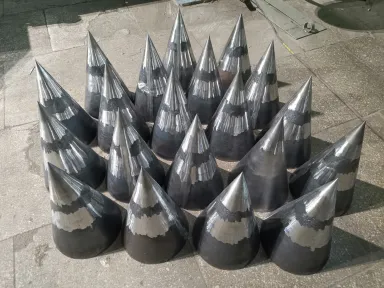
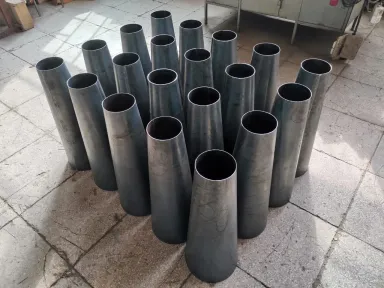
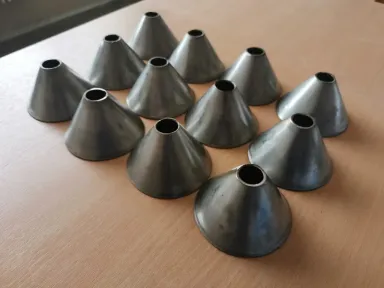
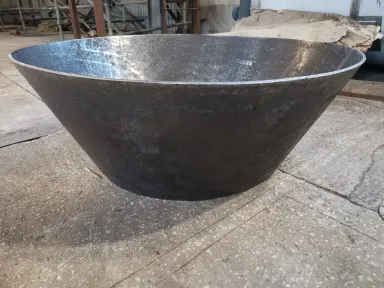
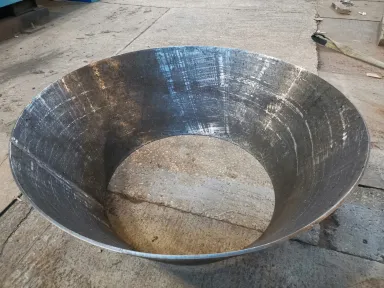
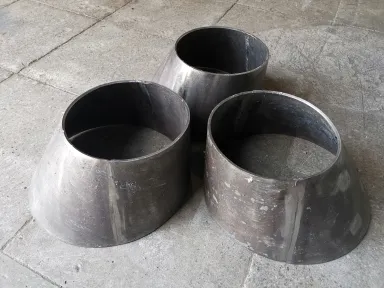
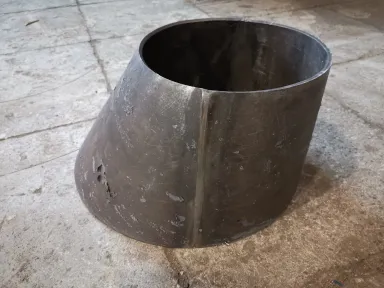
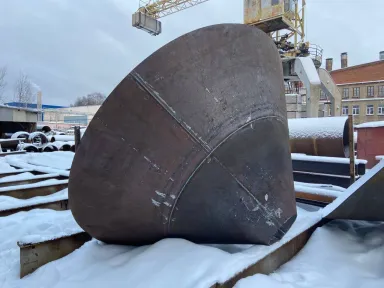
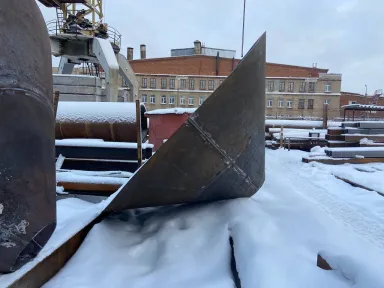
Типы: остроконечные, концентрические усеченные, эксцентрические усеченные
Материалы: черная сталь (СТ3, 09Г2С, СТ20), нержавеющая сталь (AISI 304/08Х18Н10, AISI 316/08Х17Н13М2, AISI 321/12Х18Н10Т), алюминий (АМг3, АМг5), медь, латунь
Стандарты: ГОСТ Р 52630-2012, ГОСТ 34347-2017, индивидуальные ТУ
Тираж: от 1 штуки
👉 Каталог готовых позиций →
👉 Отправить ТЗ на расчет →
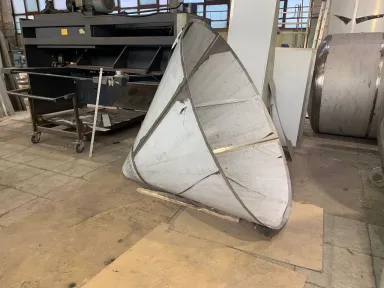
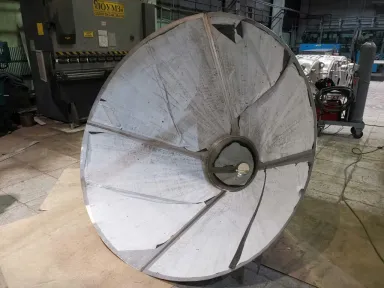
Технологические возможности и оборудование
Раскрой заготовок с ЧПУ
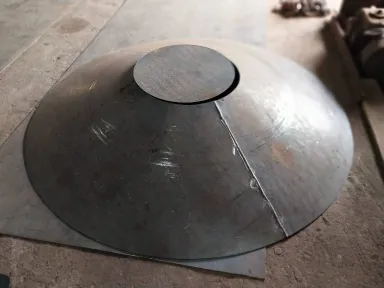
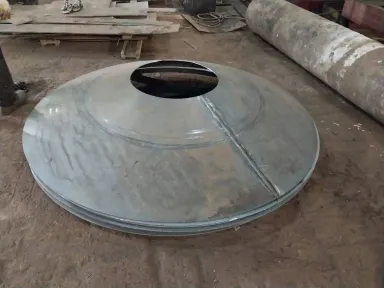
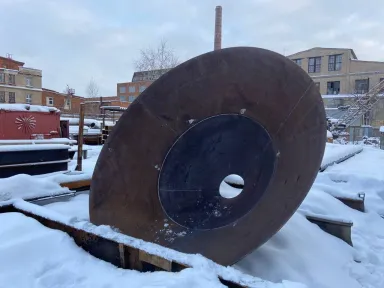
Развертки конусов раскраиваем на установках плазменной и лазерной резки с числовым программным управлением. DXF-файл из CAD загружается напрямую в станок - исключён человеческий фактор при разметке.
Точность позиционирования: ±0,1 мм
Рабочее поле: до 2000×6000 мм
Толщина реза: до 150 мм (углеродистая сталь), до 80 мм (нержавейка), до 50 мм (алюминий)
Для нержавеющих сталей и алюминия применяем плазменную резку в среде защитных газов (азот, аргон) - кромка сохраняет коррозионную стойкость
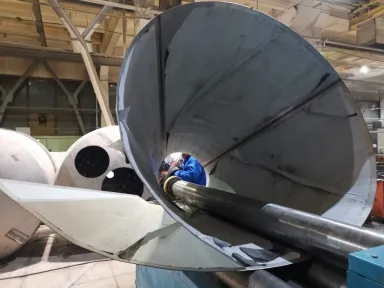
Вальцовка на 3-х и 4-х валковых станках
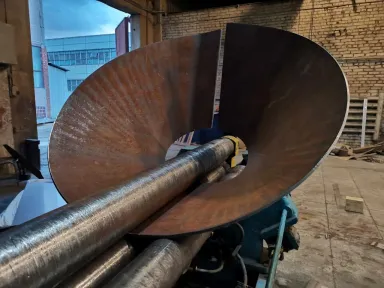
Вальцовка - ключевой этап для конусов. Четырехвалковая схема позволяет подгибать обе кромки за одну установку, что исключает «плоский участок» у сварного шва и снижает остаточные деформации на 40–60 %.
Минимальный диаметр: Ø20 мм при толщине 1 мм
Максимальный диаметр: Ø2800 мм при толщине 30 мм
Шаг позиционирования ЧПУ: 0,05 мм
Для толстолистовых низколегированных сталей (09Г2С) до 25 мм - холодная вальцовка; свыше 25 мм - горячая вальцовка с последующей нормализацией
Сварочные посты TIG / MIG / MAG
TIG (аргонодуговая): нержавеющие стали, алюминий, медь, латунь. Импульсный режим для нержавейки минимизирует зону термического влияния.
MIG/MAG (полуавтомат): углеродистые стали СТ3, 09Г2С, СТ20.
MMA (ручная дуговая): прихватка и ремонтные работы.
6 этапов производства конуса
1. Расчет и построение развертки
Инженер в CAD-системе строит развёртку с учётом большого и малого диаметров, высоты, угла конусности и толщины стенки. Развёртка строится с припуском на термоусадку при сварке (обычно 2–4 мм на продольный шов).
Основные формулы для усечённого конуса:
Длина образующей: L = √(H² + ((D − d)/2)²)
Радиус большой дуги: R = L + r
Радиус малой дуги: r = (d·L)/(D − d)
Центральный угол: α = (D/R)·180°
2. Раскрой заготовки
На станке ЧПУ вырезается развёртка. Контроль на этапе: замер габаритов штангенциркулем в 4 точках, визуальный осмотр кромок на отсутствие грата, проверка маркировки (номер заказа, материал, толщина).
3. Предподгибка кромок
На 4-валковых станках подгибаем кромки на длину 100–200 мм с каждой стороны. Это формирует начальный радиус у будущего сварного шва и предотвращает плоский участок длиной 50–150 мм, который не проходит по ГОСТ 34347-2017.
4. Вальцовка конуса
Валки устанавливаются под углом, соответствующим углу конуса: α_валков = arctg((D − d)/(2·H)). Для каждого прохода оператор уменьшает зазор между валками на 0,5–1 мм. Контроль - по шаблону и лазерному нивелиру после каждого прохода.
Режимы вальцовки по материалам:
Материал | Толщина, мм | Метод | Температура |
|---|---|---|---|
СТ3, СТ20 | до 16 | Холодная | 20 °C |
09Г2С | до 25 | Холодная | 20 °C |
09Г2С | 25–30 | Горячая | 850–950 °C |
AISI 304/316 | до 20 | Холодная | 20 °C |
АМг3, АМг5 | до 15 | Холодная | 20 °C |
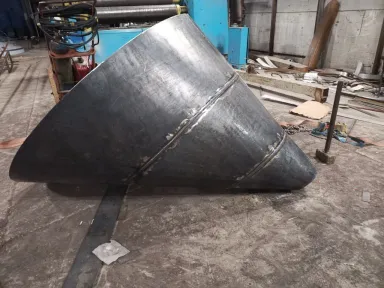
5. Сварка продольного шва
Кромки соединяются продольным швом. Для нержавеющих сталей после сварки обязательна пассивация и травление шва - без этого в зоне термического влияния начинается межкристаллитная коррозия.
Режимы сварки TIG для нержавеющих сталей:
Толщина, мм | Диаметр электрода, мм | Ток, А | Расход аргона, л/мин |
|---|---|---|---|
1–3 | 1,6 | 40–80 | 8–10 |
3–6 | 2,4 | 80–150 | 10–12 |
6–12 | 3,2 | 150–220 | 12–15 |
12–20 | 4,0 | 220–300 | 15–18 |
Присадочные материалы: Св-04Х19Н9 (AISI 304), Св-04Х19Н11М3 (AISI 316), Св-04Х19Н9Ф (AISI 321).
6. Доработка и финишная обработка
Зачистка шва
Термообработка (нормализация для 09Г2С, отпуск для легированных сталей)
Пассивация нержавеющих швов
Механическая обработка торцов на токарно-карусельном станке
Маркировка: номер партии, материал, дата, идентификатор сварщика
Виды конусов, которые мы изготавливаем
По геометрии
Тип | Особенности | Применение |
|---|---|---|
Остроконечный | Сходится в вершину, один угол наклона | Вентиляционные зонты, архитектурные шпили, декор, вытяжные системы |
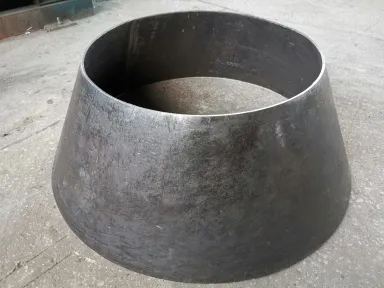
Концентрический усечённый | Оси торцов совпадают, плавный переход | Переходы трубопроводов, диффузоры, днища резервуаров, теплообменники |
Эксцентрический усечённый | Оси торцов смещены, одна образующая прямая | Горизонтальные трубопроводы, системы без застоя среды |
По материалу (15 базовых позиций)
Каждая из трех геометрий доступна в пяти классах материалов:
Тип конуса | Черная сталь | Нержавеющая сталь | Алюминий | Медь | Латунь |
|---|---|---|---|---|---|
Остроконечный | СТ3, 09Г2С, СТ20 | AISI 304, 316, 321 | АМг3, АМг5 | М1 | Л63 |
Концентрический усечённый | СТ3, 09Г2С, СТ20 | AISI 304, 316, 321 | АМг3, АМг5 | М1 | Л63 |
Эксцентрический усечённый | СТ3, 09Г2С, СТ20 | AISI 304, 316, 321 | АМг3, АМг5 | М1 | Л63 |
Единые параметры для всех 15 позиций: диаметр Ø20-2800 мм, толщина стенки 1-30 мм. Изготовление по ГОСТ Р 52630-2012, ГОСТ 34347-2017 и индивидуальным требованиям заказчика.
Материалы и марки сталей и сплавов
Марка | Тип материала | Где применяется |
|---|---|---|
СТ3 | Углеродистая конструкционная сталь | Общепромышленные конструкции внутри помещений |
СТ20 | Качественная углеродистая сталь | Сосуды под давлением, ответственные конструкции |
09Г2С | Низколегированная сталь (Mn, Si) | Нефтегаз, мосты, северные объекты, резервуары |
AISI 304 (08Х18Н10) | Аустенитная нержавеющая сталь | Пищевая промышленность, архитектура, медицина |
AISI 316 (08Х17Н13М2) | Нержавеющая сталь с молибденом | Химия, судостроение, бассейны, прибрежные объекты |
AISI 321 (12Х18Н10Т) | Нержавеющая сталь, стабилизированная титаном | Высокотемпературные применения, авиастроение, энергетика |
АМг3, АМг5 | Алюминиево-магниевые сплавы | Авиация, судостроение, где критичен вес |
М1 | Техническая медь | Теплообменники, электрооборудование, декор |
Л63 | Латунь (63 % Cu, 37 % Zn) | Декоративные элементы, сантехника, архитектура |
Стандарты, допуски и точность геометрии
Наше производство ведется по трем нормативным документам:
ГОСТ Р 52630-2012 - «Сосуды и аппараты стальные. Общие технические условия»
Регламентирует допуски на геометрию, требования к сварным швам, методы контроля (визуальный, УЗК, радиография), маркировку и документацию.
ГОСТ 34347-2017 - «Сосуды и аппараты стальные сварные. Общие технические условия»
Межгосударственный стандарт ЕАЭС. Обязателен для поставок в Беларусь, Казахстан, Армению, Киргизию.
Индивидуальные ТУ - разрабатываем, когда чертёж заказчика строже ГОСТ. Типичные случаи: пищевая и фармацевтическая промышленность (GMP), атомная энергетика (МАГАТЭ), криогенная техника.
Таблица допусков
Параметр | Ø до 500 мм | Ø 500–1500 мм | Ø 1500–2800 мм |
|---|---|---|---|
Отклонение диаметра торца | ±1,0 мм | ±2,0 мм | ±3,0 мм |
Овальность | до 1 % | до 1 % | до 1,5 % |
Отклонение высоты | ±2,0 мм | ±3,0 мм | ±5,0 мм |
Смещение кромок в шве | до 10 % толщины, не более 3 мм | - | - |
Перелом образующей | до 1 мм/м | до 1,5 мм/м | до 2 мм/м |
Отклонение угла конуса | ±15′ | ±20′ | ±30′ |
Контроль качества на трех уровнях
Уровень 1. Входной контроль материалов
Визуальный осмотр листа на окалину, коробление, расслоения
Замер толщины ультразвуковым толщинометром в 5 точках (допуск ±0,3 мм)
Экспресс-анализ химического состава спектрометром (C, Mn, Si, Cr, Ni, Mo)
Уровень 2. Промежуточный контроль
После раскроя: проверка геометрии развертки по шаблону, замер габаритов с точностью ±0,5 мм
После вальцовки: лазерный нивелир на прямолинейность образующей (допуск 1 мм/м), замер овальности в 4 точках, проверка угла конуса угломером
После сварки: визуальный контроль шва, замер катета катет-шаблоном, проверка смещения кромок
Уровень 3. Финальный контроль
УЗК продольного шва - для ответственных конструкций и толщин свыше 10 мм (по ГОСТ Р 56542-2015) - независимая лаборатория вызывается отдельно.
Гидроиспытания - при необходимости, давление 1,5·P_рабочее, выдержка 10 минут
Маркировка и паспортизация - клеймо с номером партии, материалом, датой, идентификатором сварщика; паспорт изделия с результатами контролей
Сферы применения конусов из листового металла
Пищевая и пивоваренная промышленность: цилиндро-конические танки (ЦКТ), баки с конусным днищем для слива осадка, емкости для брожения
Химическая и нефтехимическая промышленность: ректификационные колонны, реакторы с конусным днищем для выгрузки катализатора, нефтегазовые сепараторы
Энергетика и очистка газов: циклоны золоуловители, дымоходы, теплообменники
Металлургия и горнодобыча: бункеры руды, угля, щебня с конусной разгрузкой, загрузочные аппараты доменных печей
Строительная индустрия: силосы цемента и песка с углом 55–65°, бетонораздаточные воронки, аспирационные циклоны
Деревообработка и ЦБП: циклоны для опилок, пневмотранспорт, системы аспирации
Фармацевтика: реакторы с конусным днищем (стандарты GMP), смесители, фильтры
Как заказать изготовление конусов
Два пути:
👉 Перейти в каталог → - выберите тип конуса, материал и диаметр из 15 базовых позиций. Оформите запрос на расчёт стоимости.
Отправить чертеж или ТЗ → - инженер подготовит спецификацию с учётом допусков, методов контроля и сроков в течение рабочего дня. Пишите на info@investsteel.ru или звоните +7 (495) 188-80-44.
FAQ: ответы на частые вопросы
1. Возьметесь ли вы за изготовление одного нестандартного конуса?
Да, минимальный тираж - от 1 штуки. Мы одинаково ответственно подходим к единичным проектным заказам и серийным партиям.
2. Какие диаметры и толщины реально доступны?
Общий диапазон - Ø20-2800 мм, толщина 1-30 мм. Технологическая возможность конкретного конуса зависит от соотношения диаметра и толщины (коэффициента гибки). Отправьте чертёж - инженер подтвердит реализуемость за 15 минут.
3. Можете ли изготовить конус из AISI 316 для агрессивной среды?
Да, AISI 316 (08Х17Н13М2) устойчива к хлорсодержащим и кислотным средам. Гарантируем соответствие химического состава и геометрии по ГОСТ.
4. Есть ли у вас 4-валковые вальцы для конусов?
Да, парк включает 3- и 4-валковые гибочные станки. Четырехвалковая схема обеспечивает равномерное распределение деформации и отсутствие прямого участка у шва.
5. Как происходит сдача-приёмка?
Вы можете принять изделия на нашем производстве лично, направить свою комиссию или заказать независимую экспертизу (УЗК, спектральный анализ, капиллярный контроль).
6. Делаете ли конусы из алюминия АМг5?
Да, алюминиевые сплавы АМг3 и АМг5 доступны для всех трёх типов геометрии. Сварка выполняется TIG в аргоне с специальными присадочными материалами.
7. Как рассчитать развертку конуса до заказа?
Используйте наш 👉 онлайн-калькулятор конусов. Он даст предварительную оценку массы и геометрии развертки.